

Fu Qiang dálkur|Hvernig á að velja prentblek fyrir filmulímefni? Hvað ætti að taka eftir í prentun? Mundu eftir þessum lykilatriðum!
Límfilmuefni eru tegund fjölliða þar sem yfirborð hennar gleypir ekki prentblek. Þurrkunaraðferðirnar til að prenta blek á yfirborð filmulímefna fela í sér uppgufun, samruna, kross-tengingu og herðingu, með nánast engum gegnumgangi, sem er talsvert frábrugðið pappírs-límefni. Yfirborðsorka kvikmyndalímefna er lág og formeðferð er nauðsynleg fyrir prentun til að uppfylla blek- og jöfnunarkröfur bleksins; annars geta vandamál komið upp eins og léleg viðloðun bleksins.Val og notkun á prentbleki01Notaðu blek, lökk og íblöndunarefni sem eru sérstaklega hönnuð fyrir filmuprentun.Það eru margar tegundir af bleki, og sumt er sérstaklega hannað fyrir filmulímefni, eða jafnvel fyrir ákveðna tegund af filmulímefni. Þess vegna verður að nota blekið sérstaklega ásamt samhæfu lökkum og aukefnum; annars getur ósamræmi á milli bleksins og undirlagsins leitt til vandamála í prentgæðamálum og valdið því að bleklagið flagnar af.02Notaðu blek sem passar við húðun filmuefnisins til að auka viðloðun bleklagsFyrir húðuð filmuefni þarf að velja blek með samhæfðri frammistöðu; annars getur blek losnað af. Ef blekið er rétt valið mun kvoða í blekinu bindast þétt við kvoða í húðinni og jafnvel þótt blekið hafi ekki þornað að fullu mun bleklagið ekki flagna af. Sem dæmi má nefna að merkimiðaprentunarfyrirtæki fann slæman árangur þegar hann notaði Hanghua 161 blek fyrir ákveðna vöru, en eftir að skipt var yfir í VP blek af sama vörumerki batnaði útkoman og vandamálið sem flögnaði blekið var leyst.
03
Stjórnaðu þykkt bleklagsins og notaðu yfirprentunaraðferðina ef nauðsyn krefur. Sum prentuð efni þurfa ákveðna þykkt bleklagsins. Þegar bleklagið er þykkt getur ófullkomin þurrkun á blekinu valdið bleklosun. Besta lausnin er að nota skjáprentun og djúpprentun. Fyrir prentverksmiðjur án þessara skilyrða má íhuga að nota sama-litablek fyrir tvöfalda prentun. Venjulegt er að prenta fyrst mjög þunnt lag af bleki og eftir að það er alveg þurrt skaltu prenta aftur á yfirborðið. Eftir tvær prentanir bætir það ekki aðeins þykkt bleklagsins heldur tekur það einnig á viðloðun bleksins og uppfyllir vinnslukröfurnar.04Stjórna blekþurrkunarhraðaGættu að geymsluþoli bleksins. Þegar blekið þornar hægt er hægt að bæta við litlu magni af þurrkara til að auka þurrkunarhraðann.05Gakktu úr skugga um að blekþurrkun eða herðunarorka Regluleg hreinsun á blekherðingarbúnaði og reglubundin endurnýjun á útfjólubláum lömpum eru lykilatriði til að tryggja fullkomna útfjólubláa blekhörðnun. Athugaðu reglulega skilvirkni og stöðu UV-herðingarbúnaðarins með því að nota tæki eða prófunarpappír og stilltu bleklagsþykkt og prenthraða út frá þessum gögnum til að ná sem bestum prentunarniðurstöðum.06Stýrðu prenthraðanum fyrir marglita prentun og tryggðu að bleklagið sé alveg þurrt.Fyrir marglita prentuð merki er ekki mælt með háhraðaprentun. Lagt er til að stýra prenthraðanum við 30–50 m/mín til að tryggja að bleklagið sé alveg þurrt og draga úr sóun. Útrýming á stöðurafmagni Statískt rafmagn er einn helsti þátturinn sem veldur gæðavandamálum við prentun á filmulímmiðaefnum. Að útrýma stöðurafmagni eða stjórna því innan ákveðins sviðs er nauðsynlegt við prentun á kvikmyndalímmiðaefnum. Stöðueyðing krefst tillits til tveggja þátta fyrir prentfyrirtæki: umhverfiskröfur og að bæta við samsvarandi truflanir.01Hitastig og rakastjórnunLágt hitastig og þurrkur eru helstu orsakir stöðurafmagns. Þegar prentsmiðjan er um 22 gráður og rakastig fer yfir 50%, hverfur truflan á yfirborði kvikmyndalímmiðaefnisins eða minnkar. Þess vegna verður framleiðsluverkstæðið að stjórna hitastigi og rakastigi. Settu upp búnað fyrir stöðugan hita og raka á verkstæðinu. Fyrir fyrirtæki án slíkra skilyrða skaltu íhuga að einangra prentunarbúnað, svo sem að byggja lítið glerherbergi til að búa til kjörið prentumhverfi í litlu umhverfi. Eins og er, nota sum lítil og meðalstór merkimiðaprentunarfyrirtæki í norðurhluta Kína þessa aðferð til að stjórna stöðurafmagni með góðum árangri.02Setja upp tæki til að fjarlægja truflanir Algeng kyrrstöðueyðandi tæki eru til í tveimur gerðum. Einn er rafmagns, sem myndar mikið magn af jónum í rafsviði sínu til að gleypa, hlutleysa og útrýma frjálsum rafeindum á yfirborði filmunnar og útrýma þannig stöðurafmagni. Hin er losunargerð, sem getur starfað án nokkurrar orku, eins og sýnt er á mynd 1. Þegar filman fer í gegnum málmvír (einnig kallaður kyrrstæður útrýmingarsnúra) hverfa umfram rafeindir á yfirborði filmunnar í gegnum málmvírinn í jörðina. Vegna þess að möguleiki málmvírsins er lægri en möguleiki frjálsra rafeinda á yfirborði filmunnar, nær kvikmyndin truflanir brott eftir að hafa farið framhjá málmvírútskriftinni.
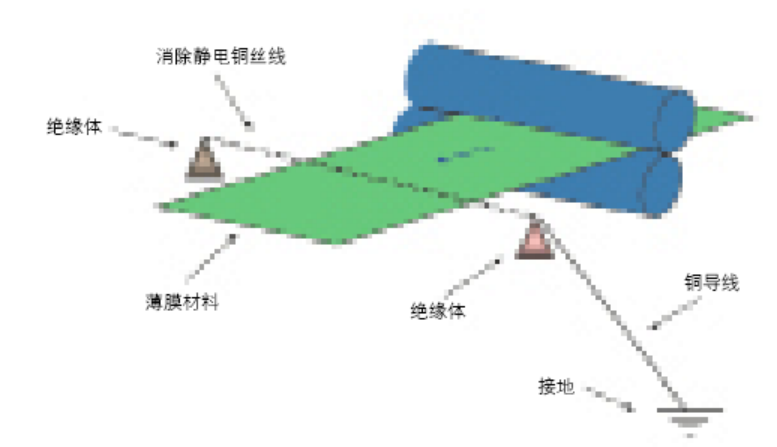
Mynd 1 Skýringarmynd af afhleðslu-gerð kyrrstöðueyðingartækisStatískir úthreinsarar eru mjög hagnýt tæki sem notuð eru við prentunarferli þunnfilmu sjálflímandi efna-. Hægt er að koma þeim fyrir á mörgum stöðum á prentbúnaði eftir þörfum. Eins og sýnt er á mynd 2 eru truflanir uppsettir fyrir og eftir skurðarstöðina-. Þegar truflanir eru settir upp á prentvél skal tekið fram eftirfarandi atriði: Búnaðurinn verður að vera jarðtengdur, þar sem jarðtenging gerir stöðurafmagn kleift að fara í jörðina; kyrrstöðueyðarinn verður einnig að vera jarðtengdur og hann ætti að vera jarðtengdur sérstaklega til að tryggja skilvirka truflanir; Stöðugt rafmagn er framleitt stöðugt, þannig að ef mögulegt er ætti að setja upp truflanir á öllum stöðvum prentvélarinnar, þar með talið pappírsfóðrunarstöðina, ýmsar prentvinnslustöðvar og pappírsmóttökustöðina, til að ná sem bestum árangri; Skoða skal virkni truflanaútrýmingar reglulega til að tryggja áreiðanleika truflanaeyðingartækisins.
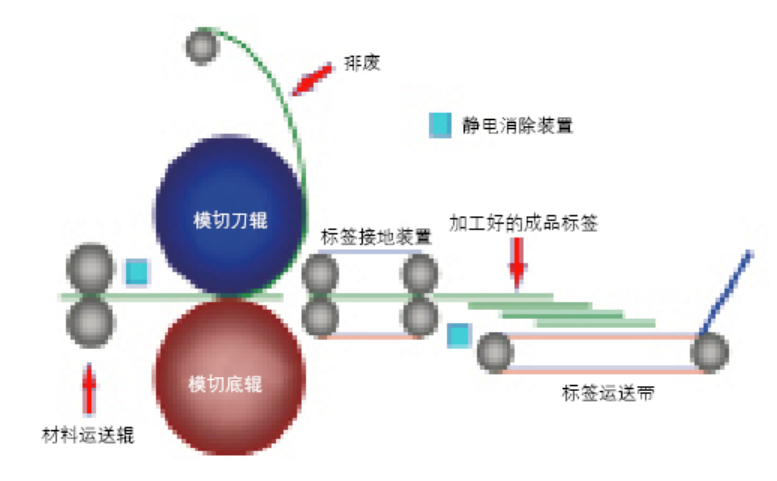 Mynd 2 Skurðar--skurðar- og úrgangseiningar með rafstöðueiginleikum meðhöndlunarbúnaði. Varúðarráðstafanir fyrir prentun á filmulímefni01Stýra prentspennu á réttan hátt. Fyrir prentunarbúnað með hléum og gagnkvæmum pappírs-fóðrun er auðvelt að stjórna pappírsspennu-. Dæmi eru B-100 merkimiðaprentvél frá Japan Lindetec og 300-strokka-til-strokka merkimiðaprentunarvél. Þessar tegundir búnaðar eru prentvélar með stöðugri-spennu með stöðugri spennu, sem hefur ekki áhrif á prentskráningu. Hins vegar, fyrir samfellda pappírs-fóðrandi snúningsmiðaprentunarvélar, eins og flexo-vélar og gervihnattamerkjaprentunarvélar, er nauðsynlegt að stjórna og stilla prentspennuna stranglega, annars gæti rangskráning átt sér stað. Spennustjórnun á prentvélinni felur í sér að stjórna bæði pappírsspennu-fóðurspennu og afturspólunarspennu. Þetta verður að stilla í samræmi við mismunandi gerðir og breidd efna til að tryggja eðlilega prentun.(1) Paper-Fæðingarspennustjórnun Rétt pappír-matarspenna tryggir nákvæma skráningu á filmulímefni og kemur í veg fyrir aflögun efnis við prentun, sem þýðir að brúnir efnisins hallast ekki. Ef brúnir efnisins hækka við prentun gefur það til kynna að spólunarspennan sé of laus eða tapið sé rangt stillt. Spóla þarf efnið aftur og endurprenta. Ef spólunarbúnaður er ekki tiltækur er bráðabirgðalausn að setja klemmu á afspólunarskaftið til að koma í veg fyrir að efnisbrúnirnar hækki. Hins vegar geta skráningarvandamál enn átt sér stað í þessu tilviki.(2) Spólunarstýring til baka Spólunarspenna tengist einnig prentskráningu og ákvarðar snyrtileika spólubrúnanna. Ef spólunarspennan er of lág hefur það áhrif á skráningu og veldur ójöfnum brúnum, sem skapar erfiðleika í síðari ferlum. Ef spólunarspennan er of mikil geta vandamál eins og límseyting á efnisbrúnunum, tilfærslu merkimiða eða brot á fóðri komið fram eftir prentun, sem hefur áhrif á skilvirkni prentunar. Þess vegna er rétt spólunarspenna mikilvægt og almennt þarf að ákvarða besta spennugildið með prófun. Fyrir samfellda pappírsmiða-miðavélar er nauðsynlegt að stjórna bæði pappírsfóðrun og spólunarspennu. Eftir að hafa náð hæfri prentun fyrir mismunandi gerðir og breidd efna er mikilvægt að draga saman og skrá þessi gögn til að bæta skilvirkni og tryggja gæði. Venjulega ætti afturvindaspennan að vera jöfn eða meiri en afspólunarspennan, en ekki meiri en tvöfalda afspólunarspennunni.02Notaðu lakk í stað lagskipunarHvert filmuefni hefur sína einstöku eðlis- og efnafræðilega eiginleika og sumt hentar ekki til lagskipunar. Lagskipun eftir prentun getur eyðilagt eiginleika efnisins. PE efni eru með mjúku yfirborði og hægt er að setja þau á boginn eða kúlulaga yfirborð. Almennt notuð lagskipt efni eru stífar BOPP kvikmyndir. Þegar lagskipt merkimiðar sameina PE og BOPP breytast eiginleikar þeirra, sem gera þau óhentug til notkunar á bogadregnum eða kúlulaga hlutum. Við samsetningu þessara tveggja efna geta einnig komið upp vandamál í spennu sem veldur aflögun merkimiða og leiðir til vandamála eins og að lyfta eða losna við notkun. Því er mælt með því að nota útfjólubláa lakk fyrir stóra merkimiða og merkimiða sem eru settir á bogadregið yfirborð. Lökkun verndar ekki aðeins bleklagið heldur hámarkar einnig eiginleika efnisins fyrir bestu notkunarárangur.
03
Mælt er með því að nota 150 lpi til að prenta lithálftóna merkimiða og 175 lpi er ekki mælt með.
Merkingar vekja að lokum athygli neytenda með hilluáfrýjun. Fyrir prentað efni, því hærra sem línuskjárinn er, því skýrari eru myndir og texti, en því minna blek er notað, sem leiðir til ljósari lita; því lægri sem línuskjárinn er, því meira blek er notað, sem skapar sterkari sjónræn áhrif, en myndir og texti virðast grófari.
Línuskjánúmerið er einnig í beinu sambandi við prentgæði, prentsóun, nákvæmni prentbúnaðar og prentefni. Hærri línuskjár krefst sléttari efnis og nákvæmari búnaðar; annars er ekki hægt að uppfylla gæðastaðla. Skjár með lægri línu gerir vægari aðstæður. Þess vegna er besti kosturinn fyrir filmumerki 150 lpi litahálftónn, sem fullnægir sjónrænum áhrifum og hillu aðdráttarafl, tryggir prentgæði, heldur neyslu innan hæfilegra marka og nær jafnvægi í heildarniðurstöðu.