

Skilvirkni aukist um 129,67%! Leysið fljótt viðhaldsvandamál þyngdarpressunnar
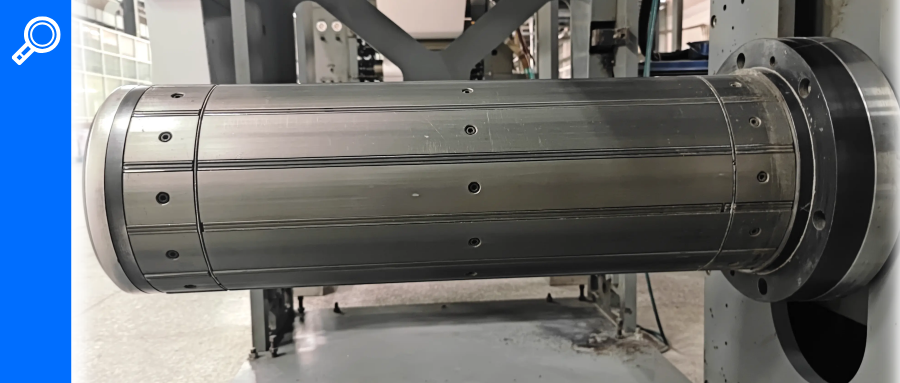
Fyrirtækið sem ég vinn hjá er með tvær 10-litaþykktarprentvélar: önnur er ítalsk Cerutti R960-3 10-litaþykknipressa og hin er Zhongshan Songde SAY10820 10-litaþykktarpressa (eins og sýnt er á mynd 1). Þeir eru aðallega notaðir til að framleiða Seven Wolves sígarettupakka. Báðar vélarnar eru með háan virkan vinnsluhraða, en þegar loftþenslustrimarnir í afvindaskaftinu byrja að leka mun pappírinn færast hlið til hliðar, sem veldur misjöfnun við prentun og leiðir til mikils sóunar. Þar að auki er tímafrekt og vinnufrekt að viðhalda loftþensluskaftinu-.
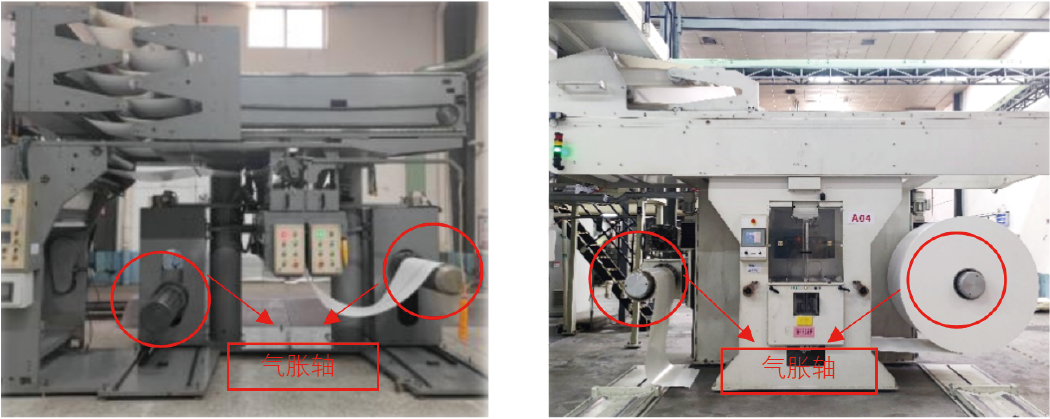 Mynd 1: Afrifunarbúnaður Zhongshan Songde SAY10820 djúpþrýstingspressunnar (vinstri) og Ítalíu Cerutti R960-3 afspólunarbúnaðarins (hægri).
Höfundur gerði ítarlega-rannsókn á viðhaldsvandamálum loft-þensluskaftsins. Niðurstöðurnar sýndu að meðan á uppsetningu og fjarlægingu loft-þensluskaftsins stendur í afspólunarbúnaði fyrir þungapressu, vegna skorts á sérhæfðum verkfærum og þungrar þyngdar skaftsins, þarf marga viðhaldsmenn til að samræma notkun grunnplötu og vökvalyftara til að styðja og draga út skaftið. Þar að auki, meðan á uppsetningu stendur, þar sem flansinn þarf nákvæma aðlögun áður en hægt er að setja hann í, eyðir viðhaldsstarfsfólk oft miklum tíma í að stjórna staðsetningu bolsins og eyðir gríðarlegu magni af mannafla og fjármagni, sem stríðir gegn markmiði fyrirtækisins um að bæta skilvirkan rekstrarhraða búnaðar. Til að leysa þetta vandamál ákvað fyrirtækið okkar að þróa tæki sem getur fljótt sett upp og fjarlægt loft-þensluskaftið.
Núverandi viðhaldsstaða
Til að skilja frekar núverandi viðhaldsástand loft-þensluskaftsins könnuðu tæknimenn meðalviðhaldstíma frá október til desember 2020 og komust að því að meðalviðhaldstími var allt að 95,14 mínútur. Til að forðast að hafa áhrif á framleiðslu þurfa vélstjórar að hægja á vélinni til að gefa viðhaldsfólkinu meiri tíma, og stundum jafnvel eftir að full rúlla hefur verið prentuð er skaftið enn ekki gert við, sem neyðir þungapressuna til að stöðvast. Þetta hefur ekki aðeins áhrif á framleiðsluhagkvæmni heldur veldur einnig miklum úrgangi (að því gefnu að viðhaldstími fyrir loft-þensluskaftið sé T1, tíminn fyrir afrifunarstarfsfólkið til að ljúka undirbúningi A- og B-skaftsins er T2 og lágmarkstími fyrir vélina til að prenta rúllu á lægsta hraða er T3: ef T1 + þarf að stöðva vélina ef T1 + þarf að stöðva T1 + T2; T2 > T3, vélin verður að stoppa).
Áskoranir í lofti-Viðhald stækkunarskafts
Loft-þensluskaftið er sá hluti afspólunarbúnaðarins sem heldur á föstum pappírsrúllum. Með því að sprauta þjappað lofti blása stækkanlegu gúmmíræmurnar á skaftinu upp og þrýsta stækkunarstálræmunum upp til að festa pappírsrúlluna. Þetta gerir rúllunni kleift að snúast samstillt við skaftið, sem gerir spólunarbúnaðinum kleift að fæða rúlluna á virkan hátt. Tæknimenn gerðu könnun og greiningu á viðhaldi á loft-þensluás og kortlögðu ferlið í flæðiriti (mynd 2). Með -djúpri rannsókn og greiningu á viðhaldsferlinu komu tvær megináskoranir í ljós.
 Mynd 2 Viðhaldsflæðirit fyrir pneumatic skaft
01/ Erfiðleikar við að setja upp pneumatic skaftflansinn
Þegar loftskaftsflansinn er settur upp (Mynd 3) er aðeins hægt að festa flansinn nákvæmlega á skaftið ef staðsetningarpinnar eru í takt við pinnagötin á skaftinu. Þar sem flansinn vegur 25 kg þarf tvo uppsetningaraðila að vinna saman til að halda flansanum jafnt og þétt og stilla pinnunum saman við götin. Vegna þess að báðar hendur uppsetningarmanna eru að mestu notaðar til að styðja við flansinn, geta þeir ekki staðset pinnana hratt og nákvæmlega. Eftir því sem tíminn sem fer í að halda á flansinum eykst þreytast uppsetningarmennirnir, sem gerir það erfiðara að samræma staðsetningarpinnana við götin.
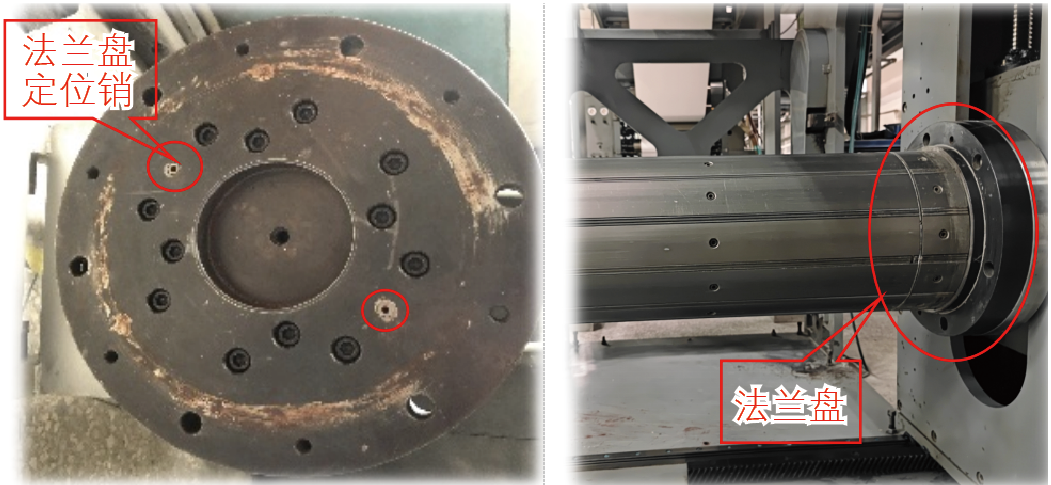 Mynd 3 Skýringarmynd flansbyggingar
02 / Erfiðleikar við að setja upp stækkunarskaftið
Að setja upp stækkunarskaftið (Mynd 4) krefst þess að tryggja tvennt á sama tíma: Í fyrsta lagi passar hringlaga botninn á grunnflansinum nákvæmlega inn í hringlaga dæluna á stækkunarskaftsflansinum fyrir rétta staðsetningu; í öðru lagi, snitttu götin á grunnflansinum eru nákvæmlega í takt við snittari götin á stækkunarskaftsflansinum. Aðeins þegar bæði skilyrðin eru uppfyllt er hægt að ljúka uppsetningu stækkunarássins. Hins vegar, áður, treysti fyrirtækið á vökvabílinn og lyftivirkni decoiler vélbúnaðarins til að ná jöfnun flansbossins og innskotsins fyrir stækkunarskaftið, en nákvæm röðun snittuholanna var algjörlega gerð handvirkt með því að snúa stækkunarskaftinu. Þessi aðferð hefur litla staðsetningarnákvæmni og krefst oft margra tilrauna til að ná nákvæmri röðun stækkunarskaftsins.
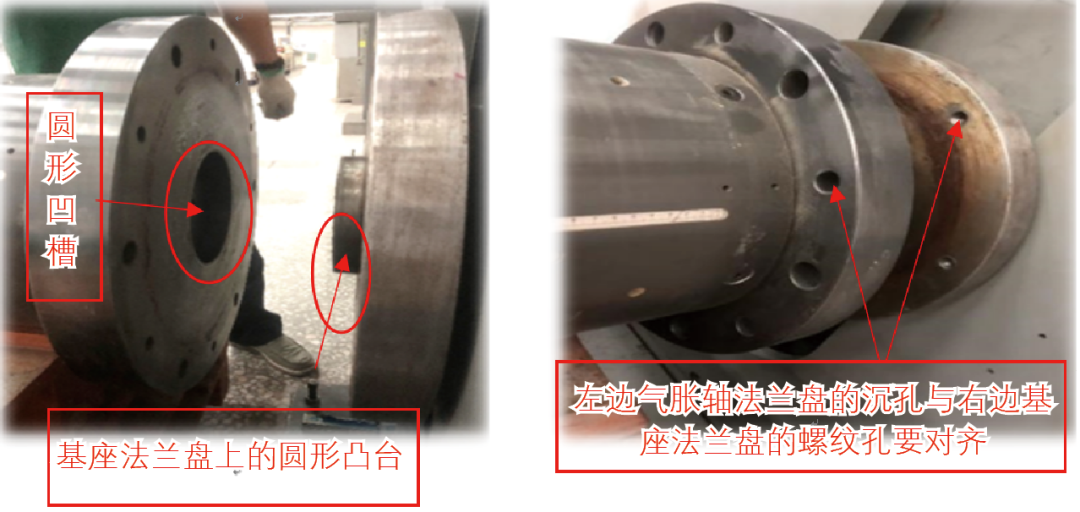 Mynd 4 Uppsetning stækkunarskafts
Kröfur um uppsetningu hönnunar og hugmyndir
01/ Hönnunarkröfur
Til að bæta viðhaldsskilvirkni stækkunarássins og draga úr vinnuálagi og erfiðleikum viðhaldsfólks eru eftirfarandi kröfur lagðar til:
(1) Það getur á áhrifaríkan hátt dregið úr viðhaldstíma fyrir loftstækkunarás afspólunarbúnaðarins.
(2) Tækið er hreyfanlegt, fær um að lyfta og lækka nákvæmlega og getur snúið loftþensluskaftinu á sveigjanlegan hátt.
(3) Útbúin með sérstakri klemmu fyrir flansa, sem getur hýst ýmsar flansstærðir.
(4) Engin truflun á búnaði og engin neikvæð áhrif á búnað.
02 / Hönnunarhugmynd
Hannaðu og framleiddu losanlegan uppsetningar- og sundurbúnað fyrir gasþensluskaft, sem samanstendur af þremur meginhlutum: farsímaviðhaldspallinn, uppsetningar- og fjarlægingarvagninn fyrir flansklemmu og hraðstaðsetningarbúnaðinn.
Staðsetning og stuðningur er framkvæmt í gegnum stuðningshjólin og hægt er að snúa loftþensluskaftinu á stuðningshjólinu, sem gerir það auðvelt að skipta um þensluræmur í ýmsum sjónarhornum. Þegar loftþensluskaftið er sett upp er hægt að staðsetja snittari holurnar fljótt með því að snúa skaftinu á föstum stöðum og hægt er að ná nákvæmri lyftingu með því að breyta bili fjögurra stuðningshjólanna. Sértæk útfærsla er sem hér segir:
a. Alls eru 4 stuðningshjól hönnuð, skipt í 2 hópa, notuð til að styðja við gasþensluskaftið, sem gerir það kleift að snúast meðfram áslínunni, sem gerir það þægilegt að fjarlægja hvaða gasþenslurönd sem er og fljótt staðsetja snittari göt með því að snúa skaftinu á föstum stöðum þegar loftþensluskaftið er sett upp;
b. Með því að nota trapisulaga blýskrúfur, skágír og línuleg stýrisbrautarpör geta tvö sett af stuðningshjólum hreyfst samhverft eftir Y- ásnum, sem gerir kleift að fínstilla loftþensluskaftið upp og niður (þó að afspólunarbúnaðurinn geti sjálfstætt stillt loftþensluskaftið upp og niður, er erfitt að stilla upp og niður nákvæmlega fínt-stillt);
c. Með því að nota gírgrind og línuleg stýrisbrautarpör til að ná X-ás hreyfingu á setti stuðningshjóla, forðast þessi aðgerð aðallega útstæð uppbyggingu á gasþensluskaftinu;
d. Settu upp tvö stefnuhjól og tvö alhliða hjól neðst á viðhaldspallinum og notaðu Solidworks hugbúnaðinn til að teikna samsetningarmyndir af farsímaviðhaldspallinum byggðar á ofangreindum sérstökum hugmyndum.
(2) Flansklemma til að setja upp og taka í sundur vagninn
Með því að nota klemmubúnað til að klemma flansinn tryggir að hæð hans haldist óbreytt. Þegar flansinn er settur upp tryggir fljótlegur-staðsetningarbúnaður að staðsetning flanssins passi við það sem er í sundur, sem gerir uppsetninguna mjög þægilega. Sértæk útfærsla er sem hér segir:
a. Gerð er líkan af klemmubyggingu bekkjaskífunnar og með því að nota meginregluna um að ákvarða hring á þremur punktum, eru þrír klemmukerfi gerðir til að ná klemmuvirkni flanssins;
b. Notaðu snittari festingarbúnað og rennibraut til að færa flansplötuklemmuna í Y--ásstefnu, stilla fjarlægðina meðfram Y--ásnum til að koma til móts við flansplötur með mismunandi þvermál;
c. Með því að nota trapisulaga blýskrúfur, skágír og línuleg stýrisbrautarpör til að gera hreyfingu á Z-ás flansplötufestingarinnar kleift, getur það tekið við flansplötum með mismunandi þvermál og stillt lóðrétta hæð flansplötunnar;
d. Notaðu trapisulaga blýskrúfu og línulegt stýrisbrautarpar til að gera hreyfingu á X-ás flansplötufestingarinnar kleift, þannig að ná aðskilnaði milli flansplötunnar og gasþensluskaftsins;
e. Tvö stefnuhjól og tvö alhliða hjól eru sett upp neðst á flansklemmufestingunni, og byggt á ofangreindum sérstökum hugmyndum, notaðu SolidWorks hugbúnað til að teikna samsetningarmynd af flansklemmusamsetningarvagninum til uppsetningar.
(3) Hraðstaðsetningartæki
Með því að nota par af mjókkuðum sívalnum hausum og hringlaga grópum næst hröð staðsetning á farsíma viðhaldspallinum og flansklemmu uppsetningu og sundurtökuvagni. Framendinn á skaftinu á þessu tæki er hannaður sem keila til að þjóna sem stýrikerfi. Með því að nota þyngdarafl kubba til að staðsetja bæði ökutækin samtímis lýkur þyngdarafls sjálf-læsingu, sem kemur í veg fyrir að viðhaldspallur og flansfesting sé tekin í sundur og tekin í sundur á vagninum meðan á uppsetningu og fjarlægingu flansplötunnar stendur. Byggt á ofangreindum sérstökum hugmyndum var SolidWorks hugbúnaður notaður til að teikna samsetningarmynd af hraðstaðsetningarbúnaðinum (eins og sýnt er á mynd 5).
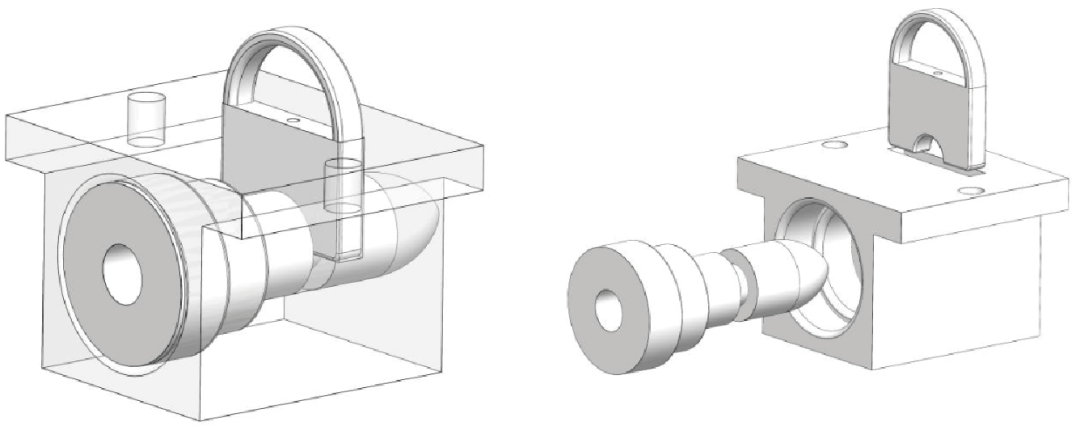 Mynd 5: SolidWorks samsetning hraðstillingartækisins
Staðfesting á viðhaldsáhrifum
Til að sannreyna viðhaldsáhrif uppsetningar- og fjarlægingarbúnaðar fyrir þensluás þensluás (Mynd 6), könnuðu tæknimenn og söfnuðu gögnum um meðaltíma til að gera við þensluskaft með því að nota tækið. Þeir komust að því að meðaltími til að gera við þensluskaft afrólunarbúnaðarins minnkaði úr 91,66 mínútum í 39,91 mínútur. Útreikningar sýna að notkun tækisins til að gera við stækkunarskaftið bætti skilvirkni um 129,67%.
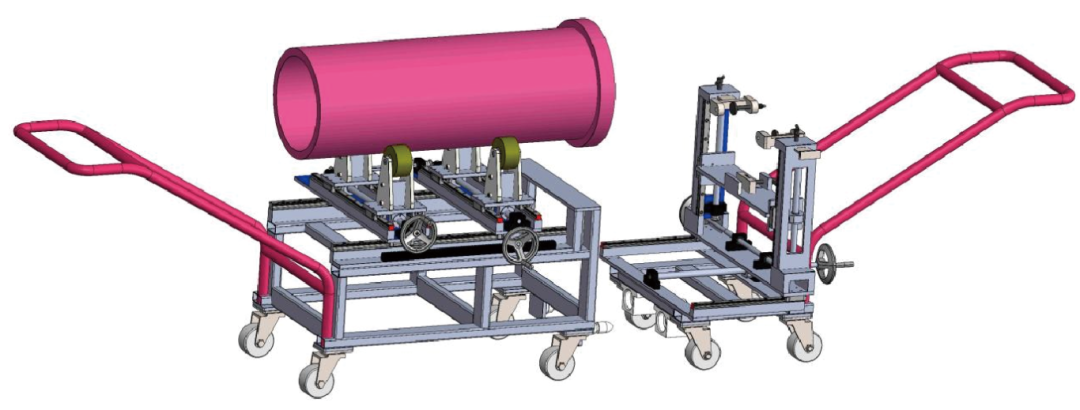 Mynd 6 Eftirlíkingarmynd af uppsetningar- og fjarlægingarbúnaði fyrir loft-stækkandi skaft
Þróun uppsetningar- og fjarlægingarbúnaðar fyrir þungapressuloftið -stækkandi skaftið dregur úr stöðvunartíma af völdum viðhalds, dregur úr vinnuafli fyrir rekstraraðila, útilokar þörfina á víðtækum undirbúningi til að endurræsa vélina og bætir verulega skilvirkan vinnsluhraða og framleiðslugæði pressunnar. Það dregur einnig úr vinnuálagi viðhaldsstarfsfólks og eykur skilvirkni viðgerða á loft-þensluás. Að auki getur viðhaldsstarfsfólk notað þetta tæki til að meðhöndla og gera við aðra þungapressuíhluti eins og prentrúllur, kælivalsar og togrúllur, sem gerir vélina fjölhæfari.