

Hár ruslhlutfall í sígarettupakka heittimplun; að bæta þetta tæki getur í raun dregið úr því!
Eins og er, í fyrirtækinu þar sem ég vinn, í þrívíddar heittimplunarferli sígarettupakkavara, þarf oft að stöðva vélina vegna of mikillar eða of lágs þrýstings. Draga þarf stimplunarbotninn út ítrekað til að stilla þrýstinginn. Að auki, þegar leitað er að staðsetningunni þar sem þrýstingurinn þarfnast aðlögunar og sérstakrar aðlögunaraðferðar, er ákveðinn tíma neytt, sem myndar heitt stimplun rusl. Þar að auki, vegna þess að rekstraraðilar geta ekki beint fundið þrýstingsjöfnunarsvæðin, þurfa þeir að leita ítrekað og stöðva vélina til aðlögunar. Á meðan á þessu ferli stendur breytist stimplunarhitastigið, sem leiðir til heitt stimplunar rusl, eins og sýnt er á mynd 1. Ofangreindir þættir hafa bein áhrif á framleiðslu skilvirkni og fullunna vöru ávöxtun sígarettupakkaframleiðslu.
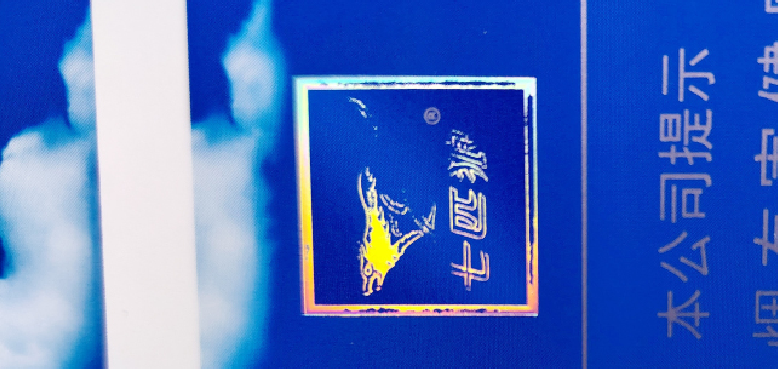
Mynd 1 Foil Stamping Úrgangur
Vandamál með núverandi aðferðir
Núverandi aðferð við þrívíddar þynnustimplunarþrýstingsjöfnun felur aðallega í sér að festa þrýstings-jöfnunarpappírinn beint á bakhlið plastefnismótsins ① á mynd 2, og nota síðan lím til að festa það við álpappírsstimplunargrunnplötuna ②, og ná þannig þrýstingsstillingu (pressun) meðan á þynnupressun stendur. Ef þrýstingurinn við stimplunarferlið uppfyllir ekki vinnslukröfurnar þarf að lyfta öllu plastefnismótinu. Síðan, samkvæmt samanburði á filmu stimplunaráhrifum vörunnar við þrýstingssvæðið sem þarfnast aðlögunar, er samsvarandi staðsetning fundin. Því næst er þrýstings-jöfnunarpappírinn festur á bakhlið plastefnismótsins ①-2 og límdur á álpappírsstimplunargrunnplötuna ② til að ná þrýstingsjöfnun.
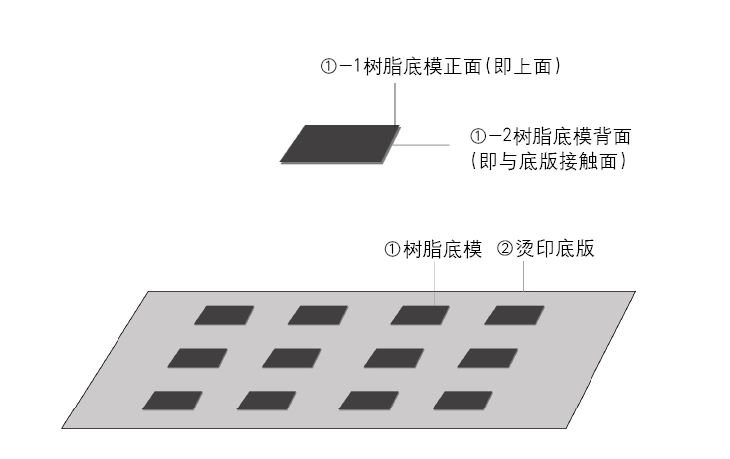
Mynd 2 Skýringarmynd af upprunalega þrívíddar-stimplunarjöfnunarþrýstibúnaðinum
Meðan á þessu ferli stendur getur staðsetning plastefnisgrunnmótsins og stimplunarmótsins breyst, þannig að það er nauðsynlegt að athuga og stilla stöðuna ítrekað, sem leiðir til langan aðlögunartíma og auknar líkur á stimplunargöllum vegna ónákvæmrar staðsetningu. Á sama tíma, vegna endurtekinna aðlaga, getur botnlagspappírinn einnig orðið vansköpuð og skemmdur, sem hefur áhrif á heildar stimplunaráhrifin. Hliðarmynd upprunalega þrívíddar stimplunarjöfnunarbúnaðarins er sýnd á mynd 3.
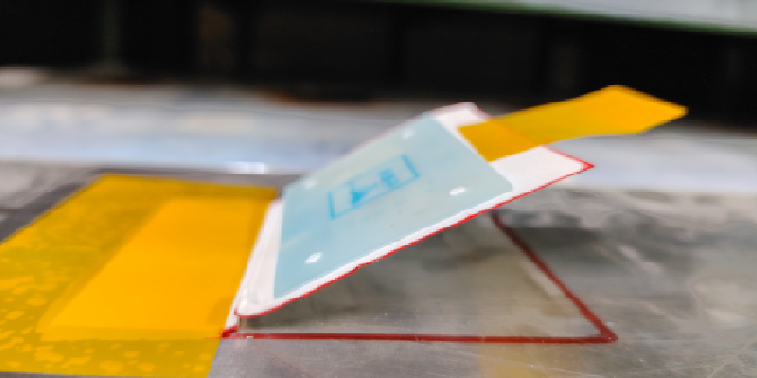
Mynd 3 Hliðarsýn af upprunalega þrívíddar-þrýstimplunarþrýstingsjöfnunarbúnaðinum
Þar að auki, vegna mismunandi tæknikunnáttu rekstraraðila, getur tímasetning og virkni þrívíddar þrýstingsjöfnunar fyrir heittimplun verið mismunandi.-
Hagkvæmnigreining og sannprófun
Þegar upprunalega staðsetningarbúnaðurinn er notaður, með „Sjö úlfa (blár)“ sígarettupakkann sem dæmi, eru alls 36 stimplunarstaðsetningartæki fyrir 18-stykkja vöru. Að stilla þrýstinginn tekur venjulega 7–9 klukkustundir eða jafnvel lengur. Hver aðlögun getur valdið misjöfnun á milli plastefnisbotnmótsins og stimplunarbotnplötunnar, sem krefst endurstillingar og aðlögunar, sem er tímafrekt-. Á meðan á stimplunarferlinu stendur hefur stimplunarþrýstingurinn bein áhrif á stimplunargæði. Ef þrýstingurinn er of hár eða of lágur myndast gallaðir stimplar, svo sem stimplun, ófullnægjandi stimplun eða gullflug-af. Þess vegna þarf að stöðva vélina til að finna svæði sem þarfnast þrýstingsstillingar og gera samsvarandi breytingar. Svæðið sem á að stimpla er venjulega lítið hlutfall af heildaryfirborði vörunnar, sem þýðir að stillingarsvæðið er lítið og breytist oft, sem krefst töluverðrar þolinmæði fyrir endurteknar þrýstingsstillingar. Endurtekin stöðvun á heitu stimplunarvélinni hefur bein áhrif á hitastig búnaðarins og ef hitastigið er of hátt eða of lágt mun gallað stimplun eiga sér stað. Þess vegna verða valin efni í tækinu að vera hitaþolin, stöðug og ekki auðveldlega aflöguð eða skemmd við endurteknar sveigjanlegar breytingar og hreyfingar.
Með því að greina ofangreind -vandamál fínstillti og uppfærði verkefnishópurinn upprunalegu plastefnin og frammistöðu vörunnar. Fyrirhugað er að nota plastefnisstaðsetningarbúnað sem gerir hraða þrýstingsstillingu kleift, sem notar samsetta uppbyggingu til að festa hluta af staðsetningarbyggingarefninu, en breytir kjarnasvæðinu í hreyfanlegt eða sveigjanlegt kerfi. Heildarbyggingin er byggð á föstum hluta sem grunn, með hreyfanlegum hluta innbyggðan í það. Þetta gerir kleift að jafna þrívíddar hitastimplunarþrýstingsuppbót meðan á þrýstingsstillingarferlinu stendur, sem styttir í raun þrýstingsstillingartíma og dregur úr sóun á stillingum vélarinnar.
Að auki, til að leysa vandamálið við að bera kennsl á svæði fyrir þrýstingsjöfnunaraðlögun ítrekað, þarf tækið að fella inn grunnmynsturlínur stimplunarhönnunarinnar. Á grundvelli þessara atriða, í heildarefnisvalinu, til viðbótar við fasta plastefnisbotnmótið, notar verkefnishópurinn einnig oft notaðan pappa fyrir sígarettuumbúðir sem fasta grunnhlutann (heildarhönnunin er aðallega trapisulaga til að tryggja tengingu á milli fastra og innfelldra mannvirkja), útbýr tiltekið magn af hálfgagnsærum rekjapappír (með innihaldinu sem á að stimpla á sem flöt á koparborði). Að lokum myndar þetta innbyggt tæki sem er fær um að jafna hratt upp fyrir þrívíddar þrýsting á heittimplunarferli. Skýringarmyndin fyrir sundurliðun efnisins og raunveruleg sjónarhorn á notkun er sýnd á myndum 4 og 5.
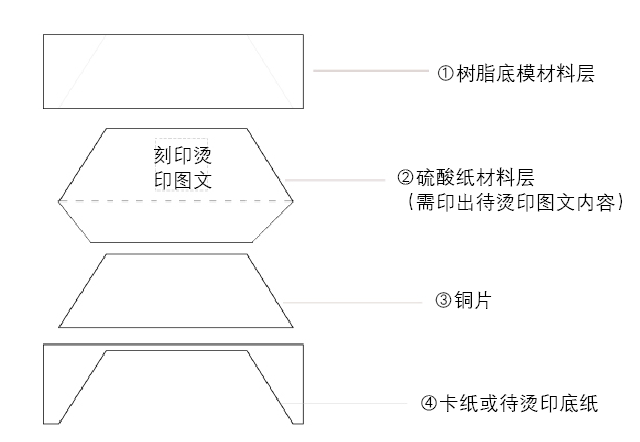
图4 嵌入式快速补偿立体烫印工艺压力装置的材料分解图
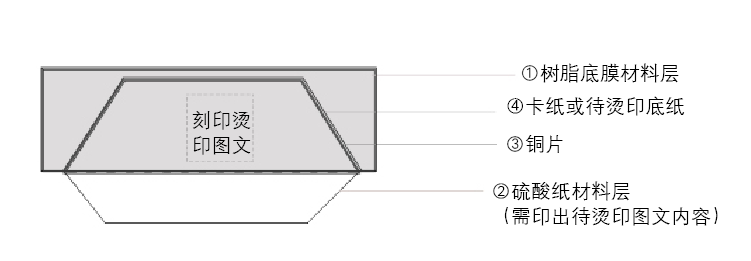
Mynd 5 Sjónarhorn af raunverulegri beitingu innbyggðu hraðbótanna þriggja-víddar hitastimplunarferlisþrýstibúnaðar
Á myndum 4 og 5 hefur efnið ①, grunnlagið úr plastefnismótinu, heildarrammastærð í samræmi við ④ pappa eða grunnpappírinn sem á að stimpla. Meginhlutverk þess er að tryggja að fyrsta lagið tengist að fullu og samræmist grunnlagið, verndar innbyggð tæki og efniseiginleika ② og ③.
Efni ②, rekjapappírslagið, er gleypið og getur tekið í sig raka sem myndast vegna hita við stimplunarferlið á meðan tryggt er að það afmyndist ekki eða skemmist. Á sama tíma þarf að prenta eða teikna rekjapappírslagið í samræmi við mynstrið á plastefnismótinu. Það fer eftir kynningaráhrifum stimplunarsvæðis vörunnar, það getur beint staðsett svæðin þar sem þörf er á aðlögun þrýstings, minnkar leitar- og aðlögunartíma, lækkar ruslhlutfall og bætir framleiðslu skilvirkni.
Efni ③, koparplatan, hefur ákveðna hörku og getur virkað sem stuðpúði meðan á stimplunarferlinu stendur. Það verndar plastefnismótið gegn sprungum og auðveldar fjarlægingu og ísetningu á rekjapappírslaginu.
Efni ④, pappa eða grunnpappír sem á að stimpla, er hannað með klippum. Útskurðarsvæðin samsvara útlitssvæðum efna ② og ③ og mynda fullkomna innbyggða rauf með ④, sem heldur stöðunni föstri án þess að færa til eða afmyndast. Heildaraðlögunarhæfni efnisins ④ passar betur við kröfur stimplunarferlisins. Eftir fyrstu-festingu, byggt á skráningu á stimplunarplötunni, er þetta efnislag ekki lengur hreyft eða notað við síðari þrýstingsstillingar og hægt er að festa það beint á stimplunargrunnplötuna.
Raunveruleg skilvirkni endurbættrar áætlunar
Endurbætt staðsetningarbúnaðurinn leysir fyrst vandamálið sem stafar af hefðbundinni þrýstingsjöfnunaraðferð, þar sem lyfting á plastefnismótinu í heild leiðir til endurtekinna aðlaga og misstillingar við stimplunarplötuna, sem dregur úr rusli vegna misjafnrar stimplunar. Í öðru lagi gerir innbyggða uppbyggingin, á meðan hún tryggir heildarstöðugleika, kleift að draga koparblaðið og rekjapappírinn út fyrir samsvarandi þrýstingsjöfnun, sem dregur úr þeim tíma sem þarf til að stilla röðun og staðsetja svæði sem þarfnast þrýstingsaðlögunar. Þar að auki getur heildar innbyggða hönnunin, byggð á efnisvali, lágmarkað þörfina á að endurframleiða staðsetningarbúnaðinn vegna vatnsupptöku, sem bætir nýtingu tækisins.
Skýringarmyndin í sundur innfellda hraðauppbótar þrívíddar heittimplunarþrýstibúnaðarins er sýnd á mynd 6, með sérstökum aðgerðum sem hér segir: með því að nota innfellda nálgun og innfellda uppbyggingu mismunandi efnislaga til að sveigjanlega draga-út (draga-hluta út stækkað á mynd 7), hægt er að draga saman samsetta pappírsmyndina og klippta textann beint út með stimpluðum texta út í samræmi við aðlögunarþörf fyrir samsvarandi stillingar, til að ná auðveldri notkun og endurtekinni notkun. Myndunarskýringarmynd af innbyggðu hraðuppbótinni þrívíddar- heittimplunarþrýstibúnaði er sýnd á mynd 8.
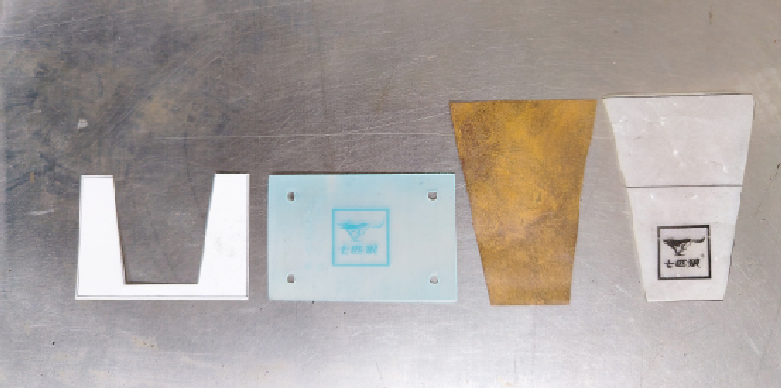
Mynd 6 Sprungið mynd af þrýstibúnaði fyrir innbyggða hraða uppbót Stereoscopic heittimplunarferli
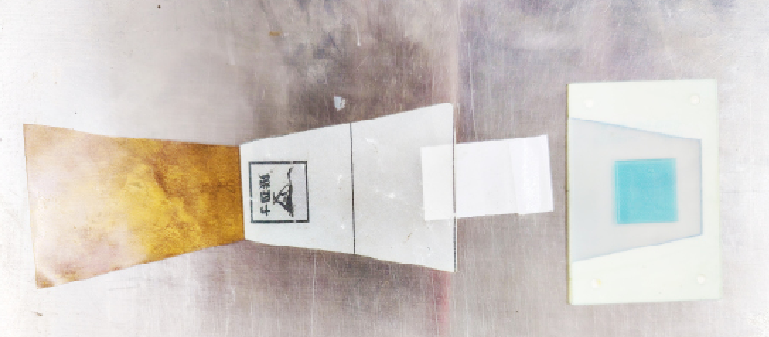
Mynd 7 Dragðu út-stækkaðan hluta
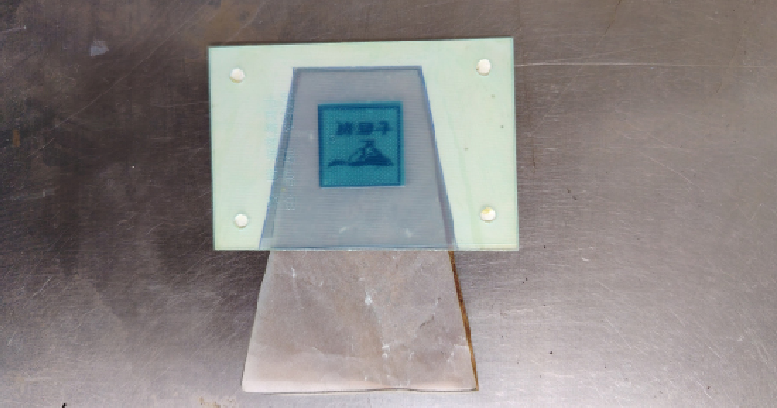
Mynd 8 Skýringarmynd af innbyggðu hraðuppbótarstereo heitt stimplunarferli þrýstibúnaðar
Í raunverulegu framleiðsluferli mynda plastefnisgrunnfilmulagið og pappahlutinn fast trapisulaga svæði. Þegar dregið er úr samsettri uppbyggingu brennisteinssýrupappírsins og koparblaðsins er hægt að stilla þrýstingsbætur á brennisteinssýrupappírinn í samræmi við gæði stimplunarsvæðisins á vörunni. Efniseiginleikar eins og vatnsgleypni brennisteinssýrupappírsins og hörku koparblaðsins eru ekki auðveldlega aflöguð eða skemmd við endurtekna toga, sem verndar plastefnisgrunnmótið gegn sprungum en hámarkar stöðugleika heildaráhrifa stimplunarbúnaðarins. Að auki tryggir fasta trapisulaga svæðið staðsetningarnákvæmni alls tækisins og kemur í veg fyrir misstillingu.
Eftir stöðugan rekstur hefur nýja staðsetningartækið (eins og sýnt er á mynd 9) verið notað í framleiðsluferlinu á "Sjö úlfum (blár)" sígarettupakkningum litlum kassa fyrirtækisins. Staðsetningarbúnaðurinn sýnir umtalsverð áhrif, þar sem þrýstingsstillingartími er stöðugur við 2–3 klukkustundir, sem þýðir lækkun um það bil 71,43% miðað við fyrri tíma, nær væntanlegu markmiði og bætir skilvirkni.
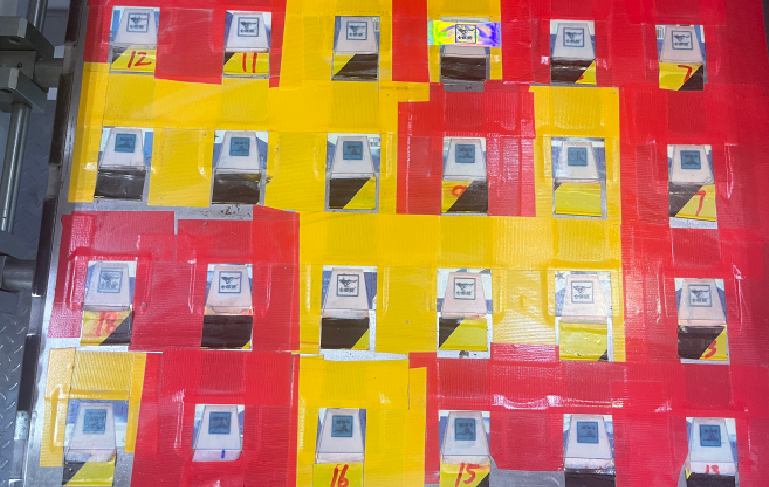
Mynd 9 Skýringarmynd af heildaruppsetningu innbyggða hraðuppbótar 3D heittimplunarþrýstingsbúnaðarins
Að auki, í hagnýtri notkun tækisins, vegna þess að þrýstingurinn er stöðugur og þrýstingsaðlögunartíminn minnkar, eru hitabreytingar sem stafa af lokun við heittimplun lágmarkaðar og heitt stimplunarúrgangur hefur verið verulega minnkaður, sem bætir afraksturinn. Árlegt hlutfall heitt stimplunarúrgangs í "Septwolves (Blue)" sígarettupakka litlum kössum meðal alls úrgangs lækkaði úr hámarki 24,87% í 4,75% árið 2025, sem í raun minnkaði sóun á heitri stimplun.
Ofangreind æfing sýnir að innfellda hraðbóta 3D heittimplunarþrýstibúnaðurinn hefur kosti eins og sanngjarna uppbyggingu, lágan framleiðslukostnað og einfalda uppsetningu og notkun. Þetta tæki er einnig hægt að nota við aðrar aðstæður, sem sýnir ákveðið kynningargildi í heitu stimplunarferlinu.