

Hvernig á að velja prentblek fyrir þunnt filmu límefni? Hvað ætti að huga að við prentun? Þessi lykilatriði verður að muna!
Filmlímefni eru tegund fjölliða þar sem yfirborð hennar gleypir ekki prentblek. Þurrkunaraðferðirnar til að prenta blek á yfirborð filmulímefna eru uppgufun, samruna, þvertenging og herðing, með nánast enga skarpskyggni. Þetta er verulega frábrugðið pappírs-límefni. Yfirborðsorka kvikmyndalímefna er lág, svo formeðferð er nauðsynleg fyrir prentun til að uppfylla bleytu- og jöfnunarkröfur prentbleksins; annars geta vandamál eins og léleg viðloðun blek komið upp.
Val og notkun á prentbleki
01
Notaðu prentblek, lakk og samsvörun sem eru sérstaklega hönnuð fyrir filmuprentun
Það eru margar tegundir af bleki, og sumar eru sérstaklega hönnuð fyrir filmulímefni eða jafnvel fyrir ákveðnar tegundir filmulímefna. Þess vegna verður blek að vera sérhæft og notað ásamt samsvarandi lökkum og aukefnum; annars geta vandamál prentunargæða vegna ósamrýmanleika á milli bleksins og undirlagsins komið upp, sem leiðir til þess að bleklag flögnist.
02
Veldu blek sem passar við húðun filmuefnisins til að auka viðloðun bleklagsins
Fyrir filmuefni með yfirborðshúð er nauðsynlegt að velja blek sem samsvarar frammistöðu lagsins; annars geta-blekfallsvandamál komið upp. Ef blekið er rétt valið mun plastefnið í blekinu festast vel við plastefnið í húðinni og bleklagið mun ekki detta af jafnvel þótt blekið sé ekki alveg þurrkað. Til dæmis, tiltekið merkimiðaprentunarfyrirtæki upplifði lélegan árangur með því að nota Hanghua 161 blek þegar það framleiddi tiltekna vöru, en eftir að skipt var yfir í VP blek af sama vörumerki, batnaði árangurinn og vandamálið um blekfall- var leyst.
03Stjórna þykkt bleklagsins; ef nauðsyn krefur geturðu notað aðferðina við yfirprentun.
Sum prentuð efni krefjast þess að bleklagið hafi ákveðna þykkt. Þegar bleklagið er þykkt getur ófullkomin þurrkun valdið blekmissi. Besta lausnin er að nota skjáprentun og djúpprentunaraðferðir. Fyrir prentverksmiðjur án þessara skilyrða, kemur til greina að prenta sama litblek tvisvar. Venjuleg venja er að prenta fyrst mjög þunnt lag af bleki og eftir að það er alveg þurrt skaltu prenta aftur á yfirborð þess. Eftir tvær prentanir er þykkt bleklagsins bætt og blekviðloðunarvandamálið er leyst, sem uppfyllir ferliskröfurnar.
04
Stjórnaðu blekþurrkunarhraðanum á réttan hátt
Gefðu gaum að geymsluþol bleksins og þegar blekið þornar hægt má bæta við litlu magni af þurrkara til að auka þurrkunarhraðann.
05
Tryggðu orku fyrir blekþurrkun eða herðingu
Regluleg þrif á blekherðingarbúnaði og reglubundin endurnýjun á útfjólubláum lömpum eru lykilatriði til að tryggja að útfjólublátt blek harðni að fullu. Notaðu tæki eða prófunarpappír til að athuga reglulega skilvirkni og stöðu UV-herðingarbúnaðarins og stilltu bleklagsþykkt og prenthraða út frá þessum gögnum til að ná sem bestum prentunarniðurstöðum.
06
Fyrir fjöl-litaprentun skaltu stjórna prenthraðanum til að tryggja að bleklagið sé vandlega þurrkað
Fyrir fjöl-litaprentuð merki er ekki mælt með háhraðaprentun. Lagt er til að stjórna prenthraðanum við 30–50 m/mín til að tryggja að bleklagið sé vandlega þurrkað og minnka sóun.
Afnám stöðurafmagns
Stöðugt rafmagn er einn helsti þátturinn sem veldur gæðavandamálum þegar prentað er á filmulímefni. Það er nauðsynlegt í slíkri prentun að útrýma kyrrstöðu og stjórna henni innan ákveðins sviðs. Fyrir prentfyrirtæki, útrýming truflana krefst vinnu á tveimur vígstöðvum: í fyrsta lagi umhverfiskröfur og í öðru lagi að bæta við samsvarandi truflunarbúnaði.
01
Hita- og rakastjórnun
Lágt hitastig og þurrkur eru helstu orsakir stöðurafmagns. Þegar hitastig prentsmiðjunnar er um 22 gráður og rakastig fer yfir 50%, mun truflanir á yfirborði filmulímefna hverfa eða minnka. Þess vegna er nauðsynlegt að stjórna hitastigi og rakastigi í framleiðsluverkstæðinu. Verkstæðið ætti að vera búið hita- og rakastjórnunarbúnaði. Fyrir fyrirtæki án slíkra skilyrða er hægt að einangra prentbúnaðinn, svo sem að setja upp glerhólf til að búa til kjörið prentumhverfi á litlu svæði. Eins og er, nota sum lítil og meðalstór merkimiðaprentunarfyrirtæki á norðlægum svæðum venjulega þessa aðferð til að stjórna truflanir, með góðum árangri.
02
Settu upp tæki til að fjarlægja truflanir
Það eru tvær algengar gerðir truflanaeyðingartækja. Einn er rafmagns, sem byggir á miklum fjölda jóna í rafsviðinu sem myndast til að gleypa, hlutleysa og útrýma frjálsum rafeindum á yfirborði filmunnar og þannig útrýma truflanir. Hin er afhleðslugerð, sem getur virkað án nokkurrar orku, eins og sýnt er á mynd 1. Þegar filman fer yfir málmvír (einnig kallaður kyrrstöðuhleðslusnúra), flytjast umfram rafeindir á yfirborði filmunnar til jarðar og hverfa. Vegna þess að möguleiki málmvírsins er minni en frjálsra rafeinda á yfirborði filmunnar, getur kvikmyndin náð truflanir eftir að hún hefur losnað í gegnum málmvírinn.
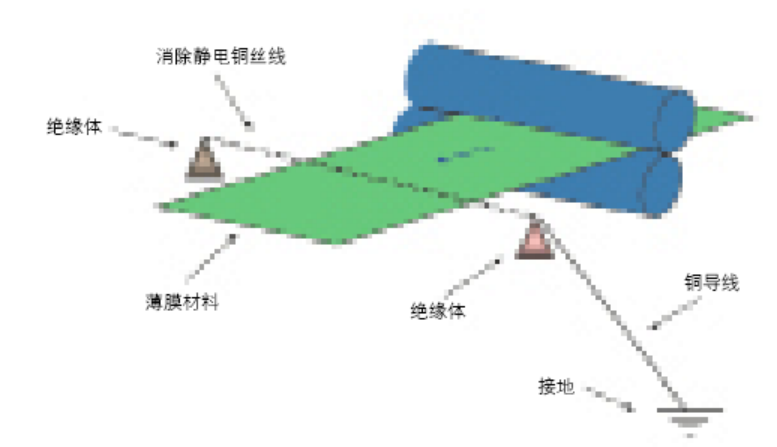
Mynd 1 Skýringarmynd af útblásturs-gerð truflanir
Static eliminators eru mjög hagnýt tæki í prentunarferli sjálflímandi filmu-efna. Hægt er að setja þær í margar stöður á prentbúnaðinum eftir þörfum. Eins og sýnt er á mynd 2 eru truflanir uppsettir fyrir og eftir skurðarstöðina-. Þegar truflanir eru settir upp á prentvél, ætti að hafa eftirfarandi atriði í huga: búnaðurinn verður að vera jarðtengdur, þar sem jarðtenging gerir kleift að leiða stöðurafmagn til jarðar; kyrrstöðueyðarinn sjálfur verður einnig að vera jarðtengdur og hann þarf að vera jarðtengdur sérstaklega til að ná betri útrýmingu truflana; stöðurafmagn myndast stöðugt, þannig að ef aðstæður leyfa ættu allar stöðvar prentvélarinnar að vera búnar, það er pappírsfóðrunarstöðin, hver prentvinnslustöð og pappírsmóttökustöðin ættu öll að vera búin til að ná sem bestum árangri; Athuga skal reglulega útrýmingaráhrif truflana til að tryggja áreiðanleika truflanaeyðingartækisins.
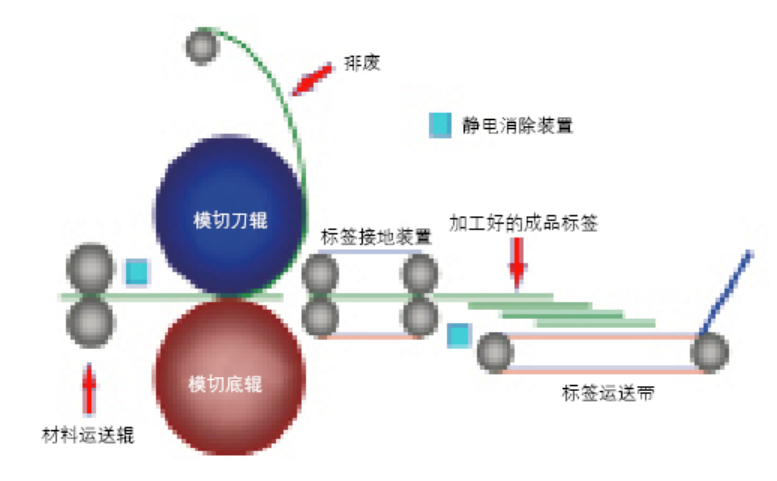 Mynd 2 Deyja-skurðar- og sorpförgunareining með kyrrstöðurafmagnsmeðferðartæki uppsett
Varúðarráðstafanir við prentun fyrir filmulímefni
01
Rétt eftirlit með prentspennu
Fyrir hlé á pappírsfóðrun og gagnkvæmum pappírsfóðrun prentunarbúnaði er auðvelt að stjórna pappírsfóðrunarspennu. Til dæmis, B-100 merkimiðaprentunarvélin og 300 gerð snúnings-til snúnings merkimiðaprentunarvél frá Lindco, Japan. Þessar tegundir búnaðar tilheyra stöðugri spennuprentun; spennan er stöðug og hefur ekki áhrif á prentskráningu. Hins vegar, fyrir samfellda pappírsfóðrun snúningsmerkisprentunarvélar, eins og sveigjanlegu vélar og gervihnattamerkisprentunarvélar, er nauðsynlegt að stjórna og stilla prentspennuna nákvæmlega; annars munu skráningarvillur eiga sér stað.
Spennustýringunni á prentvélinni er skipt í straumspennu og upptöku-spennustýringu og þarf að stilla það í samræmi við það fyrir mismunandi gerðir og breidd efnis til að tryggja rétta prentun.
(1) Fóðurspennustjórnun
Rétt fóðrunarspenna tryggir nákvæma skráningu á filmulímefnum og að efnið afmyndist ekki við prentun, sem þýðir að brúnir efnisins haldast beinar. Ef brúnir efnisins hækka við prentun gefur það til kynna að spólunarspennan sé of laus og taper stillingin er ósanngjörn; efnið þarf að spóla til baka áður en það er prentað aftur. Ef spólunarbúnaður er ekki til staðar er bráðabirgðaúrræði að setja klemmu á afspólunarskaftið til að koma í veg fyrir að efniskantarnir hækki, en skráningarvillur geta samt átt sér stað við þetta ástand.
(2) Taktu upp-spennustjórnun
Taka-upp spennu tengist einnig prentskráningu og ákvarðar snyrtileika jaðra sárefnisins. Ef upptökuspennan-er of lág hefur það ekki aðeins áhrif á skráningu heldur leiðir það til ójafnra rúllubrúna, sem veldur vandræðum fyrir síðara ferli. Óhófleg upptöku-spenna getur valdið límseytingu, rangfærslu merkimiða eða brot á losunarfóðri í prentuðu efni, sem hefur áhrif á skilvirkni prentunar. Þess vegna er viðeigandi upptökuspenna mikilvægt og almennt ætti að ákvarða besta spennugildið með prófun.
Fyrir samfellda pappírsfóðrunarmerkjavélar er nauðsynlegt að stjórna bæði straumspennunni og -upptaka spennuna. Eftir að hafa prentað mismunandi gerðir og breidd efna er mikilvægt að draga saman og skrá þessi gögn til að bæta skilvirkni og tryggja gæði. Venjulega ætti -upptökuspenna að vera jöfn eða meiri en afspennuspennan og ekki vera meiri en tvöföld afspennuspennan.
02
Notaðu húðunarferli í stað lagskipunarferlis
Hvert filmuefni hefur sína sérstaka eðlis- og efnafræðilega eiginleika og sumt hentar ekki til lagskipunar. Ef lagskipt er eftir prentun eru eiginleikar efnisins í hættu. PE efni hafa mjúkt yfirborð og hægt er að nota það á bogadregna eða kúlulaga hluti með lítinn radíus. Algengt notuð lagskipt efni eru stífar BOPP kvikmyndir; þegar það er lagskipt verður merkimiðinn að PE og BOPP samsettu efni og eiginleikar þess breytast, sem gerir það óhentugt fyrir boginn eða kúlulaga yfirborð.
Í samsettu ferli getur spennuósamræmi milli efnanna tveggja komið fram, sem veldur aflögun merkimiða, sem getur leitt til þess að brún lyftist eða losnar við notkun. Þess vegna er mælt með því að nota UV-húð í stað lagskipta fyrir stóra-merkinga eða merkimiða sem eru settir á bogadregið yfirborð. Húðunarferlið verndar ekki aðeins bleklagið heldur hámarkar einnig frammistöðueiginleika efnisins til að ná sem bestum útkomu.
03
Mælt er með því að nota 150 lpi fyrir lithálftónaprentun á merkimiðum; Ekki er mælt með 175 lpi.
Merkingar vekja að lokum athygli neytenda með hilluáfrýjun. Fyrir prentun, því hærra sem skjárinn er, því skýrari er mynd og texti, en því minna blek er notað, sem gerir litina ljósari; því lægri sem skjárinn er, því meira blek er notað, sem skapar betri sjónræn áhrif, en myndin og textinn verða grófari.
Skjárúrskurðurinn er einnig í beinum tengslum við prentgæði, prentsóun, nákvæmni prentbúnaðar og prentefni. Hærri skjáúrskurður krefst meiri sléttleika efnis og nákvæmni búnaðar; annars er ekki hægt að uppfylla gæðakröfur. Lægri skjáúrskurður hefur miklu rýmri kröfur. Þess vegna er besti kosturinn fyrir filmumerki 150 lpi litahálftónn, sem fullnægir sjónrænum áhrifum, hefur ákveðna hillu aðdráttarafl, tryggir prentgæði og heldur neyslu innan hæfilegs bils, sem nær til jafnvægis málamiðlunar.