

Er auðvelt fyrir ljós bakgrunnsprentun að hafa ójafnan bleklit? Af hverju ekki að prófa þetta ferli!
Með uppfærslu og endurnýjun á ýmsum prentunaraðferðum eru hefðbundin sígarettumerkisprentunarferli stöðugt nýsköpun. Algengar prentunaraðferðir á sígarettuumbúðum fela í sér offsetprentun, léttprentun, dýptarprentun, opnaplötu (skjáprentun) osfrv. Hvert prentunarferli hefur sín sérkenni við að kynna vöruáhrif. Hefðbundin offsetprentun hefur góða afkastagetu í mörgum þáttum eins og ljósum bleklitum, stigveldi prentunarpunkta og nákvæmar upplýsingar um prentaðar vörur. Hins vegar er erfitt að stjórna þykkt bleklagsins fyrir grunnlitavörur á stóru sniði, sérstaklega fyrir prentaðar vörur á léttum sniðum. Gæðavandamál eins og óstöðugleiki í litum og ójafnt bleklag eru tilhneigingu til að eiga sér stað meðan á prentunarferlinu stendur, sem leiðir til aukinnar vöruúrgangshraða, sem veldur tapi fyrir fyrirtæki, auðlindasóun og ósjálfbærni. Þó að litamunurinn sé óstöðugur og hægt er að stilla hann með rauntímavöktun af vélstjórnendum, sem krefst mikilla stöðva frá rekstraraðilum, er samt erfitt að tryggja samkvæmni í litalotum vörunnar.
Hefðbundin sveigjanleg prentun notar möskvavals til að flytja blek, sem getur í raun stjórnað þykkt bakgrunns bleklagsins á stóru yfirborði. Það hefur tiltölulega litlar kröfur til rekstraraðila og er þægilegra að stjórna þykkt bleklagsins, sérstaklega fyrir léttar bakgrunnsprentunarvörur á stóru yfirborði. Það getur í raun stjórnað einsleitni bleklitar vörunnar með stöðugri flutningi á þykkt bleklags.
Fyrirtæki höfundar er nú með Roland 8+2 offsetprentvél, sem er framleiðslubúnaður sem sameinar eiginleika þykks bleklags og einsleits og stöðugs bleklits í sveigjanlegri prentun með skýrri lagskiptingu offsetprentunarpunkta og góða endurgerðanleika smáatriðaupplýsinga. Sveigjanleg prentun er ábyrg fyrir litastöðugleika ljósra bakgrunnslita á stórum síðum, en offsetprentun er ábyrg fyrir endurgerðanleika grafískra og textaupplýsinga vörunnar og ná þannig fram einkennum stöðugs litamunar, skýrs stigveldis og innihaldsríkra smáatriða í prentuðum vörum, raunverulega ná þeim áhrifum að uppfylla upprunalega handritið og vera trú staðalinn.
Sé tekin vara frá ákveðnu tóbaksfyrirtæki sem dæmi þá er aðallitur vörunnar ljósgulur bakgrunnur á heilsíðu. Meðan á framleiðsluferlinu stendur er stöðugleiki litamunarins ekki mikill vegna stigi rekstraraðila, tæknilegrar reynslu blekblöndunarfólks, rekstrarstöðu búnaðar og stöðugleika efna. Byggt á eiginleikum vörunnar framkvæmdi R&D teymið ferliprófanir og skráði greiningu frá hliðum möskvavals, blekþykktar og seigju, prentpappírs, prentunarferlisgreiningar og endurbóta, og staðfesti ítrekað stöðugleika- og aðlögunarhæfnikröfur ofangreindra vísbendinga um gæði vöru á vélinni, og náði áfangaárangri. Höfundur mun kanna ferlið við að ná stöðugum litamun og einsleitum bleklit í stórum léttum grunnvörum með því að bæta sveigjanlega límtækni frá eftirfarandi þáttum.
Vinnsluval á pappír, bleki og plöturúllum
01 Árangursgreining á prentefni
Einhliða-húðaði hvíti pappan sem notaður er í þessa vöru er búinn til með því að setja hvíta húð á aðra hlið grunnpappírsins og vinna hann síðan með kalanderskreytingum. Ef pappírinn er ójafnt húðaður eða með óhúðaðan pappír mun óhúðaður pappírinn eiga í vandræðum eins og trefjafléttun yfirborðs, gróft og ójafnt undirlagsyfirborð og trefjaeyður sem eru stærri en þvermál prentpunktanna, sem leiðir til þess að punktarnir eru nákvæmlega í bilunum á milli trefjanna og geta ekki flutt blek á yfirborð pappírsins, sem gerir það ómögulegt að endurskapa myndina á þessu svæði.
Á meðan á prentun stendur getur varan orðið fyrir ójafnri bleklit, tapi á punktum og lélegri jöfnun á prentflötinum vegna ójafns yfirborðs pappírsins. Sléttleiki prentpappírsyfirborðsins og blekupptaka húðunar eru mikilvægir þættir sem hafa áhrif á prentafköst vörunnar. Þar af leiðandi, hvað varðar val á grunnpappírs- og yfirborðshúðunarkröfum, auk ítarlegra tæknilegra samskipta við pappírsverksmiðjur, höfum við einnig gert ferlabætur við okkar eigin prentbúnaðaraðstæður, hámarkað flatleika pappírsyfirborðsins og bætt aðlögunarhæfni prentunar.
01
Í fyrsta lagi skaltu velja grunnpappír með góða flatleika, eins og Senbo Bowang SBS (hvítt kjarnahvítt spjald) eða Hongta Renheng SBS (hvítt kjarnahvítt spjald). Stöðugleiki yfirborðssléttleika þeirra er hár og hægt er að prófa og bera saman í mismunandi kerfum til að velja það betra.
02
Í öðru lagi, bæta húðunaráhrifin frá ýmsum þáttum eins og kembiforrit á pappírshúðunarbúnaði, kalanderingu og húðsköfu.
03
Í þriðja lagi, með því að stilla húðunarformúluna, er hægt að bæta blekupptökuafköst húðaða pappírsins, tryggja að pappírshúðin sé þétt, án loftbólur, rákir og yfirborð pappírsins er slétt og laust við óhreinindi; Gakktu úr skugga um að yfirborðssléttleiki pappírsins sé yfir 400S, þannig að hvítur pappa geti snert prentplötuna þétt og greinilega endurheimt prentpunktana.
04
Í fjórða lagi, til að koma í veg fyrir prentgæðavandamál eins og ónákvæma punktaprentun, ójafnan bleklit og tap á punktum meðan á prentunarferlinu stendur, þarf að fylla fyrsta sæti búnaðarins með UV-litunarefni á yfirborði pappírsins til að koma í veg fyrir að UV flexografískt blek komist í gegnum og á áhrifaríkan hátt fjarlægja blekhúð og jafna pappírsholurnar, til að jafna pappírsholurnar.
02 Prentblekval og eftirlit
Í fyrsta lagi, við val á prentbleki, er-vatnsbundið blek viðkvæmt fyrir því að stífla möskvavalsinn meðan á prentun stendur og verður að þrífa það með faglegum hreinsiefnum, sem leiðir til truflaðrar og ósjálfbærrar prentunar og hefur áhrif á litastöðugleika; Umhverfisvænt UV-hert sveigjanlegt blek getur náð tafarlausri herðingu á bleklaginu undir UV-ljósgeislun, án þess að festast eða stífla möskvavalsinn, en stjórna á áhrifaríkan hátt fyrirbæri punktastækkunar og tryggja stöðug gæði og mikla framleiðslu skilvirkni. Það getur viðhaldið stífleika bleklagsins, stöðugleika seigju bleksins og samkvæmni prentlitanna og einnig verndað vistfræðilegt umhverfi betur.
Í öðru lagi hefur þykkt blekagna og seigja blek einnig veruleg áhrif á prentunaráhrif og gæði vöru eftir pressu. Ef blekagnaþykkt og seigju bleksins er ekki stjórnað á réttan hátt meðan á prentunarferlinu stendur, mun það valda því að brúnir prentuðu vörupunktanna verða loðnar, punktarnir afmyndast, punktarnir stækka og einnig hafa áhrif á magn blekflutnings; Jafnvel sem leiðir til lélegrar aðlögunarhæfni við eftirvinnslu og heittimplun vörunnar, sem leiðir til vandamála eins og gulltaps, líma og jafnvel bleksprengingar í fullunnu vörunni. Þess vegna ætti að hafa strangt eftirlit með þykkt og seigju blekagna meðan á prófunarferlinu stendur.
Eiginleikar og aðlögunarhæfni 03 útgáfu rúllu
Í ferli sveigjanlegrar grunnlitaprentunar hafa keramik möskvavalsar einkennin mikla prentþol, tæringarþol, háhitaþol, regluleg möskvahol, sléttir möskvaveggir, fljótur bleklosun, auðveld þrif og lítið slit á blað. Þeir hafa ekki aðeins langan einnota notkunartíma, heldur hafa þeir einnig lengri endingartíma prentplötunnar; Punktagötin sem myndast með laser leturgröftu tækni eru dýpri og sléttari, sem stuðlar að einsleitni blekflutnings í prentun.
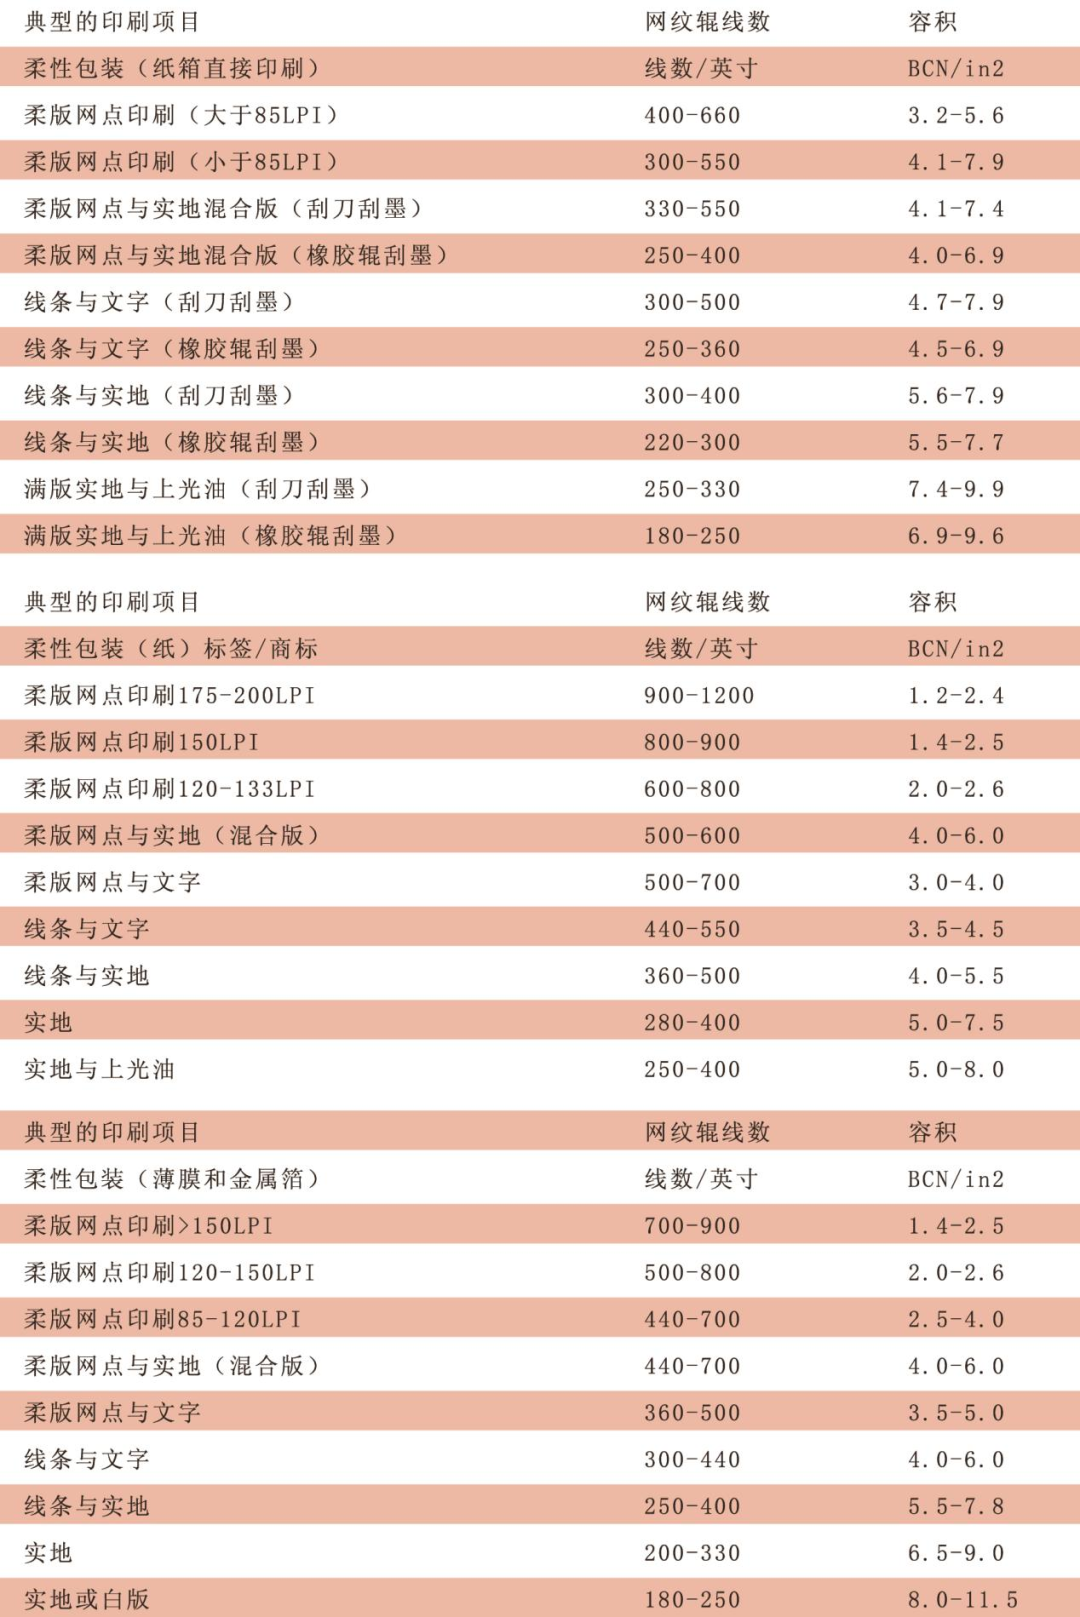
Á sama tíma eru mikilvægustu breytur keramik möskva rúllur fjöldi möskva línur og magn af bleki í möskva holunum. Því meiri sem fjöldi möskvalína er, því þynnra og einsleitara er hægt að mynda bleklagið og því ríkari geta tjáningarstig og smáatriði punktanna verið. Meðan á prentunarferlinu stendur getur það dregið úr punktaþenslu og viðhaldið stöðugu og samræmdu blekflutningshraða. Ef það eru gæðavandamál með prentuðu vöruna eins og ófullnægjandi blekflutning fyrir ljósa punktaprentun, takmörkuð flatt yfirborð pappírsins, ónákvæm prentun á jörðu, tap á punktum og duft- eða hárlos meðan á prentun stendur, þurfum við að velja og prófa viðeigandi fjölda möskvalína og holuhúðunarmagns fyrir möskvavalsinn út frá eiginleikum prentunarefnisins, 1.
Tafla 1: Blekálag og netsnúruforskriftir fyrir almennt notuð sveigjanleg verkefni
Vara um vélprentun og vinnslustaðfestingu
Með foráætlunar- og undirbúningsvinnu hefur varan uppfyllt skilyrði fyrir vélaprófun. Þetta próf verður framkvæmt í áföngum til að tryggja að hvert próf nái tilætluðum markmiðum. Byggt á samanburðargreiningu á gögnum um sléttleika einhliða-húðaðs hvíts korts frá mismunandi pappírsverksmiðjum í gegnum árin á rannsóknarstofu fyrirtækisins okkar, er ekki erfitt að sjá að í samanburði við innflutt húðað hvítt kort, hefur innanlandsframleitt húðað hvítt kort orðið sífellt flóknara hvað varðar flatleikatæknivinnslu. Eftir að hafa borið saman prófunargögn efna frá mismunandi innlendum birgjum og borið saman raunverulegar prófunarniðurstöður þeirra í mismunandi prentunarvörum, voru Senbo Bowang SBS (hvítur kjarna hvítur kort) og Hongta Renheng SBS (hvítur kjarna hvítur kort) valdir sem prófunarpappírar fyrir þessa tilraun. Með hliðsjón af áhrifum umhverfishita og rakastigs á prófunarniðurstöður, mun hitastig prentunarumhverfis sem er of hátt eða of lágt valda breytingum á seigju bleksins og hafa áhrif á flutningshæfni bleksins. Þess vegna verður hitastigi prófunarumhverfisins stjórnað við 23 gráður ± 5 gráður og rakastig verður stjórnað við 45% til 60%, sem er í grundvallaratriðum hentugur fyrir eðlilegt framleiðsluhitastig.
Í fyrsta þrepi var keramikvals með honeycomb keramik möskva með möskva blekinnihaldi 13g/m2 prófuð á vélinni, með 60 gráðu uppröðun venjulegra sexhyrndra punkta. Einkenni þess eru góð blekflutningur, lítil upphleypt og fá ummerki. Hins vegar, meðan á prófunarferlinu stóð, voru blettir á yfirborði pappírsins, þykkt bleklagssöfnun, afturdráttur og jafnvel loftsteinastorm fyrirbæri á yfirborði prentuðu vörunnar. Eins og sýnt er á mynd 2.
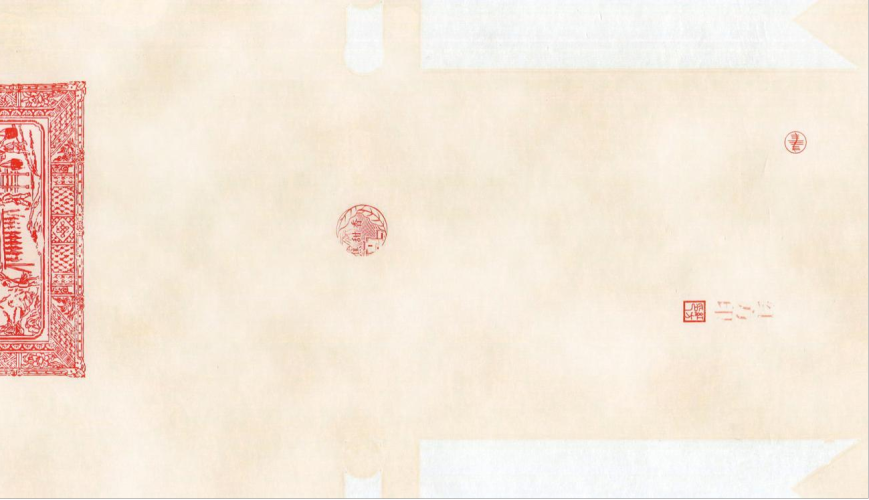
Mynd 2: Loftsteinaskúr með fullri plötu birtist á yfirborði prentaðs efnis
Greining á staðnum sýnir að það eru nokkrar ástæður fyrir því að loftsteinaskúrinn kom upp. Í fyrsta lagi leiðir honeycomb lögun möskvavalsins til lélegrar blekprentunar og ójafns bleklags; Í öðru lagi leiðir ójafn stjórn á dýpt útskornu möskvaholanna til ójafnrar uppsöfnunar bleklaga. Þess vegna, með því að breyta breytum eins og lögun möskvaholanna, blekmagni og fjölda punktalína á keramik möskvavalsanum og prófa það aftur á vélinni, voru ferlibreytur keramik möskvavalsins loksins ákvörðuð að vera ská möskvavals með möskva blekrúmmáli 9g, lína lögun, a10t þríhyrningur tala og 10t þríhyrningur tala, cm. (250I/in). Eftir prófun á vélinni var bleklagið þykkt og slétt, án þess að draga eða blekfall fyrirbæri.
Í öðru stigi var ljós grunnblek með mismunandi fínleika bleksins prófað og sum kerfi sýndu lélega viðloðun bleksins á yfirborði undirlagsins, dökka og djúpa þyrpinga bletti á yfirborði prentuðu vörunnar og lélegan gljáa prentaðrar vöru. Vegna þunns bleklags í offsetprentun er mikil krafa um kornastærð litarefna í bleksamsetningunni. Stór kornastærð litarefna er aðalástæðan fyrir grófleika, blettum og lélegum gljáa prentaðra vara. Þess vegna, með því að velja fínleika bleksins frá birgjum eða stilla blekþróunarferlið til að stilla fínleika bleksins, var viðloðun bleksins á undirlagsyfirborðinu og gljáa prentflötsins bætt verulega eftir endurprófun á vélinni, eins og sýnt er á mynd 3 og mynd 4.
Mynd 3: Léleg mölun litarefna leiðir til lélegrar dreifingar litarefna
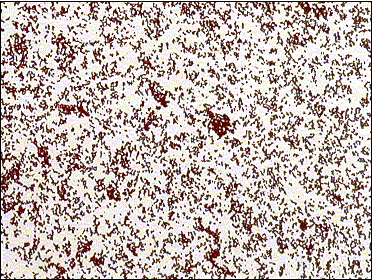
Mynd 4: Litarefnið er vel malað, sem leiðir til einsleitrar dreifingar litarefnisins
Á þriðja stigi er vandamálið við að draga blek aftur aðallega af völdum lélegrar þurrkunar bleksins á yfirborði prentaða efnisins meðan á prófunarferlinu stendur. Vinnsluaðferðin er að skilja eftir einingar 8+2 offsetprentunarvélarinnar og tæma einingarnar tvær fyrir aftan sveigjuprentunareininguna. Annars vegar getur þetta lengt þurrkunartíma bleksins á yfirborði prentefnisins, og hins vegar getur það aðstoðað við að bæta viðloðun bleksins á yfirborði prentuðu vörunnar með því að stjórna þrýstingnum á milli varavalsanna. Eftir vélprófun var þurrkun bleklagsins og fyrirbæri bakdráttar verulega bætt.
Auðvitað, meðan á prófunarferlinu stendur, ættum við ekki að hunsa áhrif seigju bleksins á prentunaráhrifin. Eftir margar umferðir af villuleit og sannprófun af blekstillingartæknimönnum og vélstjórum, var staðfest að seigja UV flexografískra prentgrunnsins gula er 21 sekúnda, og seigja samsvarandi vatns-basaðra netlakks er 27 sekúndur, sem getur tryggt samræmda blekvörn, flatt yfirborðsvörn í stóru yfirborðsliti og gott yfirborðsvörn.
Á sama tíma getum við líka borið saman stöðugleika litamunar ljóss grunnlits vörunnar og samhæfni ljóss grunnlits og annars blettlitableks fyrir yfirborðsprentun. Niðurstaðan er sú að yfirborðslitur prentaðrar vöru með gulu bleki sem byggir á sveigjanlegu vatni- er dökkur og gljáinn er ekki hár, á meðan bleklagsþykktin á sveigjanlegu UV blettalitableki er flat og liturinn bjartur, eins og sýnt er á mynd 5 og mynd 6.
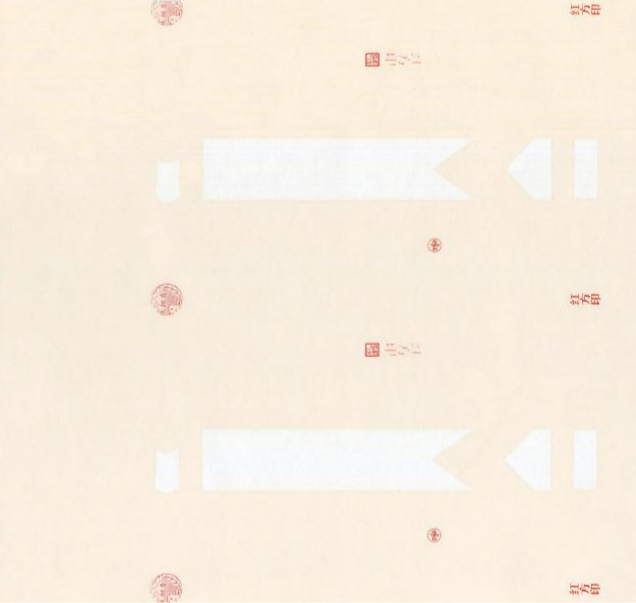
Mynd 5 Sveigjanlegt vatns-grunngult blek
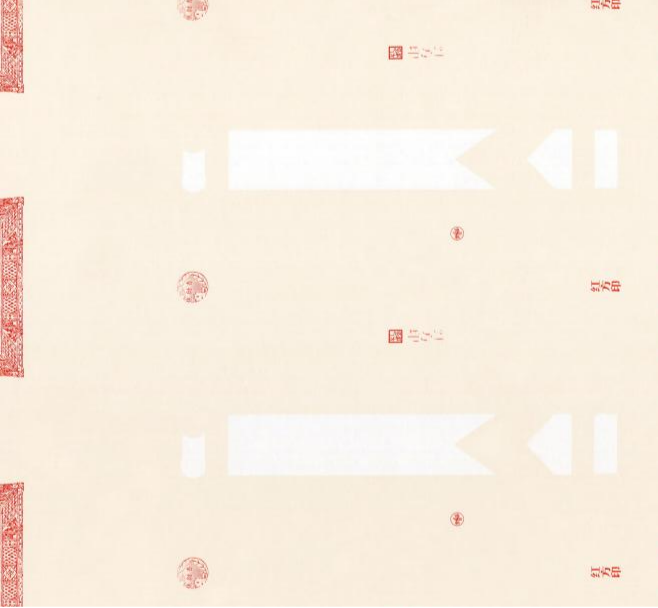
Mynd 6 Flexographic UV sóla gult blek
Eftir að ofangreindum markmiðum hefur verið náð ættum við einnig að íhuga hvernig við getum bætt stöðugleika þess og aðlögunarhæfni eftir-vinnslu. Stöðugleiki vísar til þess hvort þéttleiki þess sé fyrir áhrifum af ytri þáttum eins og ljósi, hita, vélrænni núningi, þrýstingi, raka osfrv. Aðlögunarhæfni eftir vinnslu vísar til þess hvort það séu nýjar áhættur og faldar hættur þegar varan fer í síðari vinnsluþrep eins og skjáprentun, heittimplun, upphleyptingu, deyja-skurð o.s.frv. Þess vegna þarf yfirborðsbreytingaprófun að fara fram samtímis. Prófanir hafa sýnt að með því að setja glært lakk á yfirborði prentaðra efna getur það bætt yfirborð yfirborðs, aukið yfirborðsvörn vörunnar, aukið slitþol bleklaga og bætt heittimplunaráhrif eftir vinnslu. Eins og sýnt er á mynd 7.
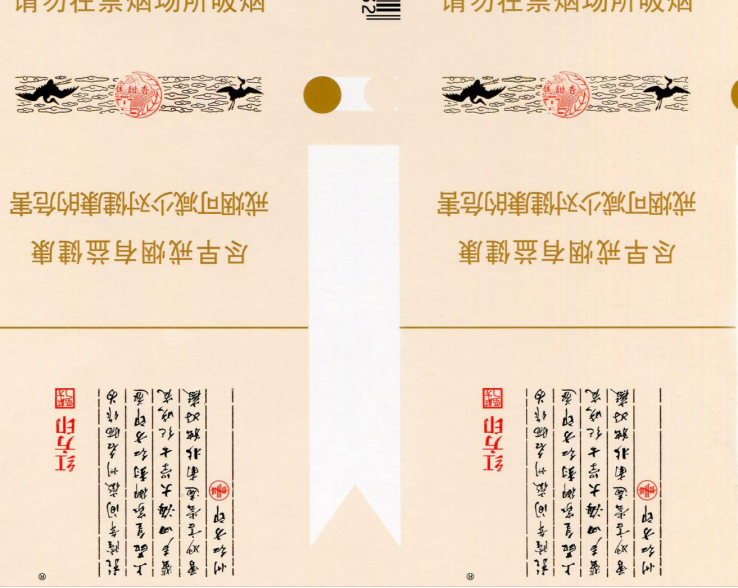
Mynd 7: Hitaþolsáhrif prentaðs efnis
Við vitum líka að erfitt er að ná einsleitri og stöðugri yfirborðshúð á pappír, sem skapar hættu fyrir stöðugleika endanlegrar prentunar. Ef um er að ræða stöðugan litamun á grunnlitnum, sannprófun og ákvörðun á færibreytum möskvavalsins og grunnákvörðun á prófun á endurbótum á ferli, vegna ójafnrar yfirborðshúðunar á sumum pappír, getur verið að grunnlitur dragi og fuzzing fyrirbæri. Við erum komin aftur á upphafsstig pappírsvals. Ef pappír hefur óhjákvæmilega slíkar faldar hættur, getum við íhugað að forhjúpa yfirborð pappírsins með fullu lagi af útfjólubláu blekjuefni í fyrstu einingu búnaðarins og bera það saman við kerfið án útfjólubláa blekjuefnis. Áhrifin eru sjálfsögð-og falnum hættum er einnig eytt, eins og sýnt er á mynd 8 og mynd 9.
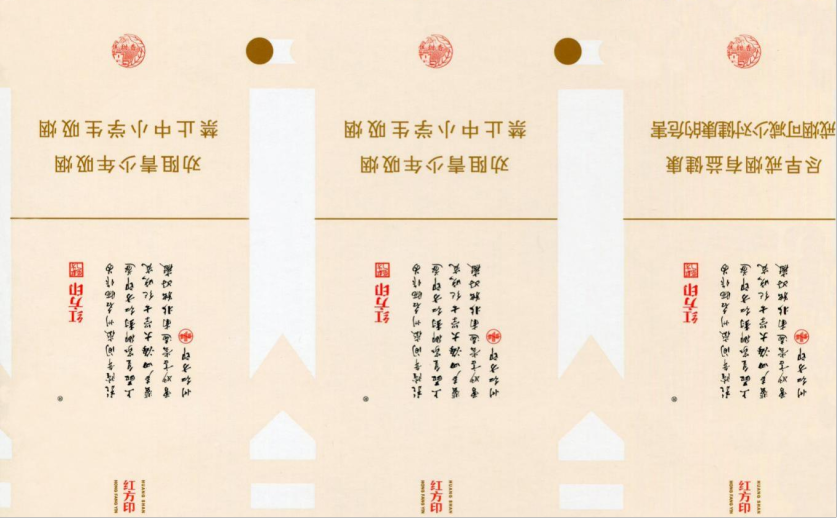
Mynd 8: Grunnur án UV-litunarefnis
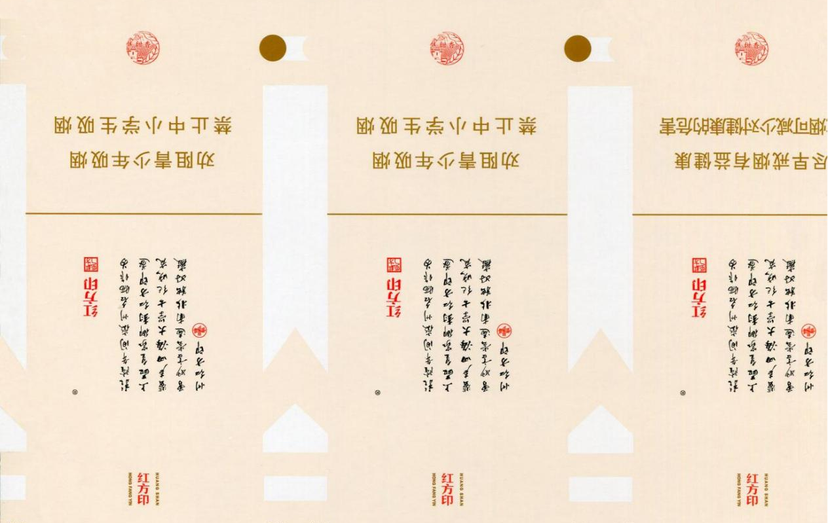
Mynd 9 UV-litunarefnisgrunnur
Á fjórða stigi prufuframleiðslu í litlum-skala er nauðsynlegt að huga að sanngjörnu fyrirkomulagi prentunarlitaröðarinnar, hafa strangt eftirlit með ferlibreytum meðan á framleiðslu stendur og stilla samsvörun milli keramikmöskvavals, plötuhólks og prenthylkis, sem og þrýstings í báðum endum á milli hólkanna þriggja. Prentpappírinn er fylltur með UV-litunarefni frá fyrstu einingunni og síðan fluttur í aðra sveigjuprentunareininguna. Vélarstjórinn stillir þrýstinginn á milli keramikmöskvavals, plötuhylkis, álgrunns plastefnisplötu og prenthylkis með því að fylgjast með blekflutningi á grafíska prentflötinum til að tryggja skýrleika prentaðrar vöruyfirborðs, eins og sýnt er á mynd 10 og mynd 11. Prentplatan samþykkir ál byggða plastefnisplötu, sem hefur kostina af góðu yfirlagsþrýstingsþoli, sléttu þrýstingsmótstöðu og aflögunarþoli.
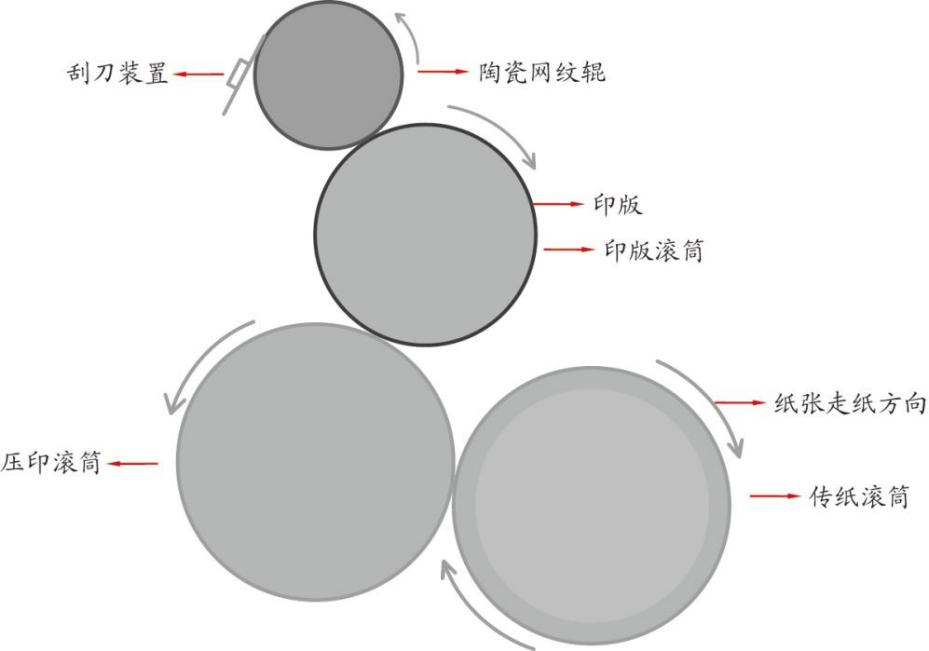
Mynd 10 Skýringarmynd af sveigjanlegri prenteiningu Roland 8+2 offsetprentunarvélar
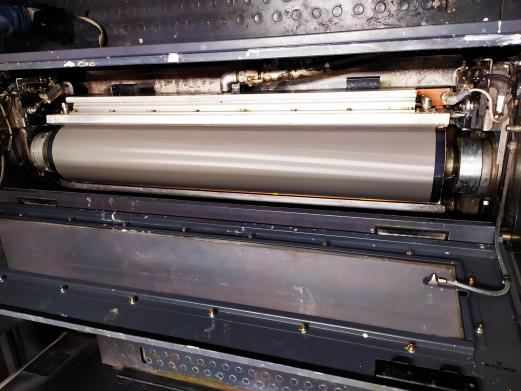
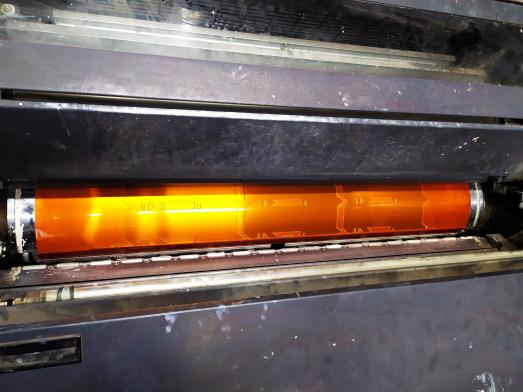
Mynd 11: Keramik möskvavals (vinstri) og álresínplata (hægri) á sveigjanlegu prentunareiningu
Meðan á framleiðsluferlinu stendur, til að tryggja þurrkunaráhrif þess, eru UV þurrkunarfæribreytur hverrar einingu nokkurn veginn sem hér segir. Fyrsta einingin er með UV lampa með 7kW afli til að fjarlægja þynningarefnið sem er að fullu kveikt á; Ljós grunnlit UV lampi seinni sveigjuprentunareiningarinnar hefur afl upp á 12KW og er að fullu kveikt á; UV lampi áttundu rauðu einingarinnar hefur 6KW byrjunarafl og er kveikt að fullu; UV-ljósin þrjú aftan á bílnum eru að fullu kveikt með 3 × 15KW afli; innrauðu ljósin þrjú eru að fullu kveikt með 90% afli og heita loftið er að fullu kveikt á 100%. Prófunarstaðurinn er sýndur á mynd 12.
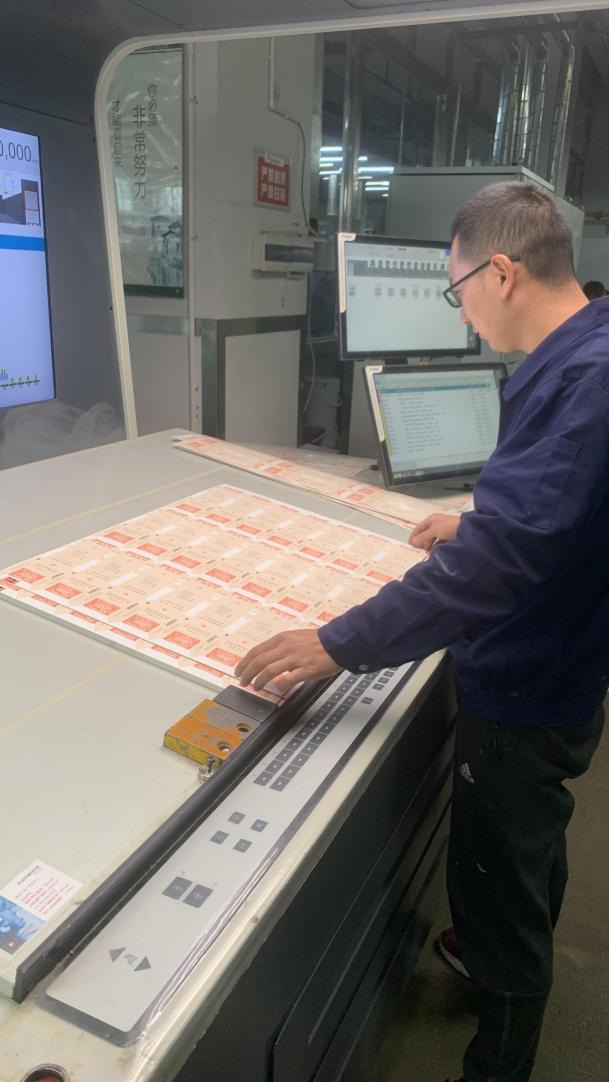
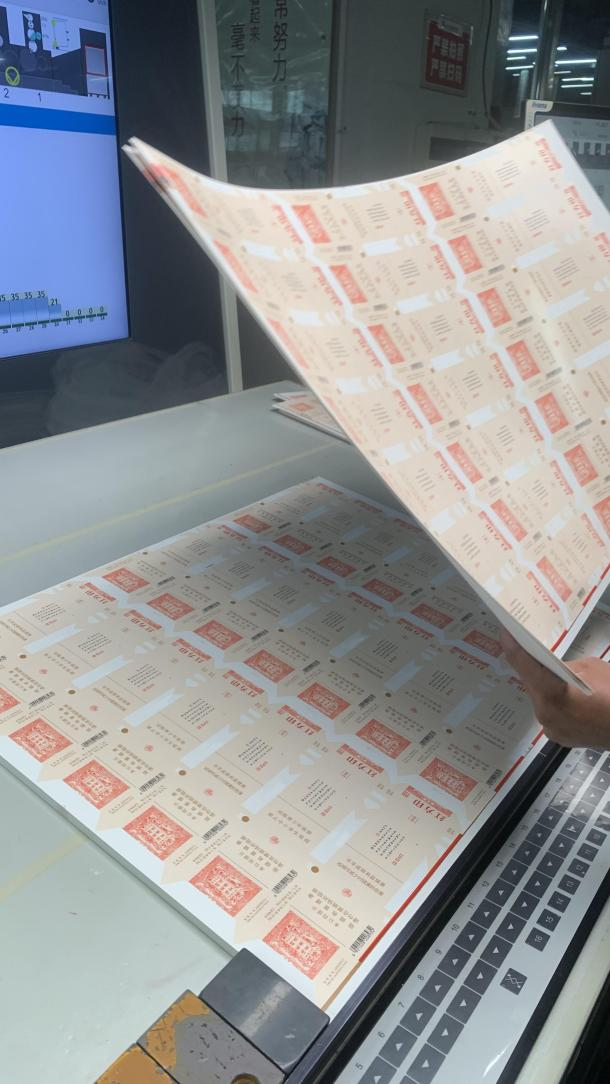
Mynd 12 Netpróf
Á þessum tímapunkti er allri prófuninni og-lítil prufuframleiðslu lokið. Fyrir léttar grunnlitar sígarettupakkningar höfum við breytt núverandi búnaði, aðlagað ferlisbreytur eins og lögun keramik möskva valspunktsins, fjölda möskvalína og blekrúmmál möskvaholanna. Eftir að hafa valið flatleika pappírsyfirborðsins, stillt þykkt blekagna, notað UV-litunarefni sem grunn til að bæta ójafnvægi pappírsyfirborðsins og beitt umhverfisvænu UV-herðandi bleki, höfum við stöðugt aðlagað breytur sveigjanlegs límprentunarbúnaðarins og loksins náð fjöldaframleiðslu á ljósum grunnlitavörum.
Að sjálfsögðu á notkun á límmjúkri samsetningu einnig við um aðrar svipaðar ljósar grunnlitarvörur. Það hefur mikla tilvísun þýðingu. Höfundur vonast til að hvetja fleiri og fleiri ný efni, ferli, tækni o.s.frv. til að koma stöðugt fram og stuðla að gæðaumbótum, grænni umhverfisvernd, orkusparnaði og minni neyslu.