

Er bleksprautuprentun þín í ójafnvægi og veldur aukningu í gölluðum vörum? Vandamálið liggur í raun hér!
Þegar fyrirtækið okkar notaði Heidelberg CD102 prentvélina fyrir fjögurra-litaprentun kom í ljós að 50% og 75% af magenta punktunum á textasvæðinu voru með verulegar frávik (Mynd. 1), sem komu aðallega fram í ójafnri dreifingu punkta, óskýrri grafík, augljósum litabreytingum í prentun og umtalsverðri aukningu á vatnsnotkun. Þessi vandamál leiða til augljósrar litadofnunar, mettunartaps, taps á miðtónastigum og verulegrar aukningar á ruslhraða.
Orsakir bilunar
Starfsfólkið athugaði fyrst áprentstennur og pappírsflutningstennur til að staðfesta að smurningin væri eðlileg og tannpúðarnir hreinir og lausir við óhreinindi, en við athugun á þrýstingi blekvalssins kom í ljós að þrýstingurinn var óstöðugur. Eftir kerfisbundna rannsókn var loksins staðfest að undirrót bilunarinnar var: Legurinn með 80 mm þvermál á vinnsluhliðinni var læstur vegna skorts á smurolíu og burðarhúðin snérist samstillt við blekvalsinn meðan vélin var í gangi, sem olli alvarlegu sliti á leguskálinni (Mynd. 2). Magn slitsins er verulega utan viðmiðunarsviðsins, sem veldur djúpu sliti á yfirborði húsnæðisins.
Þegar búnaðurinn er í lausagangi getur blekvalsinn með 80 mm þvermál haldið tiltölulega stöðugu hreyfingarástandi í skaftskálinni; Hins vegar, meðan á samsettri framleiðslu stendur, snertir blekvalsinn fyrst blekvalsann í eina átt og eftir snertingu er hún í snertingu við blekvalsinn og prentplötuna á sama tíma. Í hvert skipti sem vélin snýst, um leið og blekvalsinn snertir prentplötuna, mun hún valda óreglulegum hristingi í slitnu skaftskálinni, sem mun fyrst eyðileggja prentpunktana og mynda vandamálið með óskýrri aflögun punktanna á mynd 1. Að auki, hristing blekvalsunnar þegar hún kemst í snertingu við prentplötuna, leiðir einnig til þess að þrýstingurinn á milli hennar breytist á milli þess og þrýstingur breytist á milli þess. prentplötu, sem auðvelt er að valda blekstöngum við prentun flatskjáa, sem veldur blekójafnvægi.
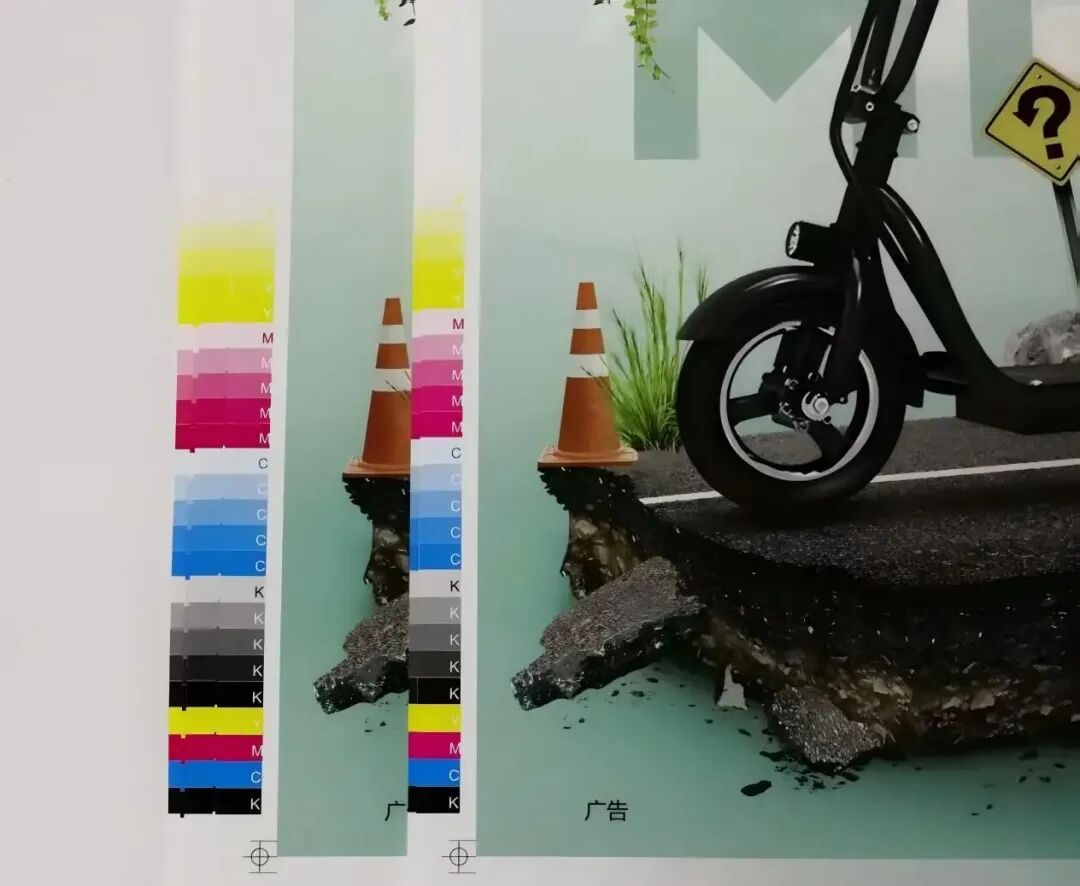
Mynd 1 Vandaður stimpill (vinstri) og stilltur stimpill (hægri)
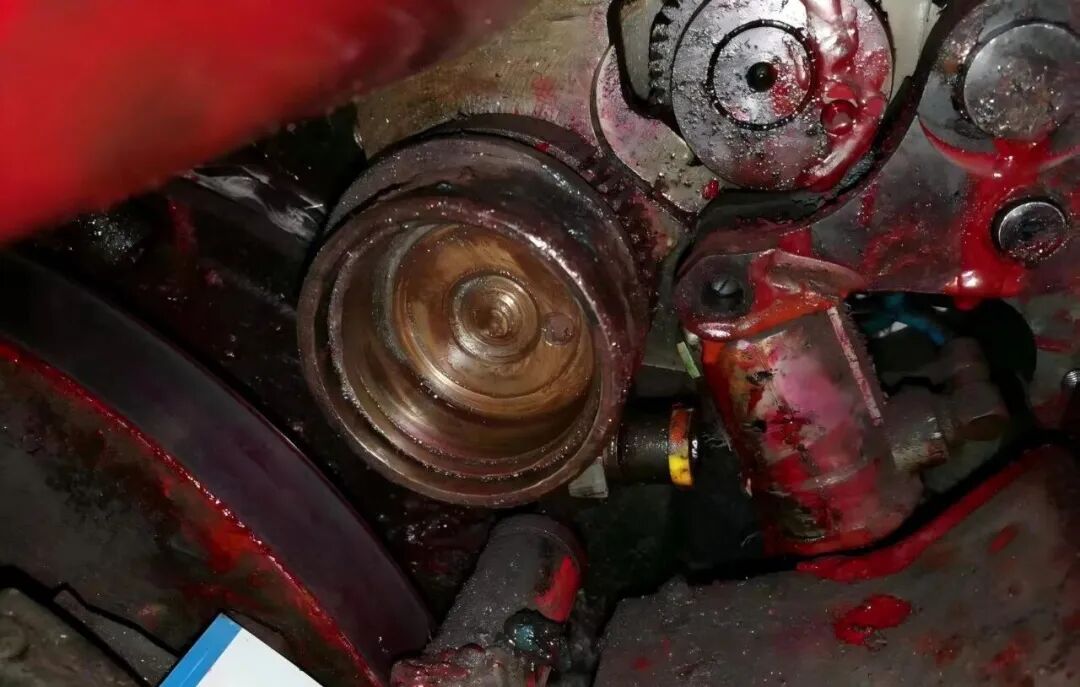 Mynd 2 Slitaástand Anilox rúlluskálarinnar
Staðlað viðhaldsferli
Þar sem formvalsinn byggir aðallega á hreyfingu blekdreifingarrúllunnar og hægir aðeins á reglulegu millibili þegar hún kemst í snertingu við plötuna, er mikilvægt að fylgja nákvæmlega staðalinn sem sýndur er á mynd 3 þegar prentþrýstingurinn er stilltur. Þrýstihlutfallið á milli formvalsins og blekdreifingarvalsins ætti að vera 1 mm hærra en þrýstingurinn á plötunni. Ef þrýstingurinn á milli formvals og plötu fer yfir það sem er á milli formrúllu og dreifivals, mun formrúllan hægja á óreglulega, sem veldur ójafnri blekflutningi, sem leiðir til svæðis með of mikið eða of lítið blek og leiðir að lokum til litaóstöðugleika.
Í raunverulegri framleiðslu, þegar starfsfólk framkvæmir venjubundnar athuganir á formvalsþrýstingnum, huga þeir venjulega aðeins að þrýstingnum á milli formrúllu og plötu, og vanrækir þrýstinginn milli formvals og dreifivals. Eftirfarandi er staðlað viðhaldsferli:
(1) Lokun og þrif: Aftengdu rafmagnið og settu læsingarmerki, fjarlægðu síðan blekfilmuna á yfirborði valssins vandlega og öll málmleifar inni í leguhúsinu með því að nota sérstakt hreinsiefni.
(2) Skipt um íhluti: Skiptu um legasamsetningu upprunalega framleiðandans (þar á meðal leguskál, kúlur og búr). Fyrir uppsetningu skaltu framkvæma úthljóðshreinsun og köfnunarefnisblástur til að tryggja -mengunarlausa samsetningu.
(3) Þrýstikvörðun: Notaðu Heidelberg þrýstiprófunarfilmu fyrir kvörðun (eins og sýnt er á mynd 3).
(4) Skilgreindu þrýstingsstaðla: Breidd blekmerkis milli formvals og dreifivals ætti að vera 4 ± 1 mm; snertibreidd plötunnar ætti að vera stillt á 4–1 mm.
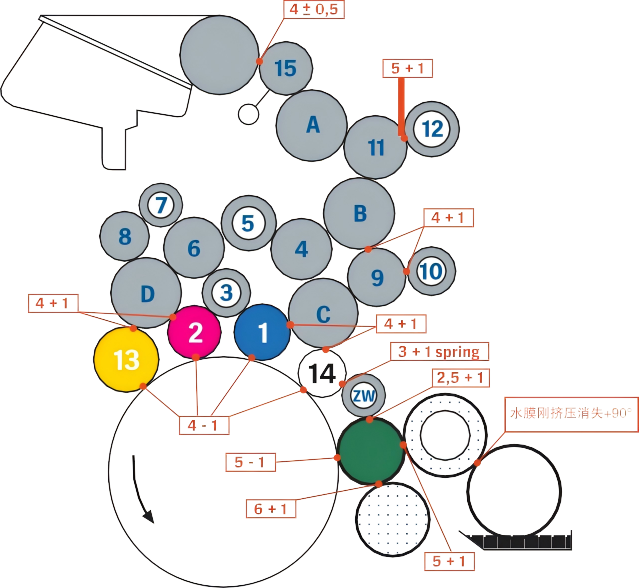
Mynd 3 Staðall fyrir prentþrýstingsstillingu
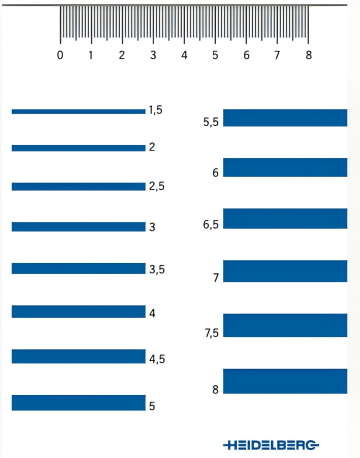
Mynd 4 Heidelberg streitupróf kvikmynd
Viðhaldsáhrif
Eftir staðlað viðhald hafa gæði búnaðar og prentaðra vara verið bætt verulega og allar vísbendingar eru komnar aftur í eðlilegt horf:
(1) 50% úttakshækkunargildi magenta útgáfunnar sveiflast fram og til baka frá 22% ~ 45% fyrir viðhald í um 18% (í samræmi við kröfur um 17±3% aukningu úttaks).
(2) Halli sléttleiki hallastigsins sem er 75% punktþéttleiki er aukinn um 40% og það er engin augljós aflitun meðan á prentun stendur.
(3) Gagnavöktun á samfelldri framleiðslu í 8 klukkustundir sýnir að prentvatnsnotkun (eftir viðgerð á biluðu einingunni) minnkar um 20% og ruslhlutfallið er lækkað úr 22% í 0,2%.
(4) Stöðugleikavöktun búnaðarins kom í ljós að á 72 klukkustunda samfelldri notkun sýndi innrauða hitamyndatækið að hitastig plöturúllulagsins var stöðugt á venjulegu bili 40±2 gráður og það var enginn óeðlilegur toppur í titringsrófsgreiningunni.
Vandamálagreining
01/ Gallar í viðhaldsbúnaði
Ein af meginorsökum þessarar bilunar er að það eru augljósir gallar í viðhaldsbúnaði búnaðarins og viðeigandi aðgerðir brjóta í bága við kröfur viðhaldshandbókar búnaðarins, sem kveður á um að taka þurfi blekvalsinn í sundur í hverjum mánuði, athuga ástand legunnar, bæta við smurolíu og stilla blekvalsþrýstinginn á staðlaðan hátt. Að auki, meðan á fyrra viðhaldi stóð, voru venjulegir þreifmælar notaðir fyrir mistök í stað sérstakrar bleksporsbreiddarskynjunarfilmu Heidelberg, sem leiddi til 2,2 mm fráviks í bilstillingu og þrýstingur blekvalsins var ranglega stilltur á 6,2 mm (55% umfram staðlað gildi), sem leiddi til ofhleðslu á legu.
Þegar venjulegt inndráttur gúmmívalsins er 4 mm er þrýstingurinn 18N; Þegar inndrátturinn nær 6 mm eykst þrýstingurinn í 63,5N og þegar inndrátturinn nær 8 mm er þrýstingurinn allt að 149N. Því stærri sem inndrátturinn er, því hraðar slitnar búnaðurinn, því meiri eyðsla á bleki og rakavökva og samsvarandi aukning á raforkunotkun. Á sama tíma mun of mikill þrýstingur leiða til augljósrar hitauppsöfnunar gúmmívalsins, hærra hitastigs og breitts inndráttar, sem mun auka raunverulegan þrýsting í prentunarferlinu ólínulega og flýta fyrir herðingu gúmmívalssins. Þrátt fyrir að hörku gúmmívalsins geti aukið tæringarþol að vissu marki, mun það draga verulega úr vatns- og blekflutningsgetu, auka blektap prentbúnaðarins og slit á grafík prentplötunnar. Þess vegna, án þess að hafa áhrif á prentgæði, ætti að draga úr þrýstingi gúmmívals eins mikið og mögulegt er og lágmarksgildi sem framleiðandi tilgreinir ætti að halda eins ákjósanlegt.
02/ Gerðu vel við viðhald á gúmmítúllum
Daglegt viðhald gúmmívalsa þarf að mynda staðlað ferli og þrýstingur plötunnar þarf að athuga við daglega afhendingu; Við vikulegt viðhald er nauðsynlegt að einbeita sér að því að athuga þrýsting plötuvals og blekvals og gera gott starf í viðhaldi plötublekvals til að tryggja að það sé alltaf haldið í tiltölulega stöðugu ástandi meðan á framleiðslu stendur.
Yfirborð nýju gúmmítúllunnar ætti að vera ójafnt og það finnst svolítið astringent við snertingu (mynd 5), til að tryggja jafnan flutning á vatnsfilmu og bleki. Við langtímanotkun, vegna stöðugrar snertingar við blek, rakavökva og ýmis leysiefni á hverjum degi, ásamt áhrifum ytra umhverfisins, mun hörku nýju gúmmítúllunnar venjulega aukast eftir nokkurn tíma notkun, sem er eðlilegt ástand. Ef rýrnun og herðing gúmmívalsins er lítil er hægt að viðhalda blekflutningseiginleikum með því að stilla þrýstinginn á viðeigandi hátt.
Aukning hörku gúmmívalssins þýðir einnig að pappírsullarpappírsduftið og oxuðu efnin í rakalausninni hafa verið sett á yfirborð valsarinnar og myndað herta filmu. Þessa hertu filmu verður að fjarlægja reglulega (Mynd 5) til að koma í veg fyrir að hún haldi áfram að harðna og gljáa, sem getur valdið óstöðugleika í blekflutningi og vatnsflutningi. Þegar yfirborðið harðnar ætti að fjarlægja óhreina glerjunarefnið með kalsíumeyðandi lími meðan á viðhaldi stendur.
Val á hreinsiefni er mikilvægasti þátturinn við að ákvarða endingu gúmmívalssins. Þótt mjög rokgjörn hreinsiefni sé auðvelt að fjarlægja hert set á yfirborðinu, munu þau einnig valda rýrnun gúmmívalsanna. Óviðeigandi notkun hreinsiefna mun einnig leiða til stækkunar, samdráttar og aflögunar gúmmívalsanna, hafa áhrif á stöðugleika þrýstingsins á milli gúmmívalsanna og jafnvel tæra leiðslur, þéttihringa, vélamálningu og jafnvel gúmmíteppi. Þess vegna ætti að velja hálf-vatns-basað, lágt-VOCs bílaþvottavatn. Eftir viðhald þarf að endurheimta gúmmívalsinn í tilfinningu nýju gúmmítúlunnar til að teljast vera á sínum stað. Það eru engar flýtileiðir til viðhalds og það verður að vera viðvarandi.
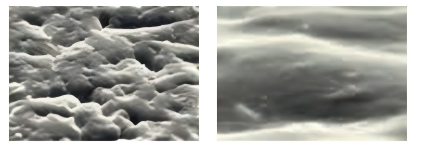
Mynd 5 Yfirborð nýrrar gúmmívals (vinstri) og yfirborð gúmmívals eftir glerjun (hægri)
Lykillinn að prentgæðum liggur í blek-vatnsjafnvægi og lindarrúllan og blekrúllan gegna mikilvægu hlutverki við að viðhalda þessu jafnvægi. Í daglegri framleiðslu eru ýmis gæðavandamál af völdum óviðeigandi stillingar á rúllum eða slit á rúllum algeng. Þess vegna er nauðsynlegt að skoða og athuga keflurnar reglulega meðan á vinnu stendur og viðhalda og stilla yfirborð keflunnar, þvermál og þrýsting reglulega til að tryggja að hver kefli sé í réttu ástandi. Aðlögun búnaðar ætti að vera gagna-drifin og staðlað, sem stuðlar að mikilli-gæðaþróun iðnaðarins.