

Léleg vélaaðlögunarhæfni grannra sígarettupakka? Þetta ferli leysir vandamálið
Á undanförnum árum hafa grannar sígarettupakkar orðið drifkrafturinn á bak við umfang og uppbyggingu margra sígarettumerkja. Vaxandi fjöldi sígarettumerkja er stöðugt að endurtaka og uppfæra vörur sínar með hliðsjón af eftirspurn neytenda, og stuðla sameiginlega að hraðari þróun í flokki grannra sígarettupakka. Þar sem markaðshlutdeild grannra sígarettupakka heldur áfram að vaxa, eykst hraði grannra sígarettupakkninga einnig og nær 600–700 pakkningum á mínútu. Deyja-myndandi áhrif sígarettupakka munu mjög takmarka aðlögunarhæfni þeirra á vélum. Með prófunum og samanburði á sígarettupakkningarvélum hafa kringlóttar-til-hringlaga deyja-skornir grannir sígarettupakkar betri aðlögunarhæfni vélarinnar samanborið við flata-til-flata deyja-skera granna sígarettupakka.
Val á skurðarferli-
Með tilliti til-skurðarferla er erfiðara að framleiða granna sígarettupakka samanborið við venjulegar sígarettupakka. Með samanburði á stærðum sígarettupakkategunda, eins og sýnt er á mynd 1, mæla grannir pakkakassar 260,3 mm × 77,0 mm, en venjulegir pakkakassar mæla 245 mm × 98 mm. Þynnir pakkningar eru lengri, með pappírsvefbreidd sem er yfirleitt meiri en 770 mm og lárétt álagning er 50–60 mm breiðari en venjulegir pakkakassar. Aukningin á láréttu útliti hefur áhrif á nákvæmni-skurðarvíddanna. Frá sjónarhóli lóðréttrar álagningar eru grannir pakkningar mjórri og óhófleg lóðrétt álagning gerir jöfnun milli kassaflipa og prentenda erfiðari.
Eins og sést á mynd 1 er lágmarkslínubil fyrir sléttum pakkakassa 8 mm, sem er 4 mm minna en staðlaðra pakkakassa. Því minna sem brotlínubilið er, því erfiðara er að stjórna dýptinni á einsleitan hátt vegna „kraftsamkeppni“ þáttarins. Fjarlægðin á milli krukkulínunnar og skurðarkantsins- er 11 mm fyrir granna pakkakassa og 21,5 mm fyrir venjulega pakkakassa. Því nær sem falllínan er skurðbrúninni-, því meiri kraftur sem hefur tilhneigingu til að opna pakkann við mótun. Ef hrukkudýpt er ófullnægjandi eða límvirkni er léleg, munu pökkunarvélar stöðvast oft. Eins og er, eru innlendar grannar pakkningar allar framleiddar með flatri-til-flötu deyja-aðferð. Til að stjórna betur skurðmyndandi áhrifum- og tryggja stöðuga aðlögunarhæfni vélarinnar hefur fyrirtækið okkar framkvæmt prófunarstaðfestingu með því að nota hring-til-móta-skurðaraðferð.
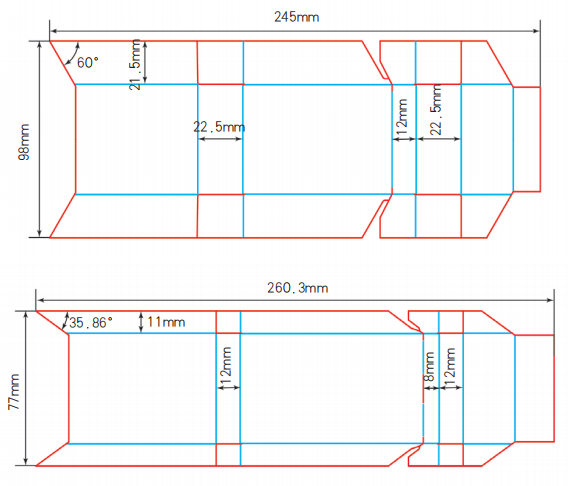 Mynd 1 Skýringarmynd af stærð venjulegra (efri) og fíngerðra (neðra) sígarettupakka
Í fyrstu skipulagningu og greiningu ferlisins berum við saman við flata og flata skurðaraðferðina- og hringlaga skurðaraðferðin- hefur eftirfarandi fimm kosti.
01/ Mikil framleiðsluskilvirkni hringlaga skurðar-
Samkvæmt hraða-skurðarvélarinnar sem er 210.000 blöð/klst., er það tvöfalt hagkvæmni en flatar plötur sem eru 105.000 blöð/klst.
02/ Með því að nota sömu pappírslengd er framleiðsluhraði hringlaga-skorinna vara hærri
Hringlaga teningurinn-skurður notar rúllufæðisaðferðina, sem þarf ekki að skilja eftir munnstykki og oddsstöðu við setningu, og einnig er hægt að krossa- stöðugt, sem getur sparað um 6% af pappírnum. Samkvæmt breidd sígarettupakkakassans sem er 77 mm, munu hver 10.000 kassar af vörum framleiða 1,48 milljónir fleiri smávara.
03/ Þrýstingurinn á kreiklínunni og skurðarvélinni er jafnari og skurðargæði eru betri
Þar sem hringpressun og hringlaga skurðar- og pressunaraðferðin er línusnerting, er deyja-skurðarrúllan útbúin með mikilli-nákvæmni fjögurra- vinnslustöð til að tryggja að víddarnákvæmni vörunnar sé stjórnað innan 0,2 mm og flugvélarforminu er nákvæmlega breytt í þrívítt vinnslumynstur{{4}.} Vegna þess að það notar línupressunaraðferð með minni þrýstingi, er þrýstingsjafnvægi inndráttar og skurðar- mun meiri en fletja yfirborðspressunar og mótun sígarettupakkaafurða er stöðugri.
04/ Hár skurðarnákvæmni-
Hringlaga deyja-skurðarvélin er búin-nákvæmni skráningarbúnaði og skurðarfasastillingarbúnaði-, sem getur náð nokkuð mikilli-skurðarnákvæmni. Spennustjórnunarkerfið getur bætt staðsetningarnákvæmni prentunar, skurðar- og inndráttar. Hægt er að dreifa villunni á milli alls skurðar-skurðarins, inndráttarplötunnar og ummáls prentunarplötunnar jafnt á hvern sígarettukassa í ummálsstefnuna, sem getur útrýmt vandamálinu með miklum mun á halamótinu-skurðarhylki flettu teningsins-því nákvæmari bitplata er skorin, því nákvæmari stærð af bitplötu.
05/ Mikil prentþol á skurðarplötum-
Dragðu úr aðlögunarhæfni sígarettupakka sem orsakast af því að skipta um-skurðarplötur. Hringlaga skurðarplatan- hefur langan endingartíma, hægt er að endur-slípa skurðarvalsann 3 sinnum og hún getur líka keyrt 5 milljónir ~ 10 milljón snúninga eftir hverja endurslípun, sem er mun hærra en fletjandi skurðaraðferðin-.
Áhættupunktar vegna hringpressunar og hringlaga skurðarferlis-
Sígarettupakkningin af fíngerðu greinarkassa, hringlaga pressuðu hringlaga skurðarverkfærinu-er í grundvallaratriðum úr innfluttu duftstáli, og síðan lofttæmandi eftir grófa vinnslu, og hörku getur náð meira en HRC60. Hvort hringlaga deyja-sígarettupakkningaferlið geti mætt fjöldaframleiðslu og hvort það geti viðhaldið skilvirkri og stöðugri aðlögunarhæfni vélarinnar á sígarettuvélinni í langan tíma, þurfum við að huga að eftirfarandi fjórum áhættuþáttum þegar við skipuleggjum ferlið.
01/ Hættan á að „brjóta hnífinn“ með hvössum hornum á svifhalanum
Eins og sýnt er á mynd 1 er skörp hornið á fíngerðu sígarettupakkningunni 35,86 gráður, sem er mun minna en 60 gráður á venjulegu sígarettupakkanum. Því minna sem hornið er, því meiri líkur eru á því að pappírinn kreisti hann eftir að-skurður og pressun er klipptur, auk þess sem skörp hornin eru mjög viðkvæm fyrir hættunni á að „flisa“.
02/ Valhætta á inndráttarlínu breidd og dýpt
Eins og sýnt er á mynd 2, í samræmi við mismunandi gerðir pappírsflutningspappírs, lagskipts pappírs og hvíts pappa, mismunandi pappírsþykkt, og munurinn á dýpt og breidd inndráttar sem krafist er á mismunandi stöðum kassagerðarinnar, ætti að velja viðeigandi inndráttarbrún og inndráttarróp breidd, horn og hæð. Þegar valið er óraunhæft er auðvelt að mynda vandamálið "skáhallur munnur", "himinn og jörð" eða "jörð sem hylur himininn" eftir mótun.
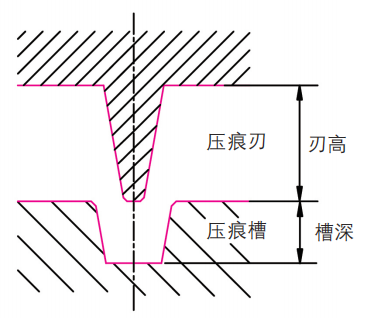
Mynd 2: Skýringarmynd af inndráttarblaði og gróp
03/ Áhætta við að velja skurðarplötu-breidd og horn skurðarblaðs
Eins og sýnt er á mynd 3, þarf að hanna og velja mismunandi blaðbreidd og horn í samræmi við tegund pappírs og bleks, til að uppfylla nægilega endingu prentunar og sléttari skurðbrún. Horn-skorið blað er á bilinu 35 gráður til 55 gráður og blaðbreiddin er á bilinu 0,02 til 0,05 mm; pappírstegundum má almennt skipta í húðaðan pappír, flutningskort og lagskipt kort; Almennt má skipta blektegundum í venjulegt blek, hvítt blek og UV blek. Mismunandi pappír og blek krefjast einnig mismunandi úrvals af-skornu blaðbreiddum og hornum.
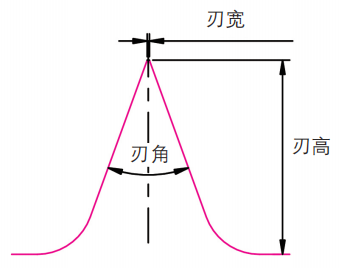
Mynd 3 Skýringarmynd af teningnum-skurðarblaðinu
04/ Áhætta við að velja fjölda sígarettupakka í ummálsátt til að deyja-klippa
Fjöldi sígarettupakka í ummálsstefnu til að klippa-skúr ætti fyrst að vera valinn á grundvelli erfiðleika við að stjórna prentuðu kortastöðunni, helst passa við fjölda pakkninga í ummálsstefnu prentunar; í öðru lagi er nauðsynlegt að huga að fullu yfir -sjálfþyngd keflunnar sem stafar af þvermál keflunnar. Því færri sem pakkningar eru í ummálsstefnu, því léttari er sjálfsþyngd rúllunnar.- Uppsetning þunnra sígarettupakka er lengri í láréttri átt samanborið við venjulegar sígarettupakka, sem gerir þeim hættara við ófullnægjandi deyja-og þrýstingi í miðjupakkningum. Þó að bæta við einum-ás eða fjögurra-ása uppsetningu eins og sýnt er á mynd 4 geti bætt upp fyrir ófullnægjandi þrýsting, því stærra sem þvermál skurðarvalssins er, því hagstæðara er það til að koma á stöðugleika í þrýstingnum í miðjum þunnum sígarettupökkum ef sjálfsþyngdin er nægjanleg.
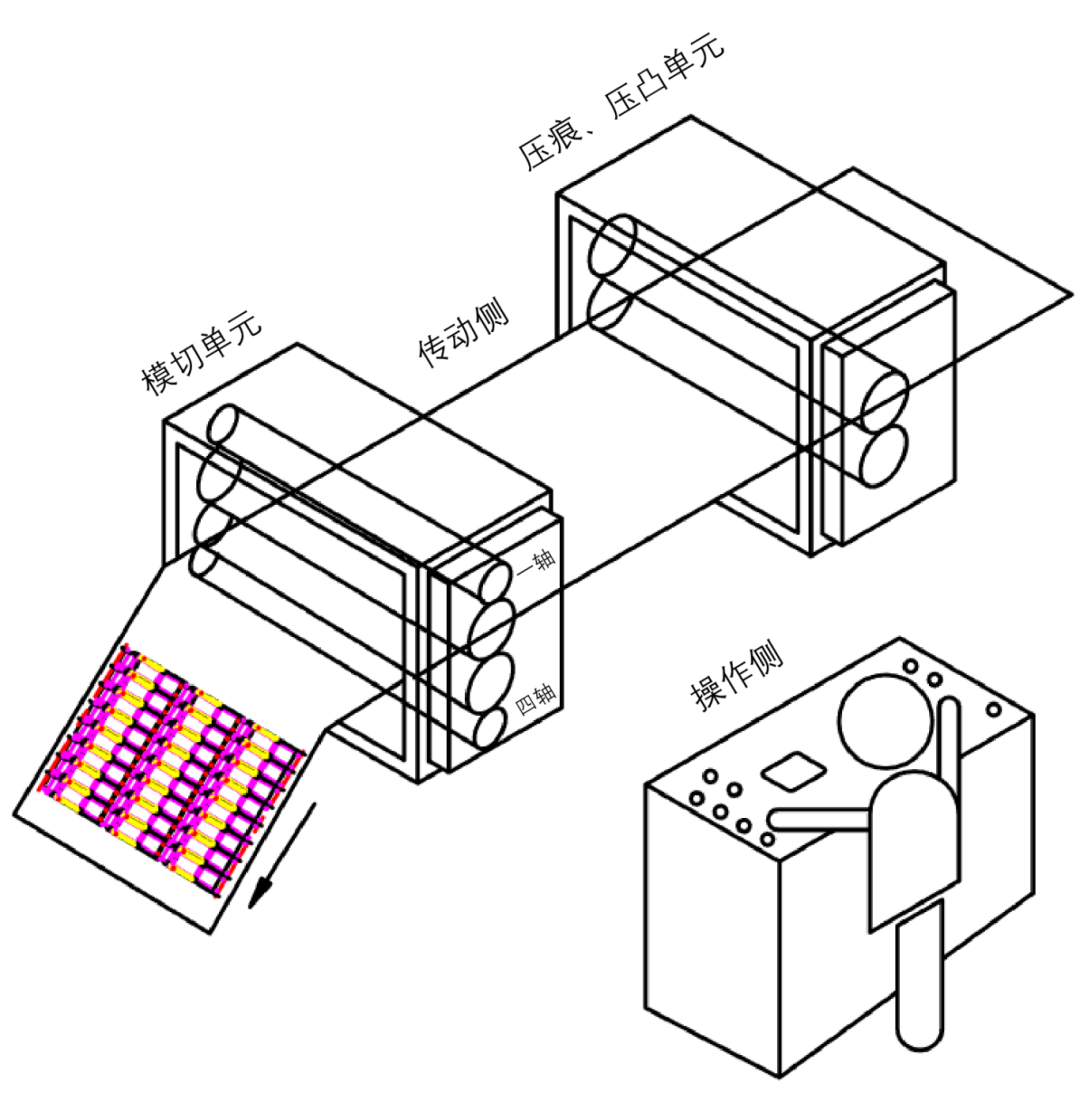
Mynd 4 Skýringarmynd af hringnum-Þrýstihringrás-skurðarvinnustöð
Auk þess að viðhalda betri og stöðugri aðlögunarhæfni vélar fyrir grannur-sígarettukassa, getur kringlótt-hringhring-skurður einnig stækkað niðurstreymistengingar við skoðunarbúnað, sjálfvirkan söfnunarbúnað, sjálfvirkan beygjubúnað, sjálfvirkan búnað til að setja saman og sjálfvirkan brettabúnað, og hægt að samþætta hann við AGV sjálfvirkan framleiðslutæki. Notkun kringlóttra-hringlaga deyja-skera á grannur-sígarettukassa hefur sannað mikla skilvirkni og stöðugleika. Í framtíðinni munum við einnig sækjast eftir víðtækari umsóknum.