

Ójafnvægi í prentbleki, ruslhraði hækkar
Þegar fyrirtækið okkar notar Heidelberg CD102 pressuna fyrir fjögurra-litaprentun fundum við verulega frávik í 50% og 75% hálftónspunktum magenta plötunnar á aðaltextasvæðinu (Mynd 1). Helstu birtingarmyndir eru stækkaðir og ójafnt dreifðir punktar, óskýrar myndir og texti, áberandi litabreytingar við prentun og veruleg aukning á vatnsnotkun vélarinnar. Þessi vandamál hafa í för með sér augljósa litadofnun á prentunum, minni mettun, tap á miðtónabreytingu og áberandi aukningu á gallatíðni.
Orsök bilunarinnar
Starfsfólkið skoðaði fyrst prentteppishólkinn og fóðrunargripinn og staðfesti að smurningin væri eðlileg og að teppið og gripurinn væru hrein og laus við óhreinindi. Hins vegar, þegar þrýstingur blekvalsanna var athugaður við plötuna, fundu þeir óstöðugan þrýsting. Eftir kerfisbundna bilanaleit var undirrót bilunarinnar auðkennd sem hér segir: Legur 80 mm þvermáls plöturúllu á rekstrarhliðinni festist vegna smurningarskorts. Við notkun vélarinnar snérist leguhúsið samstillt við plöturúlluna, sem olli miklu sliti á leguskálinni (Mynd 2). Slitið var langt umfram venjulegt svið, sem olli miklu sliti á festingaryfirborði legusætanna.
Þegar vélin er aðgerðalaus getur 80 mm þvermál plötuvals hreyfst tiltölulega mjúklega innan legubikarsins; Hins vegar, meðan á myndprentun stendur, snertir plöturúllan fyrst blekvalsuna í einstefnu og eftir áprentun snertir hún bæði blekvalsuna og plötuna. Í hvert sinn sem vélin snýst eina lotu, um leið og plöturúllan snertir plötuna, verður óreglulegur hristingur inni í slitnum legubikarnum. Þetta fyrirbæri skemmir fyrst prentpunktinn, sem veldur óskýrum og brengluðum punktum sem sýndir eru á mynd 1. Að auki veldur hristingur plöturúllunnar þegar hún kemst í snertingu við plötuna einnig óreglulegum breytingum á þrýstingi á milli hennar og blekvalssins og á milli hennar og plötunnar, sem getur auðveldlega leitt til blekrápa og vatnsjafnvægis við prentun á bleki við prentun.
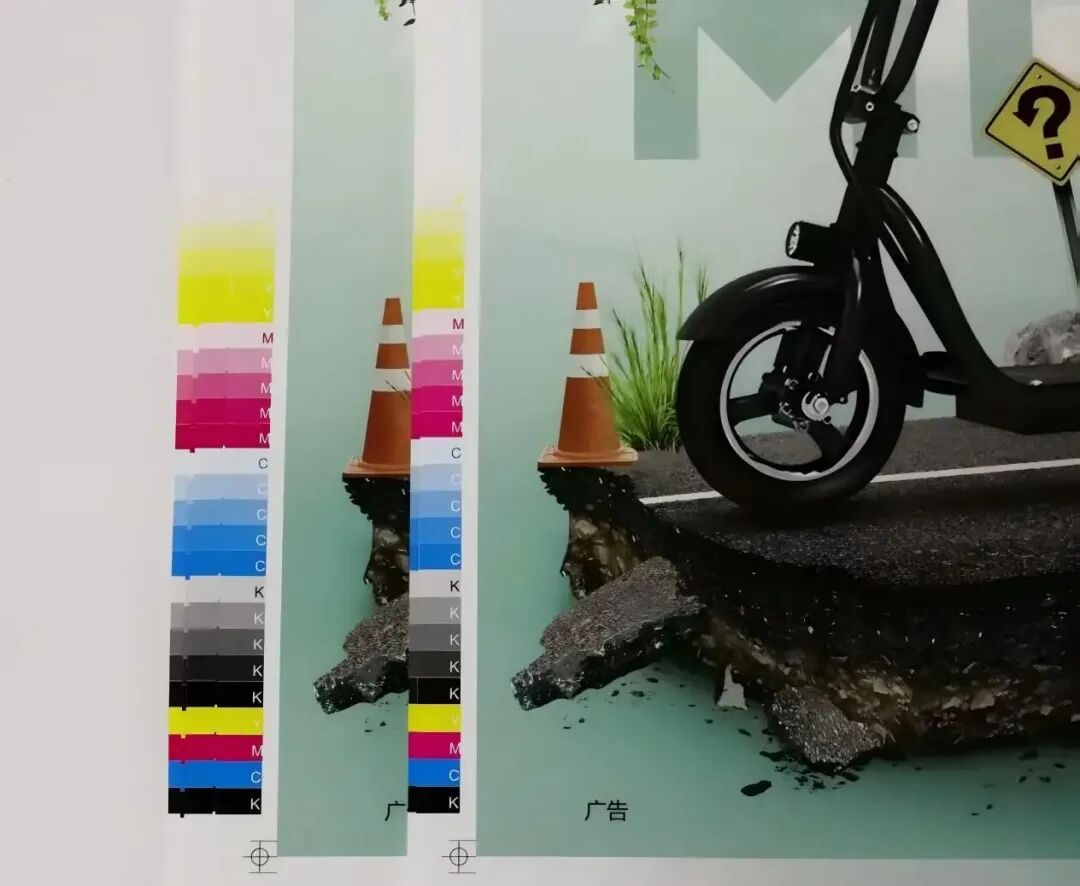
Mynd 1 Vandræðaprentun (vinstri) og aðlöguð prentun (hægri)
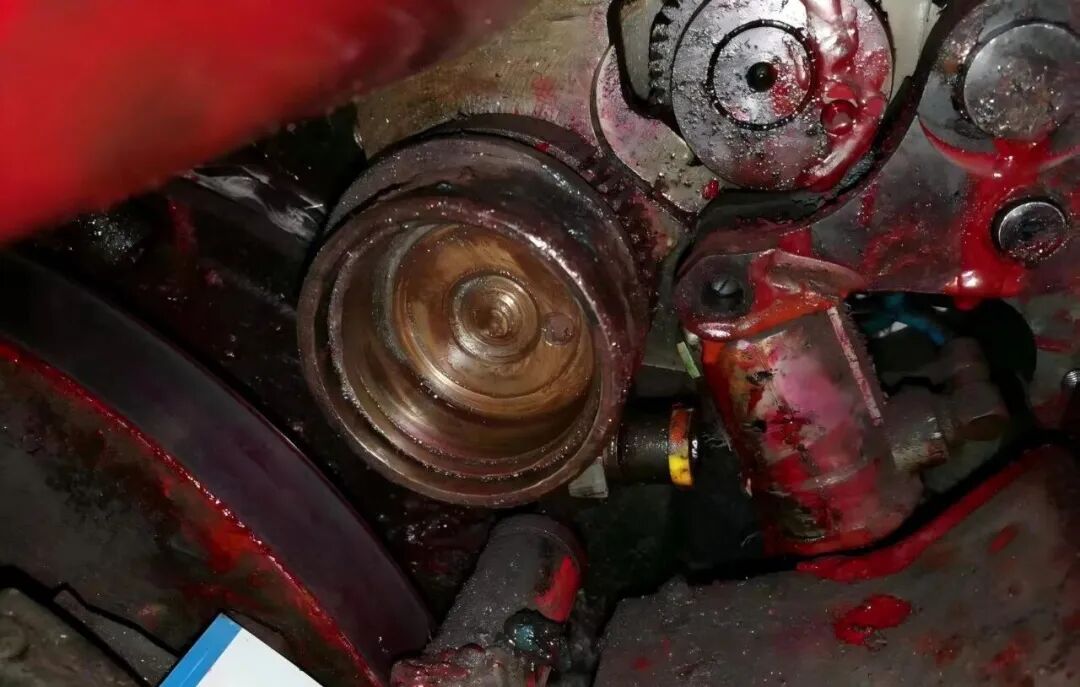 Mynd 2 Slitsástand skaftskálarinnar
Stöðluð viðhaldsaðferð
Þar sem formrúllan byggir aðallega á dreifivals fyrir hreyfingu og hægir aðeins á reglulegu millibili þegar hún kemst í snertingu við prentplötuna, er mikilvægt að fylgja nákvæmlega staðalinn á mynd 3 þegar prentþrýstingur er stilltur. Þrýstihlutfallið milli formvals og dreifivals ætti að vera 1 mm hærra en þrýstingurinn á prentplötunni. Ef þrýstingurinn á milli formvalsins og prentplötunnar er meiri en á milli hennar og blekvalssins, mun formrúllan hægja á óreglulega, sem veldur ójafnri blekflutningi, sem leiðir til mikils vatns og bleks, og leiðir að lokum til óstöðugs bleklitar.
Í raunverulegri framleiðslu, þegar starfsfólk athugar þrýsting formvalsins, einblína þeir venjulega aðeins á þrýstinginn á milli formvalsins og prentplötunnar og vanrækja þrýstinginn með blekvalsanum. Eftirfarandi er staðlað viðhaldsferli.
(1) Lokun og þrif: Slökktu á rafmagninu og læstu tækinu með merkimiða, notaðu sérstakt hreinsiefni til að fjarlægja blekfilmu vandlega af rúlluyfirborðinu og málmrusl inni í leguhúsinu.
(2) Skipt um íhluti: Skiptu um upprunalegu leguhlutana frá verksmiðjunni (þar á meðal leguskál/kúlur/búr). Fyrir uppsetningu verða þau að gangast undir úthljóðshreinsun og köfnunarefnishreinsun til að tryggja enga-mengun.
(3) Þrýstikvörðun: Notaðu Heidelberg þrýstiprófunarfilmu fyrir kvörðun (eins og sýnt er á mynd 3).
(4) Tilgreindu þrýstingsstaðla: Breidd bleklínunnar á milli formvals og dreifivals ætti að vera 4±1mm; snertibreiddin við prentplötuna er stillt á 4-1mm.
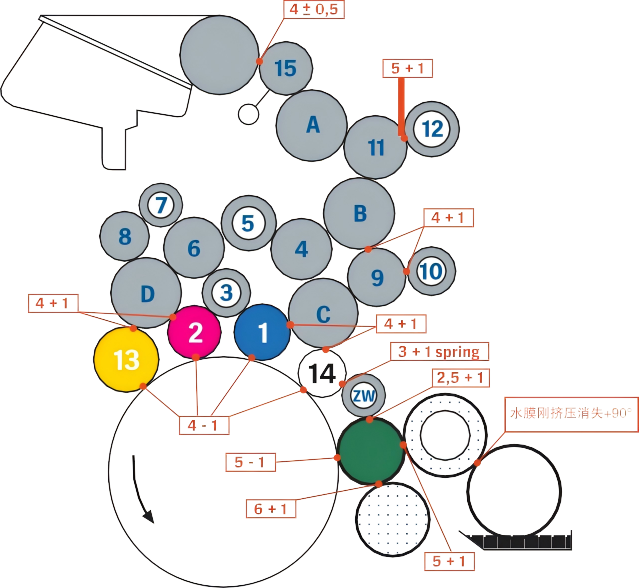
Mynd 3 Staðall fyrir prentþrýstingsstillingu
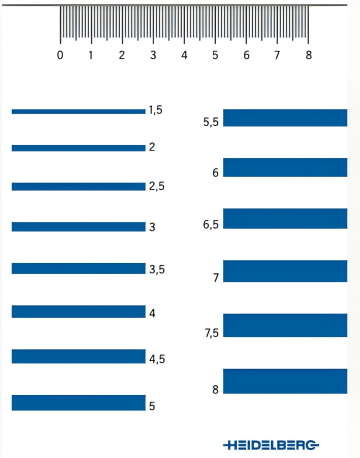
Mynd 4 Heidelberg streitupróf kvikmynd
Viðhaldsáhrif
Eftir staðlað viðhald hafa gæði búnaðar og prentaðra vara verið bætt verulega og allar vísbendingar eru komnar aftur í eðlilegt horf:
(1) 50% úttakshækkunargildi magenta útgáfunnar sveiflast fram og til baka frá 22% ~ 45% fyrir viðhald í um 18% (í samræmi við kröfur um 17±3% aukningu úttaks).
(2) Halli sléttleiki hallastigsins sem er 75% punktþéttleiki er aukinn um 40% og það er engin augljós aflitun meðan á prentun stendur.
(3) Gagnavöktun á samfelldri framleiðslu í 8 klukkustundir sýnir að prentvatnsnotkun (eftir viðgerð á biluðu einingunni) minnkar um 20% og ruslhlutfallið er lækkað úr 22% í 0,2%.
(4) Stöðugleikavöktun búnaðarins kom í ljós að á 72 klukkustunda samfelldri notkun sýndi innrauða hitamyndatækið að hitastig plöturúllulagsins var stöðugt á venjulegu bili 40±2 gráður og það var enginn óeðlilegur toppur í titringsrófsgreiningunni.
Vandamálagreining
01/ Gallar í viðhaldsbúnaði
Ein af meginorsökum þessarar bilunar er að það eru augljósir gallar í viðhaldsbúnaði búnaðarins og viðeigandi aðgerðir brjóta í bága við kröfur viðhaldshandbókar búnaðarins, sem kveður á um að taka þurfi blekvalsinn í sundur í hverjum mánuði, athuga ástand legunnar, bæta við smurolíu og stilla blekvalsþrýstinginn á staðlaðan hátt. Að auki, meðan á fyrra viðhaldi stóð, voru venjulegir þreifmælar notaðir fyrir mistök í stað sérstakrar bleksporsbreiddarskynjunarfilmu Heidelberg, sem leiddi til 2,2 mm fráviks í bilstillingu og þrýstingur blekvalsins var ranglega stilltur á 6,2 mm (55% umfram staðlað gildi), sem leiddi til ofhleðslu á legu.
Þegar venjulegt inndráttur gúmmívalsins er 4 mm er þrýstingurinn 18N; Þegar inndrátturinn nær 6 mm eykst þrýstingurinn í 63,5N og þegar inndrátturinn nær 8 mm er þrýstingurinn allt að 149N. Því stærri sem inndrátturinn er, því hraðar slitnar búnaðurinn, því meiri eyðsla á bleki og rakavökva og samsvarandi aukning á raforkunotkun. Á sama tíma mun of mikill þrýstingur leiða til augljósrar hitauppsöfnunar gúmmívalsins, hærra hitastigs og breitts inndráttar, sem mun auka raunverulegan þrýsting í prentunarferlinu ólínulega og flýta fyrir herðingu gúmmívalssins. Þrátt fyrir að hörku gúmmívalsins geti aukið tæringarþol að vissu marki, mun það draga verulega úr vatns- og blekflutningsgetu, auka blektap prentbúnaðarins og slit á grafík prentplötunnar. Þess vegna, án þess að hafa áhrif á prentgæði, ætti að draga úr þrýstingi gúmmívals eins mikið og mögulegt er og lágmarksgildi sem framleiðandi tilgreinir ætti að halda eins ákjósanlegt.
02/ Gerðu vel við viðhald á gúmmítúllum
Daglegt viðhald gúmmívalsa þarf að mynda staðlað ferli og þrýstingur plötunnar þarf að athuga við daglega afhendingu; Við vikulegt viðhald er nauðsynlegt að einbeita sér að því að athuga þrýsting plötuvals og blekvals og gera gott starf í viðhaldi plötublekvals til að tryggja að það sé alltaf haldið í tiltölulega stöðugu ástandi meðan á framleiðslu stendur.
Yfirborð nýju gúmmítúllunnar ætti að vera ójafnt og það finnst svolítið astringent við snertingu (mynd 5), til að tryggja jafnan flutning á vatnsfilmu og bleki. Við langtímanotkun, vegna stöðugrar snertingar við blek, rakavökva og ýmis leysiefni á hverjum degi, ásamt áhrifum ytra umhverfisins, mun hörku nýju gúmmítúllunnar venjulega aukast eftir nokkurn tíma notkun, sem er eðlilegt ástand. Ef rýrnun og herðing gúmmívalsins er lítil er hægt að viðhalda blekflutningseiginleikum með því að stilla þrýstinginn á viðeigandi hátt.
Aukning hörku gúmmívalssins þýðir einnig að pappírsullarpappírsduftið og oxuðu efnin í rakalausninni hafa verið sett á yfirborð valsarinnar og myndað herta filmu. Þessa hertu filmu verður að fjarlægja reglulega (Mynd 5) til að koma í veg fyrir að hún haldi áfram að harðna og gljáa, sem getur valdið óstöðugleika í blekflutningi og vatnsflutningi. Þegar yfirborðið harðnar ætti að fjarlægja óhreina glerjunarefnið með kalsíumeyðandi lími meðan á viðhaldi stendur.
Val á hreinsiefni er mikilvægasti þátturinn við að ákvarða endingu gúmmívalssins. Þótt mjög rokgjörn hreinsiefni sé auðvelt að fjarlægja hert set á yfirborðinu, munu þau einnig valda rýrnun gúmmívalsanna. Óviðeigandi notkun hreinsiefna mun einnig leiða til stækkunar, samdráttar og aflögunar gúmmívalsanna, hafa áhrif á stöðugleika þrýstingsins á milli gúmmívalsanna og jafnvel tæra leiðslur, þéttihringa, vélamálningu og jafnvel gúmmíteppi. Þess vegna ætti að velja hálf-vatns-basað, lágt-VOCs bílaþvottavatn. Eftir viðhald þarf að endurheimta gúmmívalsinn í tilfinningu nýju gúmmítúlunnar til að teljast vera á sínum stað. Það eru engar flýtileiðir til viðhalds og það verður að vera viðvarandi.
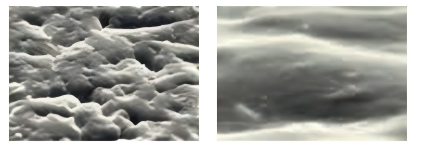
Mynd 5 Yfirborð nýrrar gúmmívals (vinstri) og yfirborð gljáðrar gúmmívals (hægri)
Lykillinn að gæðum prentaðra vara liggur í jafnvægi milli vatns og bleks og plötuvatnsrúllan og blekvalsan gegna mikilvægu hlutverki við að viðhalda þessu jafnvægi. Í daglegri framleiðslu eru ýmis gæðavandamál sem stafa af óviðeigandi aðlögun eða sliti á gúmmívalsinu algeng. Þess vegna er nauðsynlegt að skoða og prófa gúmmívalsana reglulega og framkvæma reglulega viðhald og aðlögun á yfirborði vals, þvermál og þrýstingi til að tryggja að hver vals sé í viðeigandi ástandi. Þegar búnaðurinn er lagaður ætti ferlið að vera-drifið og staðlað, sem stuðlar að mikilli-gæðaþróun iðnaðarins.