


Framleiðslu skilvirkni heitra stimplunar fyrir „Yuxi (Hard)“ sígarettukassa hefur aukist mikið, en samt eru þessi leyndarmál falin!
Heitt stimplunartækni er mikið notuð í umbúðaprentunariðnaðinum, en á sumum sérstökum prentreitum, sérstaklega á tóbaksumbúðasviðinu, er forritshlutfall heitu stimplunartækni hærra. Að staðsetja heita stimplunartækni er þróuð á grundvelli hefðbundinnar ekki jafns hita stimplunartækni. Það notar staðsetningarskönnun bendilsins og stjórn á þrepsás til að stilla stökkfjarlægðina til að ná staðsetningu álmynstursins og stöðu heitu stimplunarplötunnar, sem gerir hólógrafískt ál kleift að ljúka staðsetningu heitu stimplun við heitar brýnarskilyrði. Fjarlægð staðsetningarbendilsins fyrir hólógrafísk staðsetningu Hot stimplunarþynnu skal íhuga og reiknuð ítarlega út frá ýmsum þáttum eins og skipulagsaðferðinni, fjölda plötum og fjölda heitra stimplunarpunkta prentaðrar vöru, til að tryggja að það geti uppfyllt kröfur um samræmda stökkplötu.
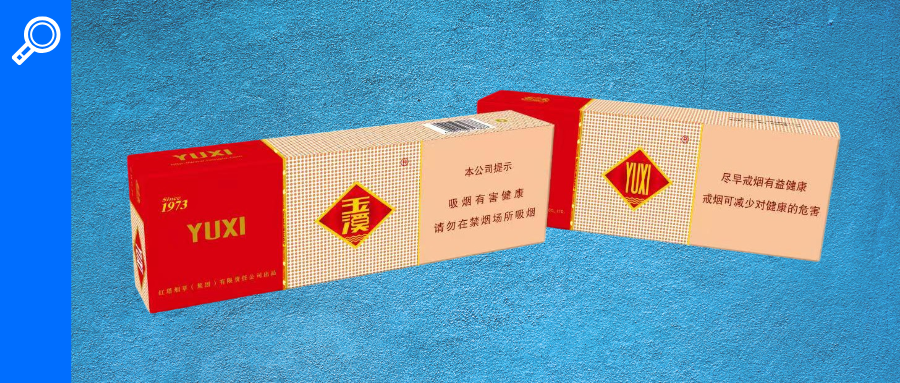
Almennt talandi, flat ýta á Multi - punkta eitt - tímastilling heitu stimplunarferli krefst þess að fjarlægðin milli heitu stimplunarpunkta sé jafnt. Við óbreyttar aðstæður er ekki hægt að staðsetja staðsetningarheitt stimplunarmynstur rétt, eða það getur valdið frekari neyslu á rafskúffu áli. Almenna lausnin er að fjölga staðsetningu heitu stimplunar fer framhjá og skipta þeim í tvö eða fleiri heita stimplun til að ná. Hins vegar mun þetta óhjákvæmilega leiða til aukningar á framleiðsluferlum og framleiðslukostnaði, sem leiðir til minni framleiðslunnar.
Til að bæta skilvirkni heitu stimplunar nota prentunarfyrirtæki oft aðferðina við margfeldi splýting samtímis þegar heitar stimplun sértækar stöður á sígarettuumbúðum, það er að segja að ná sömu myndrænu og texta heitu stimplunaraðgerðum á nokkrum pakka í einu, almennt þekktur sem „margföldun heitu stimplun“. Skipulag fjögurra ræma kassa er sýnt á mynd 1. Fjöltegundir Heitt stimplun getur bætt skilvirkni heitu stimplunar mjög undir því skilyrði að stærð og bil á nauðsynlegum texta og mynd eru alveg samkvæm og heitt stimplunarstökkskrefið er stöðugt; Að auki, á núverandi tæknistigi, er nauðsynlegt að samræma andstæðingur - fölsuð grafík og texta á rafhúðaða áli við prentaða grafík og texta á prentpappírinn þegar framkvæma fjölstimpil, og röðunaraðferðin notar venjulega uppgötvun bendilsins.
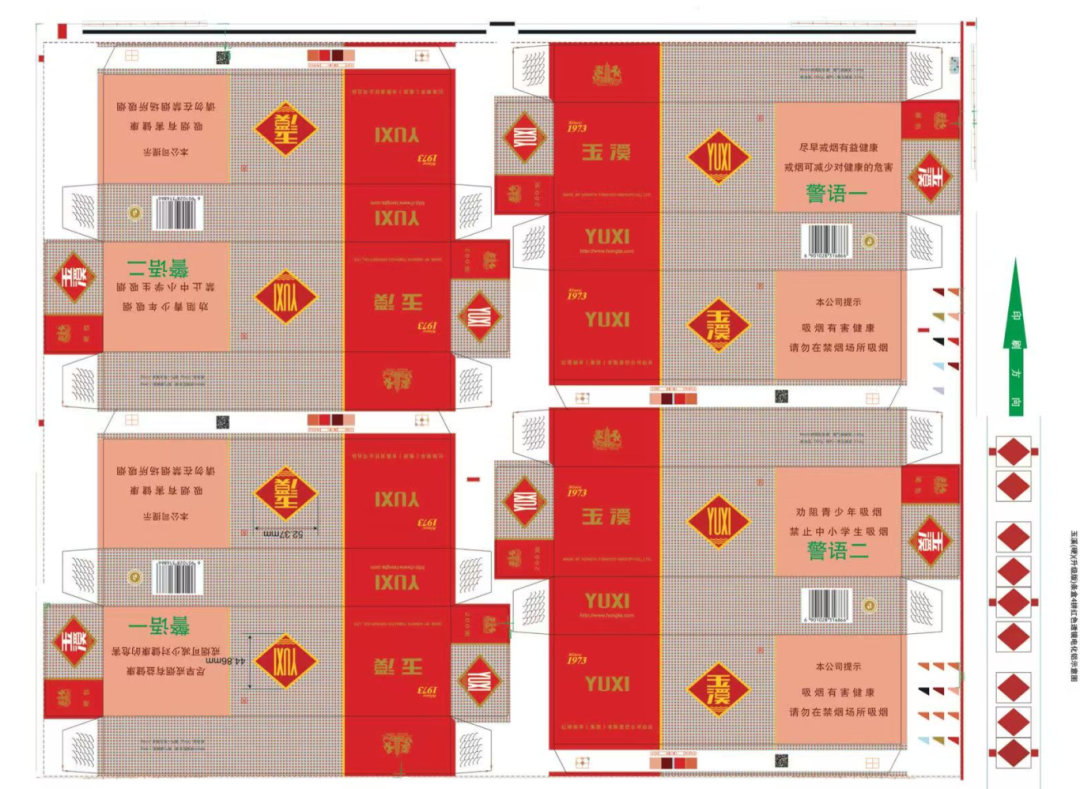
Mynd 1 fjögurra stykki kassaskipulag
Greining á vandamálum við heitt stimplun
Hins vegar, þegar verið er að framkvæma fjölpakkningu fyrir sígarettu umbúðir, að því gefnu að sama merkimiða þurfi að vera heitt stimplað bæði að framan og aftan á hverjum ræmiskassa fyrir N - pakka heitu stimplun, er samtals 2n andstæðingur - fölsuð álamerki krafist. Ef bilið á milli hvers merkimiða á sama eða aðliggjandi ræma kassa er í samræmi og bilið á milli and -- fölsuðra merkimiða á áli er stillt á fast gildi, er hægt að ná stöðugri stimplun í röð skrefa; Í raunverulegri framleiðslu er bilið á milli tveggja merkimiða á sama ræma kassa í samræmi. Vegna nærveru skurðarsvæða milli aðliggjandi ræma kassa, verður bilið á milli annars merkimiðans á fyrsta ræmiskassanum og fyrsta merkimiða á öðrum ræmiskassanum meira en bilið á milli tveggja merkimiða á hvaða stripbox sem er. Með öðrum orðum, bilið á milli 2n merkimiða sem eru heitt stimplað samtímis er ósamræmi. Ef bilið á milli and -- Fölsunarmerki á álpappír er enn stillt á fast gildi, þá verður vandamál með ónákvæmri röðun á síðari heitum stimplunarmerkjum.
Hefðbundin nálgun „einn auðkenni samsvarar einum bendilinn“ krefst viðbótarferlis við að setja bendilinn, sem eykur framleiðslukostnað. Ennfremur, með því að nota þessa aðferð til skráningar og heita stimplun krefst þess að greina ákveðinn fastan bendil fyrir hverja skráningu, sem eykur einnig notkunarkostnað; Í öðru lagi geta þessar skráningaraðferðir aðeins notað aðferðina til að greina eftir heita stimplun, það er að segja að eftir að hafa lokið heitu stimpluninni, skönnun og greint staðsetningarfrávik auðkennismynstursins á vörunni til að ákvarða hvort villan sé innan sviðsins. Ef frávik frá staðsetningarmynstri er of stórt þarf að laga það, sem hefur verulega töf; Á sama tíma, ef andstæðingur - fölsunarmerki á álpappírsmyndinni er raðað fullkomlega í samsvörun við stöður og millibili hlutanna sem á að ýta á prentapappírinn, þá er örugglega hægt að samræma það meðan á heitu stimplun stendur. Eitt heitt stimplun krefst aðeins að setja og lesa bendilinn í röð, en það eykur mjög erfiðleikana við framleiðslu á filmu filmu. Vegna mikils bils milli and -- fölsuðra merkimiða mun það valda miklum sóun á álipappírsefnum, og fjarlægð álpappírs filmu sem stökk á einingartíma meðan á heitu stimplunarferlinu stendur mun aukast mjög, sem er einnig aðalpróf fyrir stöðugleika ferlisins og þjónustulífs búnaðarins.
Til þess að leysa ofangreind vandamál og taka á sérstökum kröfum eins -} tímastillingu Heitt stimplun á ekki jafnréttismynstri í ferlinu við fjölgreiningarheitt stimplun, er nauðsynlegt að gera sérstakar tæknilegar endurbætur á fyrirkomulaginu, bilinu og skráning bendilinn á andstæðingur - stimpils á frammistöðu á af álagi, svo að það geti náð meðmagni af hita á afli á afli. Mynstur eftir eina staðsetningu. Þess vegna, eftir alhliða umfjöllun, er notaður einn - tímastilling Hot Stimping Technology lausn sem uppfyllir mörg ekki jöfnuð mynstur.
Ákveðið fjölda splata fyrir eina heita stimplun og staðsetningu og bil á heitu stimplunartáknunum á prentpappírnum
Byggt á lengdarlengd einnar skarðar, ákvarðaðu fjölda langsum sundplata fyrir eina heitu stimplun á flatbituðu heitu stimplunarvélinni, það er að deila lengdarlengd flatbitaðs heitu stimplunarplötunnar með lengdarlengdinni fyrir einn skeiðpappír, og útkoman er tekin sem fjöldi lengdarlengdarplötunnar fyrir einn hot, sem er tekinn sem fjöldi lengdarplöt svo - kallað „Multi Splicing Hot Stamping“ magn.
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>L1 og gildið er stöðugt í L2.
Stilling á álpappír filmu felur í sér eftirfarandi þrjú skref:
(1) mynd 2 er skýringarmynd af dreifingu áloxíðs; Mynd 3 er skýringarmynd af aðskilnaði andstæðingur - fölsunarmerki á einni - hliða ræmabox og rafhúðaða álfilmu; Mynd 4 er skýringarmynd af sköruninni milli heitu stimplunarmynstursins í fjögurra stykki kassanum og andstæðingur - fölsunarmerki á álpappírsmyndinni.
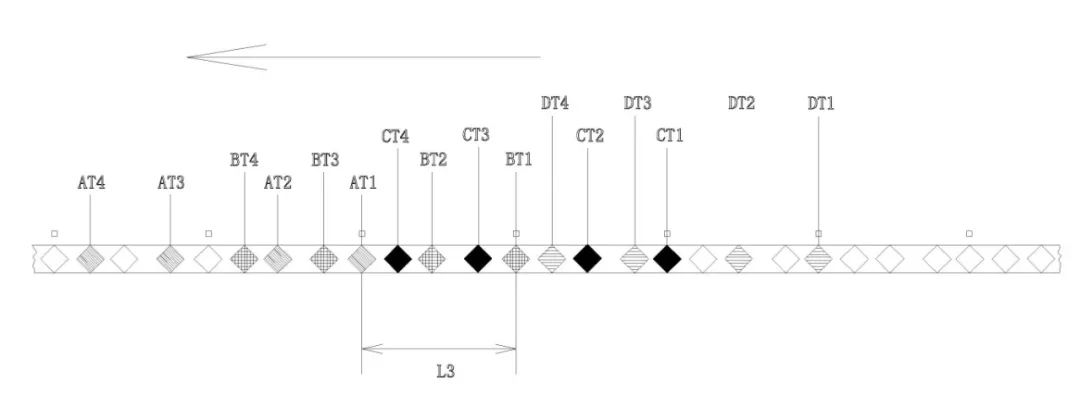
Mynd 2. Skematísk skýringarmynd af dreifingu áloxíðs
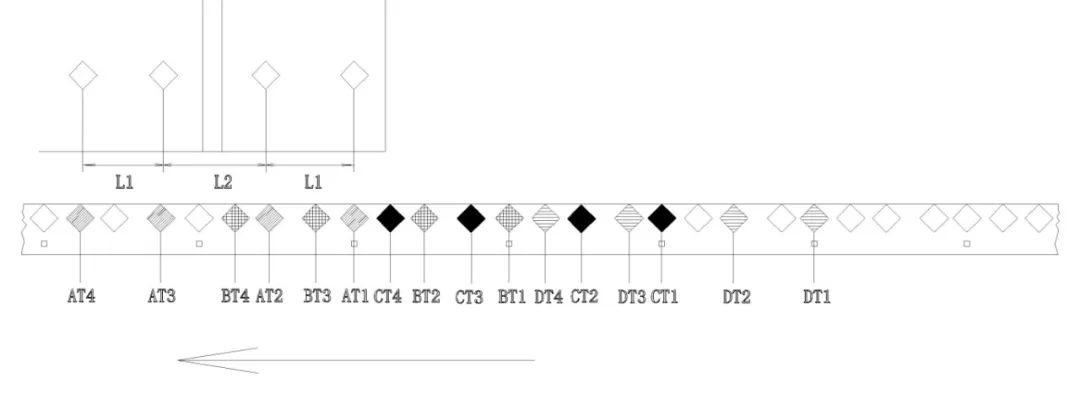
Mynd 3 Skematísk skýringarmynd af aðskilnaði andstæðingur - Fölsunarmerki á stakri - hliða ræma kassa og álpappír kvikmynd
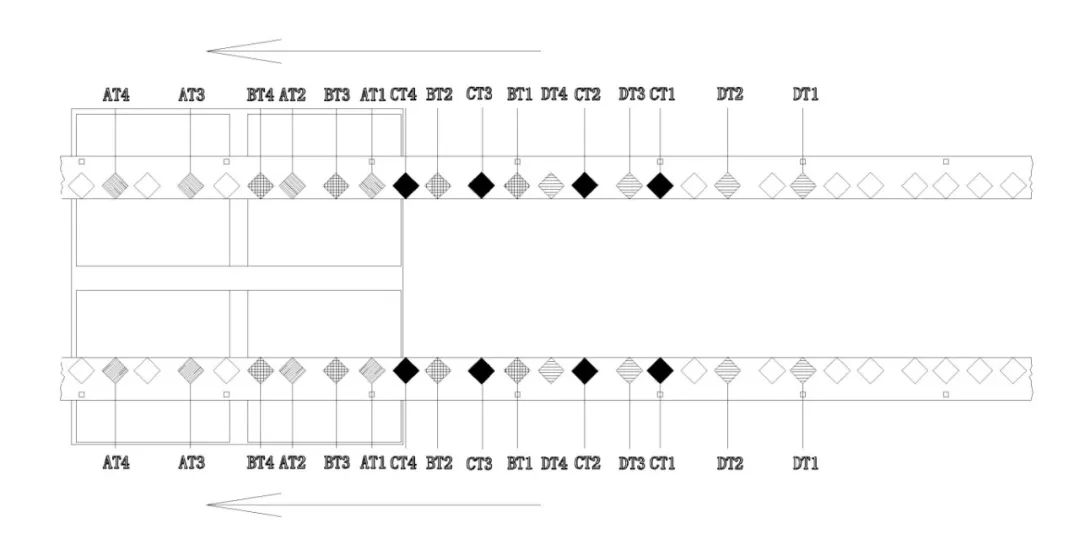
Mynd 4 Skematísk skýringarmynd af sköruninni á milli heitu stimplunarmynstrið í fjögur
(2) Merktu fyrsta heita stimplunarmerki á fyrsta prentpappírinn sem AT1, annað heita stimplunarmerki sem AT2, og svo framvegis, með nth heitu stimplunarmerki sem ATN; Merktu fyrsta heita stimplunarmerki á seinni prentpappírnum sem BT1, annað heita stimplunarmerki sem BT2, og svo framvegis, með nth heitu stimplunarmerki sem BTN; Síðan, eftir þetta mynstur, haltu áfram að stilla fyrsta heita stimplunarmerki á þriðja prentpappírinn sem CT1, annað heita stimplunarmerki sem CT2, og svo framvegis, með nth heitu stimplunarmerki sem CTN; Merktu fyrsta heita stimplunarmerki á fjórða prentpappírinn sem DT1, annað heita stimplunarmerki sem DT1, og svo framvegis. Merktu nth heitu stimplunarmerki sem DTN og endurtaktu þetta ferli.
(3) Sértækar staðsetningarstillingar eru sem hér segir: Ákveðið fyrsta staðsetningarbendilinn sem á að skanna fyrir fyrsta heita stimplunina á rafmagns álfilmu og setja andstæðingur - fölsun á heitu stimplunarmerki AT1 á samsvarandi stöðu. Settu síðan andstæðingur - fölsun heitt stimplunarmerki AT2 á bilinu L1, andstæðingur - fölsun á heitu stimplunarmerki AT3 við bilið L2, og andstæðingur - fölsun heitu stimplunarmerki AT4 við bilið L1; Fyrsta heita stimplunin, sem gerð var út frá fyrsta staðsetningarbendilnum, getur klárað heitt stimplun á jöfnum númeruðum prentuðum pappírsblöðum; Eftir mynstrið við að stilla andstæðingur - fölsun á heitum stimplunarmerkjum fyrir fyrstu heitu stimplunina, haltu áfram að stilla andstæðingur - fölsun á heitum stimplun bendilinn BT1, BT2, BT3, BT4 fyrir seinni heitu stimplunina og endurtaktu þetta ferli.
Þegar þú vinnur er fyrsti staðsetningarbendillinn skannaður við fyrsta heita stimplunarferlið og AT1, AT2, ATN og 2n andstæðingur - fölsunarmerki eru heitt stimplað á fyrsta og öðru prentpappír í samræmi við settið fast bil. Síðan er álpappírsmyndin færð fram á ákveðna fjarlægð L3 til að færa annan staðsetningarbendilinn í „First Positioning bendilinn“, sem er upphafsheitur stimplunarpunktur. Að sama skapi eru síðari and -- fölsunarmerki heitt stimplað á þriðja og fjórða prentpappír í samræmi við fastan bil og einkennisbúning og stöðugt stöðugt stökk og heitt stimplunarferli er framkvæmt meðan á þessu ferli stendur.
Mörg ekki jöfnuð mynstur í einu
Hönnun og framleiðslu á staðsetningu heitu stimplunarþynnu
Bilið milli fyrsta og annars heitu stimplunarmerki á hverjum prentpappír er stillt á l 1=135.9 mm, og bilið á milli fyrsta og annars heitu stimplunarmerki á fyrsta og öðru pappírnum er stillt á l 2=159 mm. Skipulagið er ákvarðað sem „fjögurra stykki heitt stimplun“.
Eins og sýnt er á myndum 2, 3 og 4, getur fyrsta heita stimplunin sem gerð var með því að skanna fyrsta staðsetningarbendilinn klárað heita stimplun tveggja lóðréttra og allra fjögurra prentaðra pappírsblaða. Önnur staðsetningarbendillinn sem skannaður var á annarri heitu stimpluninni er stilltur í fjarlægð L 3=240 mm frá fyrsta staðsetningarbendilnum. Meðan á einsleitri og stöðugu stökki og heitu stimplun stendur, nema fyrsta, þriðja og fimmta andstæðingur - fölsunarmerki sem má missa af í byrjun heitu stimplunar, getur andstæðingur- fölsunarmerki verið í röð og með hléum stimplað, sem er mjög stimplað, að draga úr úrgangi á afli. Skematísk skýringarmynd af álpappír er sýnd á mynd 5.
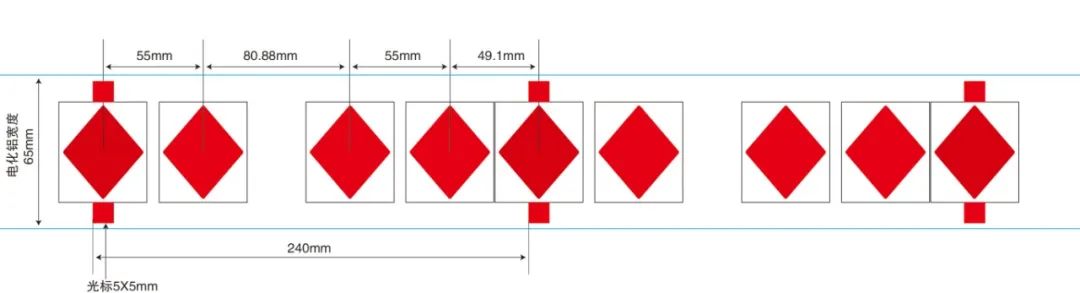
Mynd 5 Skematísk skýringarmynd af uppfærðu útgáfunni af Yuxi (Hard) Strip Box með 4 Red Lens Rafhúðuðu áli
Dæmi um umsókn
Eins og sýnt er á myndum 2, 3 og 4, að taka uppfærða útgáfu af „Yuxi (Hard)“ stripboxinu (4 - pakkanum) Sem dæmi, er einn umbúðir ræma kassi rétthyrnd í lögun og beygður í rétthyrndan kassa. Meðan á framleiðsluferlinu stóð þarf að stimpla leysir - fölsunarmerki AT1 og AT2 á vörumerkisstöðum að framan og aftari hliðum Bent Packaging Strip Box, hver um sig. Það er að segja að heitt stimplun er framkvæmd á sléttu yfirborði útbrotins rétthyrnds pappírs. Samsvarandi andstæðingur - fölsunarmerki sem sett eru á hefðbundinni álpappírsmynd er raðað jafnt. Ef fjarlægðin á milli þessara tveggja heita stimplunarstöðva á ræmiskassanum er stöðug, er hægt að stilla nokkur andstæðingur - fölsunarmerki jafnt innan samsvarandi stöðugrar fjarlægðar á álpappírsmyndinni. Þannig, meðan á heitu stimplun stendur, er hægt að stilla nokkur andstæðingur - fölsunarmerki jafnt á álpappírsmyndina. Anti - fölsuð merkimiðar á myndinni eru heitt stimplaðar einn af einum á heitu stimplunarstaðana á ræmiskassanum, sem getur náð háhraða heitum stimplun og hámarkað sparnað á álpappír.
Vegna kröfur framleiðsluferlisins notar umbúðastrimilkassinn hins vegar rúllu pappa til að prenta á grafir meðan á framleiðslu stendur og eftir stóran lakskurð er farið með flötum stimplun, upphleyptu og deyja - klippingu. Þess vegna þarf skipulagsferlið að skilja eftir soghníf stöðu. Þetta hefur í för með sér fjarlægð L2 milli heitu stimplunarstaðanna aðliggjandi andstæðingur - fölsunarmerki AT1 og AT2 á tengdu tveimur ræma kassamynstrinu sem er meiri en fjarlægðin L1 milli tveggja heitu stimplunarstaðanna á sama ræma kassanum. Fyrir vikið er ekki hægt að raða andstæðingur - fölsunarmerki á álpappírsmyndinni jafnt. Hvort sem það er stöðugt heitt stimplun eða stimplun á stimplun í samræmi við heita stimplunarstöðu á ræmiskassanum mun það valda miklum úrgangi á filmu á álpappír. RE tæknileg umbreyting alls framleiðslutækisins mun leiða til framleiðslu á öllu settinu. Kostnaðurinn er of mikill.
Í þessu skyni samþykkir varan Multi - punkta ekki jafnt mynstur eitt - tímastillingu heitu stimplunartækni, þar með talið endurhönnun og framleiðandi breytur eins og skipulag umbúðapappírskassans, samsvarandi staðsetningarbendilinn og andstæðingur - fendra merkisstillingar á alumínum filmu og stökkfjarlægðinni. Skematísk skýringarmynd af stökki á áli filmu vörunnar er sýnd á mynd 6. Með sannprófun fjöldaframleiðslu hefur þessi tækni gert lágmarks breytingar á upphaflegu framleiðsluferlinu og náð einum - tíma staðsetningu og heitu stimplun á fjölskiptingu, multi - punkti, og ekki jafnvirkt mynstur á grundvelli þess að lágmarka úrganginn um rafeindafræðilega ál. Hólógrafíska staðsetningin er nákvæm, framleiðslunni er góð og framleiðslugerfið er mikil.
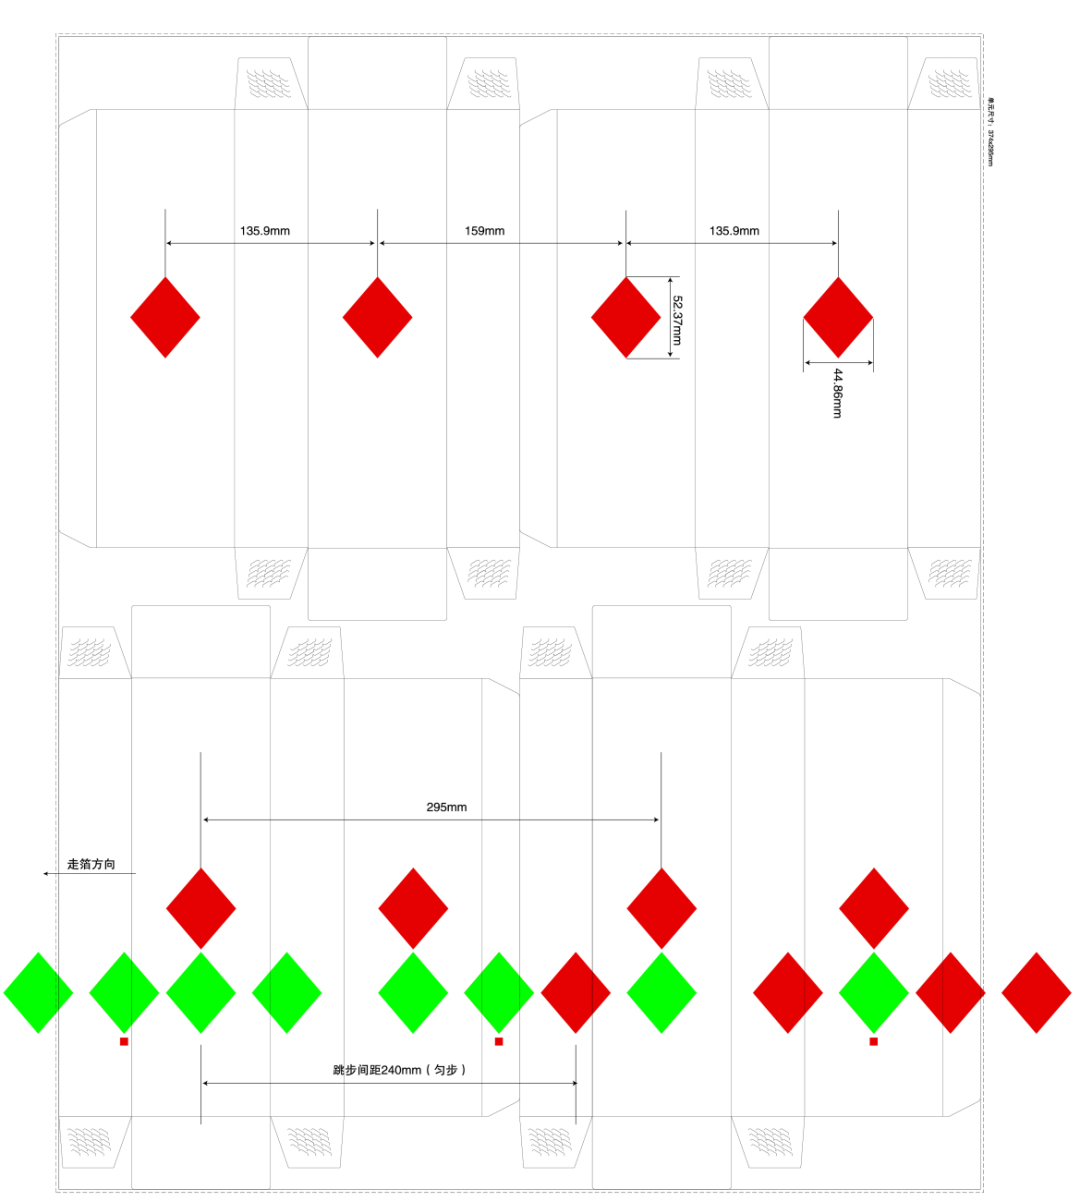
Mynd 6 Skematísk skýringarmynd af aðskilnaði á ál rafgreiningar
Í stuttu máli, með útreikningi og rannsóknum á staðsetningarbendilafjarlægð fyrir flata og ekki jafnt einn - tíma staðsetningu Hot Stimping álpappír, hafa rétta bendilfjarlægð og fyrirkomulag aðferð fundist. Sérhæfð staðsetning heitt stimplunar álpappír hefur verið framleidd og prófuð á flatt og ekki jafnt heitt stimplunarbúnað og samsvarandi stjórnunartækni, breytur og aðferðir hafa verið greindar. Eftir að hafa prófað kom í ljós að flatt og ekki jafnt og ekki - tímastilling heitu stimplunarmynstur er nákvæmlega staðsett, með mynstrifrávik minna en eða jafnt og 0,2 mm; Það eru engir sandgallar, kúlapunktar eða festingar fyrirbæri í heitu stimpluninni.
Þessi aðferð leysir á áhrifaríkan hátt tæknilega vandamál flat og flatt multi -} punkta ekki jafnt og einn - tímastilling heitu stimplunarferli og gerir sér grein fyrir fjöldaframleiðslu multi - punkta sem ekki er jafnt og einn - Tímastilling Hot Stamping (Red Cat Positioning Electrochemical aluminum) (Harður) "Uppfærður útgáfan af strippboxi 4-pakka. Í samanburði við tveggja tíma staðsetningu heitt stimplunarferlis hefur framleiðslu skilvirkni þess verið bætt um næstum tvisvar.