

Margra ára raunveruleg mæling leiddi í ljós, álpappírs bleksprautuprentun, lykillinn er tvö vandamál
Í hefðbundnu prentunarferli eru rúlla álpappírsefni oft prentuð með sveigjanleika og stök blöð af álpappír eru prentuð með offsetprentun. Til dæmis, til að bæta skærleika litanna og bæta viðloðun milli blek- og álpappírsefna, er sérstakt blek með pólýftalamíni eða vínýlklóríð asetat samfjölliða plastefni sem aðalhlutir almennt notaðir í iðnaðinum.
Með aukinni eftirspurn eftir persónulegum markaði og hröðu og breytilegu markaðsumhverfi, heldur hlutfall prentpantana fyrir litlar lotur og margar tegundir af álpappírsefnum áfram að aukast. Bleksprautuprentun hefur orðið mikilvæg stefna til að laga sig að þessari eftirspurn með kjarnakostum sínum, litlum lotum og sérsniðnum, en hvernig á að tryggja há prentgæði í prentun á álpappírsefni og styrkja fyrirtæki hefur orðið brýnt vandamál sem iðnaðurinn þarf að leysa.
Þarfir og sársaukapunktar bleksprautuprentunar við beitingu álpappírsefna
Álpappír er verulega frábrugðinn hefðbundnum prentunarefnum eins og pappír, PVC, PET, BOPP osfrv., og stendur venjulega frammi fyrir eftirfarandi tvenns konar kjarnavandamálum í bleksprautuprentunarferlinu án sérstaks bleks:
Í fyrsta lagi er togstyrkur álpappírs mikill, næstum ó-teygjanlegur og rifstyrkurinn er lítill og yfirborðið er slétt.
Í öðru lagi er yfirborðsorka álpappírsins lág, sem leiðir til lélegrar viðloðun eftir að bleklagið á yfirborði þess er þurrt og það er auðvelt að valda blektapi.
Byggt á ofangreindum vandamálum reynir núverandi iðnaðar bleksprautuprentunarbúnaður á markaðnum sjaldan álpappírsprentun. Höfundur hefur tekið þátt í rannsóknum á stafrænum bleksprautuprentunarlausnum í mörg ár og deilir nú viðeigandi hagnýtri reynslu með jafnöldrum til að veita tilvísun fyrir iðnaðarforrit.
Álpappír bleksprautuprentun verkjapunktslausn
01
Leystu vandamálin með pappírsskrið, beygingu og rispum á stútnum
Í ljósi eiginleika slétts yfirborðs og lítillar teygjanleika álpappírs þurfum við að stilla spennuna hæfilega stóra í framleiðslu undir þeirri forsendu að hrukka ekki eða brotna, til að koma í veg fyrir að efnið renni á leiðarvalsinn og koma í veg fyrir sveigjufyrirbæri sem stafar af óstöðugu efnisflutningi. Á sama tíma getur viðeigandi aukning á spennunni einnig bætt vandamálið við að draga úr efni að vissu marki og draga úr líkum á að stúturinn sé rispaður.
Það skal tekið fram að það er engin samræmd staðalviðmiðun fyrir spennustillingu - það er munur á servódrifkerfinu og spennuhagræðingaraðferðum sem mismunandi búnaðarframleiðendur nota, og mælt er með því að auka spennuna eins mikið og mögulegt er í raunverulegri framleiðslu á þeirri forsendu að tryggja að efnið renni ekki.
02
Leystu vandamálið með lélegri viðloðun bleksins og tapi á bleki
Til að leysa vandamálið við blekviðloðun er fyrst nauðsynlegt að skýra kjarnaáhrif yfirborðsspennu: yfirborðsspenna bleksprautuprentbleks á markaðnum er almennt um 38dyn/cm, og aðeins þegar yfirborð prentefnisins getur verið meira en yfirborðsspenna bleksins er hægt að ná góðum bleytuáhrifum til að forðast blektap. Hins vegar er yfirborðsspenna ómeðhöndlaðs álpappírs erfitt að ná meira en 38 dyn/cm; Að auki hefur yfirborð álpappírs enga porosity og blek getur ekki farið inn í það til að mynda "festingaráhrif", jafnvel þó að blekið sé flutt og þurrkað, er það enn viðkvæmt fyrir blekitapi.
Til að bregðast við þessu vandamáli notum við oft kórónumeðferð eða for-húðunarferli til að leysa það, og sérstakar framkvæmdir eru sem hér segir.
(1) Corona meðferðarferli
Meginreglan um kórónumeðferð er að beita hátíðnispennu á milli einangrunarrafskautsins og jarðtengdu raftrommans, sem brýtur niður og dreifir loftinu á milli skautanna tveggja. Þegar þessar plasmaagnir hafa samskipti við yfirborð álpappírs geta þær opnað efnatengin á yfirborði efnisins, myndað sindurefna, flýtt fyrir yfirborðsvirkjun og síðan bætt yfirborðsorku og yfirborðsvætanleika álpappírsins og að lokum aukið viðloðunstyrk milli bleksins og álþynnunnar.
Í raunverulegri framleiðslu er hægt að setja kórónutæki á bleksprautuprentunarbúnað til að ná kórónumeðferð á netinu, en ákvarða þarf kórónukraftinn með prófun. Með því að taka kórónubúnað með afl 2kW sem dæmi, er hefðbundin prófunarbreyta 30% ~ 50% af aflhlutfallinu; Ef enn er bleksöfnun og blekfall í prentun eftir að hafa notað um 50% af krafti fyrir kórónumeðferð þýðir það að álpappírsefnið getur ekki lengur bætt prentunaráhrifin með kórónumeðferð og það er engin þörf á að halda áfram að prófa önnur aflhlutföll og þú getur snúið þér að hagræðingu for-húðunarferlisins.
Eftir prófun kom í ljós að kórónumeðferð getur verulega bætt yfirborðsorku álpappírs sem leiðandi efnis, en enn er pláss fyrir hagræðingu áhrifanna (samanburðaráhrifin eru sýnd á mynd 1).
Mynd 1 Samanburður á kórónuáhrifum
(2) For-húðunarferli
Eftir langtímaprófanir á kerfum komst höfundur að því að for-húðunarferlið getur bætt blekviðloðunaráhrifin verulega, en það er nauðsynlegt að einbeita sér að þremur meginatriðum, þ.e. vali á fjölda aniloxrúlla (sem stjórnar magni for-húðunar), for-húðunaraðferðina (allri{4}möguleika forhúðunar, og sem þarf að ákvarða með raunverulegri prófskimun.
Val á aniloxrúllum getur átt við eftirfarandi staðla: aniloxrúllur með 600~1000 línum og blekhleðslu upp á um 3,95bcm³ sem er almennt notað til að for-húða hefðbundin efni; Fyrir sérstök efni eins og álpappír er mælt með því að velja anilox rúllur með um 800 línum eftir prófun og húðþykktin þarf ekki að vera of þykk til að mæta þörfum blekviðloðunarinnar.
For-húðunaraðferðinni er skipt í ótengda for-húðun og á netinu for-húðun: ótengd for-húðun vísar til þess að forhúðað-álpappír á flexóprentbúnaðinum fyrst og síðan er forhúðaða álpappírinn settur á vélina fyrir bleksprautuprentun; Forhúðun á netinu er búin flexóprentunareiningu á bleksprautuprentunarvélinni, sem gerir sér grein fyrir því að forhúðun og bleksprautuprentun er lokið á netinu á netinu og hefur meiri sveigjanleika í aðlögun. Höfundur mælir einnig með því að nota forhúð á netinu fyrir bleksprautuprentun á álpappír.
Val á for-húðunarvökva þarf að taka mið af tveimur víddum: Í fyrsta lagi er hægt að velja aðlögunarhæfni for-húðunarlausnarinnar og álþynnuefnisins, í samræmi við gerð álþynnuefnis, aðlaga hefðbundna flexóprentunarfor-húðunarlausnina; Annað er aðlögunarhæfni for-húðunarlausnarinnar og stafræns bleks, sem þarf að prófa og sannreyna á grundvelli þess að tryggja aðlögun for-húðunarlausnarinnar og álpappírsins, ásamt stafrænu blekmerki sem notað er.
Þykkt for-húðarinnar hefur veruleg áhrif á viðloðun bleksins, eins og sést á myndinni til vinstri á mynd 2, áhrif forhúðarinnar eru þykk og blekið dettur enn út meðan á klóraferlinu stendur. Myndin til hægri sýnir áhrifin þegar for-húðunarþykktin er viðeigandi, jafnvel þótt það séu augljósar rispur, þá er ekkert blektap.
...
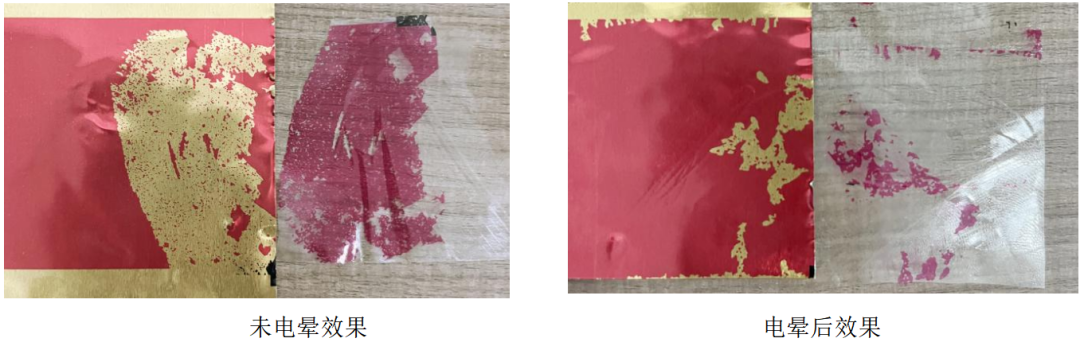 Mynd 1 Samanburður á kórónuáhrifum
(2) For-húðunarferli
Eftir langtímaprófanir á kerfum komst höfundur að því að for-húðunarferlið getur bætt blekviðloðunaráhrifin verulega, en það er nauðsynlegt að einbeita sér að þremur meginatriðum, þ.e. vali á fjölda aniloxrúlla (sem stjórnar magni for-húðunar), for-húðunaraðferðina (allri{4}möguleika forhúðunar, og sem þarf að ákvarða með raunverulegri prófskimun.
Val á aniloxrúllum getur átt við eftirfarandi staðla: aniloxrúllur með 600~1000 línum og blekhleðslu upp á um 3,95bcm³ sem er almennt notað til að for-húða hefðbundin efni; Fyrir sérstök efni eins og álpappír er mælt með því að velja anilox rúllur með um 800 línum eftir prófun og húðþykktin þarf ekki að vera of þykk til að mæta þörfum blekviðloðunarinnar.
For-húðunaraðferðinni er skipt í ótengda for-húðun og á netinu for-húðun: ótengd for-húðun vísar til þess að forhúðað-álpappír á flexóprentbúnaðinum fyrst og síðan er forhúðaða álpappírinn settur á vélina fyrir bleksprautuprentun; Forhúðun á netinu er búin flexóprentunareiningu á bleksprautuprentunarvélinni, sem gerir sér grein fyrir því að forhúðun og bleksprautuprentun er lokið á netinu á netinu og hefur meiri sveigjanleika í aðlögun. Höfundur mælir einnig með því að nota forhúð á netinu fyrir bleksprautuprentun á álpappír.
Val á for-húðunarvökva þarf að taka mið af tveimur víddum: Í fyrsta lagi er hægt að velja aðlögunarhæfni for-húðunarlausnarinnar og álþynnuefnisins, í samræmi við gerð álþynnuefnis, aðlaga hefðbundna flexóprentunarfor-húðunarlausnina; Annað er aðlögunarhæfni for-húðunarlausnarinnar og stafræns bleks, sem þarf að prófa og sannreyna á grundvelli þess að tryggja aðlögun for-húðunarlausnarinnar og álpappírsins, ásamt stafrænu blekmerki sem notað er.
Þykkt for-húðarinnar hefur veruleg áhrif á viðloðun bleksins, eins og sést á myndinni til vinstri á mynd 2, áhrif forhúðarinnar eru þykk og blekið dettur enn út meðan á klóraferlinu stendur. Myndin til hægri sýnir áhrifin þegar for-húðunarþykktin er viðeigandi, jafnvel þótt það séu augljósar rispur, þá er ekkert blektap.
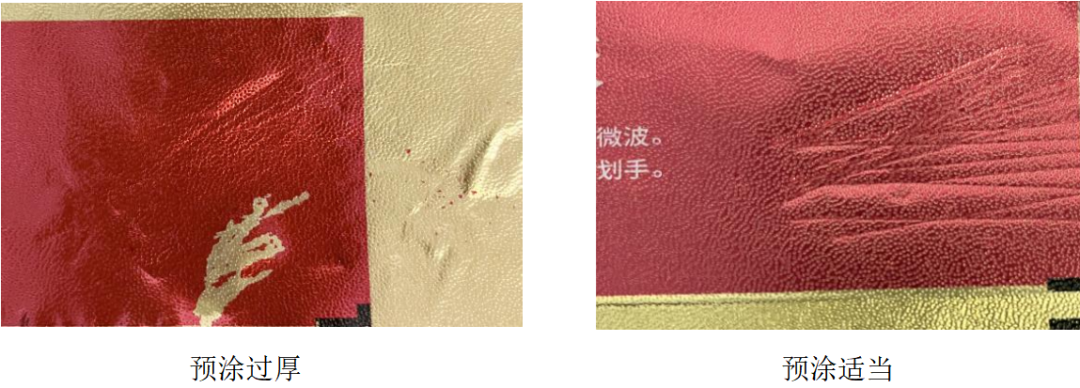
Mynd 2 Áhrif for-húðunarþykktar á blekviðloðun
Með einstaka frammistöðukostum sínum verða álpappírsefni í auknum mæli notað á sviði prentunar og pökkunar. Lítil lotur, sérsniðin og stuttur afhendingartími hefur orðið að meginþörfinni á prentmarkaðnum í uppstreymi, sem krefst þess að sérfræðingar á sviði stafrænnar prentunar hámarki frekar prenthæfni álpappírsefna og bæti tengdar lausnir. Höfundur mun halda áfram að kanna álpappírs bleksprautuprentunarferlið ítarlega og mun halda áfram að skiptast á og deila reynslu með jafningjum til að hjálpa iðnaðinum að bæta sig saman.